Holzmatic R 1000 б/у: что нужно проверить перед покупкой
Holzmatic R 1000 · Шлифовальные · Редакция Промсделки · чтение 6 мин · обновлено 29.09.2026
Барабанный шлифовальный станок Holzmatic R 1000 рассчитан на ширину обработки 1000 мм и оснащён двумя шлифовальными валами диаметром 180 мм: первый стальной, второй обрезиненный. Мощность двигателя шлифовальных барабанов — 11 кВт, подачи — 1,5 кВт, подъёма стола — 0,75 кВт. Скорость подачи регулируется от 1 до 10 м/мин. При покупке б/у экземпляра важно оценить состояние именно этих узлов, потому что их ремонт может стоить близко к половине цены станка.
Что проверять в первую очередь
Состояние шлифовальных валов и их подшипников
Что проверять: геометрию стального вала, состояние резинового покрытия второго вала, люфт подшипников, биение при вращении.
Как проверять: Вращайте валы вручную (на холодном станке). Люфт в подшипниках не должен превышать 0,05 мм. Установите индикатор часового типа на стальной вал и проверьте радиальное биение — допуск до 0,03 мм. Резиновый валик осмотрите на наличие трещин, вздутий, износа по всей длине.
Что считать нормальным: Подшипники без люфта, валы вращаются без заеданий. Резиновое покрытие однородное, без глубоких рисок и отслоений.
Что должно насторожить: Стук или хруст при провороте — износ подшипников. Биение более 0,1 мм на стальном валу — требуется замена либо шлифовка. Износ резинового валика более чем на 1 мм по диаметру — потеря натяжения абразивной ленты.
Чем это грозит: Подшипники менять — ориентировочно 15–25 тыс. руб. за комплект. Перешлифовка стального вала — от 10 тыс. руб. Новый резиновый валик в сборе — около 40–60 тыс. руб. Если вал погнут (удар при транспортировке), ремонт часто нецелесообразен.
Стол и механизм подъёма
Что проверять: параллельность стола относительно валов, работу винтового подъёма (двигатель 0,75 кВт), фиксацию положения.
Как проверять: Включите подъём стола с пульта, послушайте двигатель — не гудит ли, не клинит. Измерьте зазор между столом и валом слева и справа — разница не должна превышать 0,1 мм на всей длине 1000 мм. Проверьте на наличие люфта каретки.
Что считать нормальным: Плавный ход в диапазоне 10–80 мм, одинаковый зазор по краям, отсутствие заеданий.
Что должно насторожить: Перекос более 0,2 мм — потребуется регулировка или замена направляющих. Мотор гудит, но стол не движется — износ редуктора или червячной пары.
Чем это грозит: Ремонт механизма подъёма может обойтись от 20 до 50 тыс. руб. Замена редуктора — до 40 тыс. руб.
Конвейерная лента и привод подачи
Что проверять: целостность ленты, её натяжение, состояние роликов, работу двигателя 1,5 кВт и редуктора.
Как проверять: Включите конвейер на минимальной скорости (1 м/мин). Лента не должна уходить в сторону, не допускайте пробуксовки. Осмотрите края — расслоения, надрывы, износ. Послушайте редуктор — стуки, вой.
Что считать нормальным: Центрированное движение, отсутствие вибрации, шум редуктора ровный.
Что должно насторожить: Посторонние звуки в редукторе — возможен износ подшипников или шестерён. Лента сильно изношена — замена стоит 15–25 тыс. руб. плюс работа.
Чем это грозит: Выход из строя привода подачи — остановка всего станка. Новый мотор-редуктор — от 40 тыс. руб.
Как проверять станок в работе
После прогрева (5–10 мин работы на холостом ходу):
- Измерьте температуру подшипниковых узлов тыльной стороной руки — рука должна терпеть. Перегрев свыше 60°C — недостаток смазки или износ.
- Проверьте, как быстро останавливаются валы после выключения — нормально 15–30 с. Слишком быстрая остановка может указывать на заедание подшипников.
Под нагрузкой (подайте заготовку толщиной 50 мм, шириной 300 мм):
- Проследите, чтобы не было вибрации корпуса — допускается мелкая дрожь, но не ударные толчки.
- Замерьте толщину после прохода — отклонение по ширине не более 0,1 мм.
- Оцените качество поверхности — равномерный матовый шлиф, без рисок, подпалов, волн.
Типичные признаки дефектов: риски на заготовке могут быть от выкрашивания абразива на ленте или от изношенной подложки. Волны (чередующиеся полосы) — признак дисбаланса вала или неравномерного износа резинового ролика. Подпалы — перегрев из-за затупления ленты или слишком большой подачи.
Какие узлы дорого обходятся в ремонте
Самый дорогой узел — шлифовальные валы в сборе. Замена стального вала (включая подшипники) — от 70 тыс. руб. Резиновый валик — до 100 тыс. руб., если требуется новая обрезинка. Вторая по стоимости позиция — электроника и частотные преобразователи (привод подачи и, возможно, регулировка оборотов валов): замена может стоить 50–80 тыс. руб. Механика подъёма стола — ремонт от 30 тыс. руб. Полная переборка станка с заменой всех подшипников и ремней обойдётся в 100–150 тыс. руб.
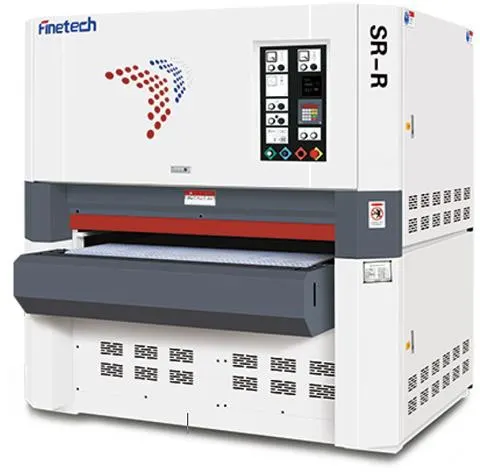
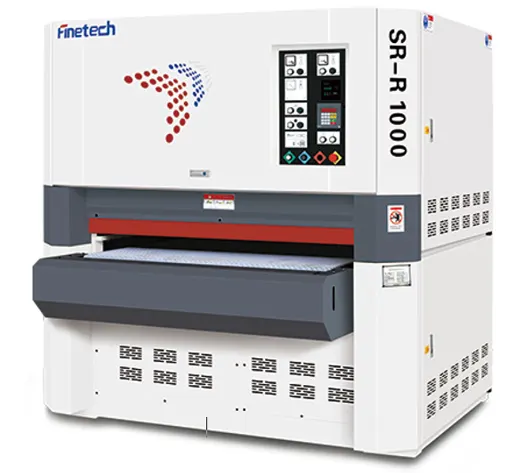
Чтобы разобрать это на реальном примере, возьмём один из экземпляров Holzmatic R 1000, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/barabannyy-shlifovalnyy-stanok-holzmatic-sr-r-1000/. На фото видно общее состояние: корпус без видимых повреждений, пульт управления, конвейерная лента. Однако без осмотра вживую оценить люфты и шум невозможно.
Комплектность, допустимые недостатки и тревожные признаки
Комплектность
В стандартную поставку входят:
- Два шлифовальных вала (установлены).
- Конвейерная лента.
- Пульт управления с регулировкой подачи.
- Направляющие и стол.
- Кожухи и ограждения.
- Иногда — запасные абразивные ленты и монтажный инструмент.
На экземпляре, который мы рассматриваем, комплектность не указана. Уточните у продавца: есть ли паспорт станка, приспособления для центровки ленты, ключ для подъёма стола вручную, защитные экраны.
Допустимые недостатки
Для б/у станка массой 1060 кг допустимы: незначительные царапины на столе, лёгкий налёт ржавчины на нерабочих поверхностях, потёртости на направляющих (глубиной до 0,1 мм), замена абразивной ленты — расходный материал. Допускается износ подшипников до появления лёгкого шума, но при этом не должно быть люфта.
Тревожные признаки
- Следы ремонта сваркой на раме — может быть трещина, последствия удара.
- Неравномерный износ резинового валика по длине (похож на «конус»).
- Сколы или трещины на чугунном столе — подлежит замене.
- Отсутствие одного из защитных кожухов — влияет на безопасность и может указывать на неаккуратную эксплуатацию.
- Подтёки масла из редуктора или подшипников — скорее всего, изношены сальники, придётся менять.
- Электрическая часть: обгоревшие контакты, оплавленные провода, следы короткого замыкания — потребуется переборка шкафа (от 20 тыс. руб.).
Короткий чек-лист осмотра
- ☐ Осмотреть корпус и раму на трещины, сварные швы.
- ☐ Проверить люфт и биение шлифовальных валов.
- ☐ Осмотреть резиновый валик — износ, вздутия.
- ☐ Измерить параллельность стола и зазор слева/справа.
- ☐ Включить подъём стола — плавность, шум.
- ☐ Запустить конвейер без нагрузки — движение ленты, центровка.
- ☐ Проверить на холостом ходу шум и вибрацию.
- ☐ Выполнить пробное шлифование — качество поверхности, точность толщины.
- ☐ Проверить температуру подшипников после работы.
- ☐ Уточнить у продавца историю: когда меняли подшипники, резиновый валик, ленту.
- ☐ Потребовать паспорт и документацию.
Если хотя бы два пункта вызывают сомнения, лучше продолжить поиск. Ремонт Holzmatic R 1000 требует квалификации и доступа к запчастям — официальный поставщик Holzmatic в России есть, но цены на оригинальные детали сопоставимы с новым станком.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге