Обслуживание Holzmatic R 1000: узлы, расходники и регламент
Holzmatic R 1000 · Шлифовальные · Редакция Промсделки · чтение 5 мин · обновлено 29.09.2026
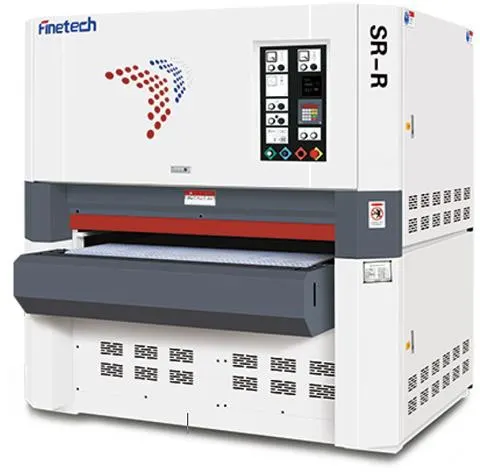
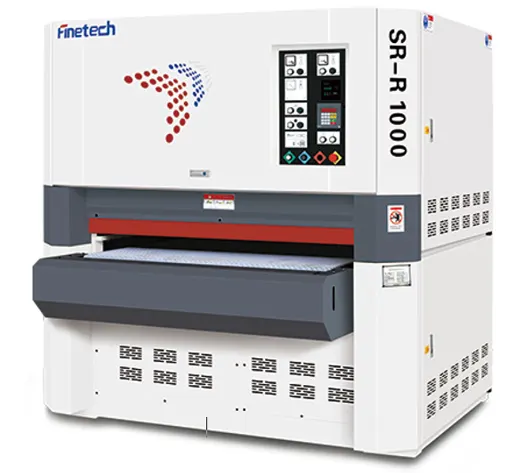
Барабанный шлифовальный станок Holzmatic R 1000 (модификация SR-R 1000) рассчитан на обработку щитов и заготовок шириной до 1000 мм. Он оснащён двумя шлифовальными валами диаметром 180 мм: первый — стальной, второй — обрезиненный ролик. Такая конструкция позволяет выполнять как черновое, так и чистовое шлифование за один проход. Чтобы станок сохранял точность и не «гулял» по толщине, обслуживание должно быть регулярным и методичным. В доступных источниках подробные регламенты именно для этой модели не приводятся, поэтому ниже — обобщение типовой практики для барабанных шлифовальных станков данного класса с учётом конструктивных особенностей Holzmatic R 1000.
Основные узлы, требующие внимания
Конструктивно станок можно разделить на три группы: шлифовальные валы с приводом, конвейер подачи с регулировкой скорости и механизм подъёма/опускания стола. Каждая группа имеет свои точки износа.
Шлифовальные валы. Первый вал (стальной) принимает основную нагрузку при черновом съёме. Его посадочные места под абразивную ленту должны быть чистыми и без заусенцев — иначе лента ложится «пузырями» и быстро рвётся. Второй вал (обрезиненный) обеспечивает равномерное прижатие ленты к заготовке; со временем резина истирается, теряет эластичность, и на поверхности появляются неровности. Состояние резинового ролика проверяют внешним осмотром: если видны трещины, сколы или выработка больше 1 мм, ролик подлежит переобувке или замене. Обычно завод-изготовитель рекомендует замену после 2000–3000 часов работы, но точного срока в паспорте нет.
Подшипниковые узлы валов. Валы вращаются в подшипниках закрытого типа. В условиях деревянной пыли даже закрытые подшипники постепенно теряют смазку. Штатный режим — замена смазки каждые 500–600 часов работы либо при появлении люфта или шума. Для пополнения смазки используют консистентную смазку на литиевой основе (например, Литол-24 или аналоги).
Конвейер подачи. Резиновая лента конвейера изнашивается неравномерно, особенно в зоне загрузки. Если лента начинает пробуксовывать или уходить в сторону, регулируют натяжение роликами. Чистка ленты от налипшей смолы и пыли — операция, которую выполняют раз в смену (или перед каждой новой партией деталей). Для очистки применяют мягкие щётки и специальные растворители, не агрессивные к резине.
Привод подъёма стола. Двигатель мощностью 0,75 кВт через винтовой механизм меняет высоту стола. Винтовая пара работает в условиях загрязнения, поэтому её смазывают густой смазкой каждые 200–300 часов. Если стол при подъёме начинает идти рывками или слышен скрежет, разбирают узел, чистят резьбу и заменяют смазку.
Расходные материалы
Главный расходник — абразивная лента на шлифовальные валы. Для Holzmatic R 1000 подходят ленты шириной 1000 мм, посадочный размер и тип крепления определяются конкретной конструкцией валов (обычно бесконечная лента с замком или стыковкой). Рекомендуется иметь в запасе ленты разной зернистости: от P36–P60 для чернового съёма до P120–P180 для чистовой отделки. Владельцы отмечают, что на российском рынке доступны ленты на тканевой основе, но они быстрее засаливаются при обработке смолистых пород древесины. Выход — использовать ленты с цирконатом или керамическим зерном для твёрдых и смолистых материалов.
Также к расходникам относят щётки для очистки лент (используются для удаления налипшей смолы и пыли), фильтры для вытяжки (если станок подключён к аспирационной системе) и уплотнительные элементы пылесборника. Состояние фильтров проверяют ежемесячно — забитый фильтр резко снижает качество отсоса, пыль оседает на механизмах и ускоряет износ.
Регламент обслуживания
Ежедневно перед началом работы проверяют:
- состояние лент на обоих валах (нет разрывов, отслоений, трещин);
- чистоту конвейерной ленты и стола от налипшей стружки;
- наличие смазки на направляющих стола (при необходимости добавляют машинное масло).
Еженедельно (или каждые 40–50 часов работы) осматривают ремни привода шлифовальных валов — их натяжение и износ. Если ремень провисает или проскальзывает, натяжение корректируют по инструкции. Подшипники валов проверяют на нагрев (рукой — если корпус горячее 60 °C, нужна диагностика).
Ежемесячно (200–250 часов) очищают внутренние полости корпуса от пыли сжатым воздухом, проверяют крепёжные винты механизма подъёма стола и зазоры в винтовой паре. Заодно проверяют электрику: клеммные соединения, состояние пускателей и целостность кабелей. При обнаружении ослабших контактов — затянуть, обгоревших — заменить.
Раз в год (или каждые 1500–2000 часов) проводят капитальную ревизию: заменяют подшипники валов (если есть люфт), перетягивают обрезиненный ролик, меняют смазку во всех узлах, проверяют геометрию стола относительно валов. Для этой операции лучше пригласить сервисную бригаду, так как требуется разборка и стендовая юстировка.
Что можно сделать своими руками, а когда звать сервис
Своими силами выполняется ежедневная и еженедельная чистка, замена абразивной ленты, смазка направляющих и винтовых пар. Замена ленты на валу не требует специального инструмента, если соблюдать последовательность, описанную в инструкции: ослабить натяжение, снять старую ленту, очистить вал, надеть новую, выровнять по центру и натянуть.
Приглашать сервис стоит для замены подшипников, переобувки резинового ролика, ремонта привода конвейера (замена двигателя или редуктора) и для юстировки параллельности валов после разборки. Типичная ошибка при самостоятельном вмешательстве — перетяжка винтов подшипниковых корпусов, что ведёт к деформации корпуса и заклиниванию вала. Также не рекомендуется самостоятельно балансировать валы — это требует динамической балансировки.
Типичные ошибки обслуживания и их последствия
Самая распространённая ошибка — работа с забитой абразивной лентой. Если лента засалилась, она перестаёт резать, повышается температура в зоне контакта, может загореться пыль или расплавиться резиновый ролик. Некоторые операторы пытаются «регенерировать» ленту обработкой резиновой щёткой, но для барабанных станков это малоэффективно — проще заменить ленту.
Вторая по частоте проблема — несвоевременная смазка винта подъёма стола. При отсутствии смазки винт заедает, двигатель подъёма работает с перегрузкой, выходит из строя или происходит срыв резьбы в гайке. Восстановление резьбы на месте стоит дорого, а иногда требует замены всего узла.
Третья — неправильное натяжение абразивной ленты. Слабое натяжение вызывает складки и разрыв, излишнее — растягивает ленту, выводит из строя подшипники вала. Ориентироваться нужно на инструкцию станка, но обычно натяжение считается нормальным, если лента проворачивается от руки с заметным усилием без люфта.
И последнее — игнорирование чистки вытяжки. Когда фильтры и патрубки забиты, внутри корпуса накапливается мелкая пыль, которая при искрении (от сварочных работ рядом или от статического электричества) может дать вспышку. Пожары на деревообрабатывающих станках — не редкость, и в большинстве случаев причиной называют именно захламлённую аспирацию.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге