Как выбрать HOLZMATIC ERGO-3200 б/у: что проверить перед покупкой
HOLZMATIC ERGO-3200 · Форматно-раскроечные · Редакция Промсделки · чтение 5 мин · обновлено 03.10.2026
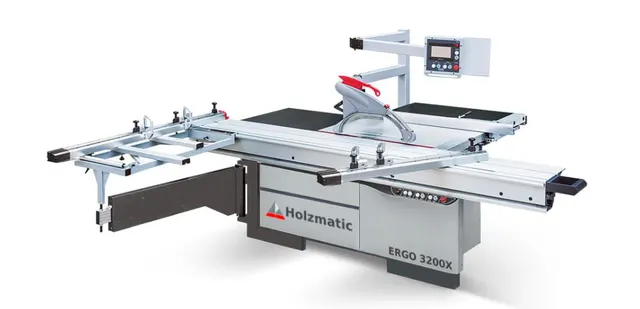
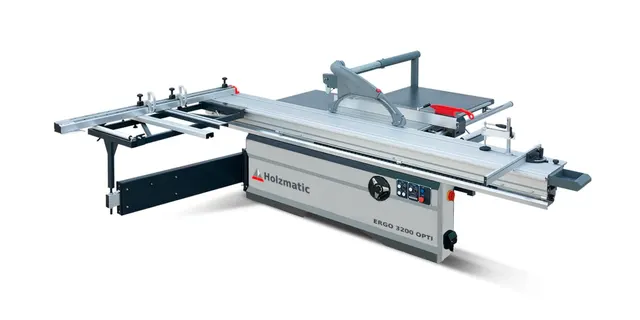
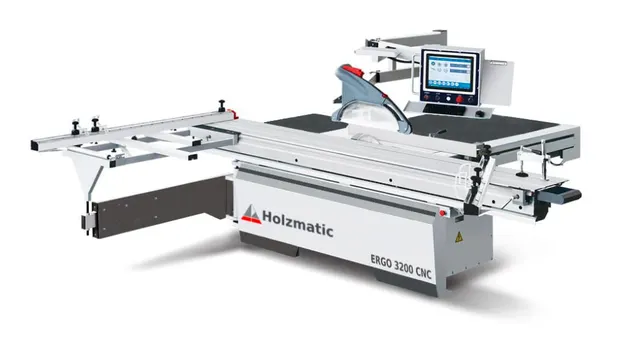
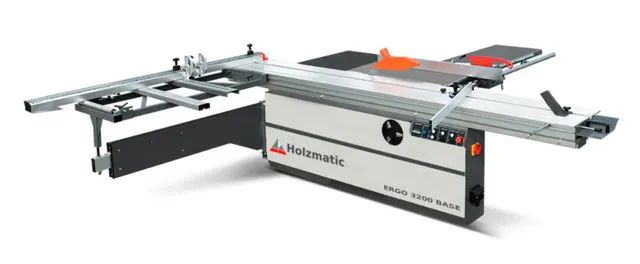
Форматно-раскроечный станок HOLZMATIC Ergo-3200 Opti (в документации часто обозначается просто как Ergo-3200) предназначен для продольного и поперечного раскроя листовых материалов. Судя по паспортным данным, станок оснащён подвижной кареткой длиной 3200 мм, шириной 410 мм и вылетом пилы 55–80 мм (в зависимости от угла наклона). Общая мощность – 6,25 кВт, масса – 770 кг. Обороты основной пилы регулируются ступенчато: 3000/4000/5000 об/мин, подрезная пила работает на 8000 об/мин. Наклон пильного узла ручной, от 0 до 45°. Это типичный представитель среднего класса форматно-раскроечных станков, популярный в мебельных цехах и на небольших производствах.
Что проверять в первую очередь
Состояние каретки и направляющих
Каретка – самый дорогой узел в ремонте. Что проверять: зазор между кареткой и направляющими, люфт в вертикальной и горизонтальной плоскостях. Как проверять: возьмитесь за каретку и попытайтесь сместить её в сторону – люфт не должен ощущаться рукой. Затем прокатите каретку по всей длине: она должна идти плавно, без заеданий и «ступенек». Норма: незначительное усилие страгивания, ровный ход, отсутствие стуков. Что должно насторожить: люфт более 0,5 мм, неравномерный ход, стук при перемещении. Чем грозит: при увеличении люфта снижается точность раскроя, появляется «ступенька» на деталях, и со временем изнашиваются подшипники каретки. Замена направляющих или каретки в сборе обходится в сумму от 200 тыс. руб.
Состояние столов
Станок имеет три стола: основной слева от пилы, боковой (правый) и выходной. Что проверять: целостность поверхности, отсутствие глубоких царапин, выбоин, вздутий. Как проверять: визуальный осмотр, положите алюминиевую линейку на стол – просвет не должен превышать 0,3 мм. Норма: мелкие царапины и потёртости допустимы, если не влияют на скольжение заготовки. Тревожный признак: значительные неровности, особенно в зоне рядом с пилой. Чем грозит: неровные столы приводят к вибрации заготовки, ухудшению качества реза и быстрому износу пильного диска.
Пильный узел и подрезная пила
Основная пила диаметром 250–350 мм и подрезная 120 мм. Что проверять: состояние валов, подшипников, шкивов, ремней. Как проверять: на холодном станке покачайте пильный диск рукой в осевом и радиальном направлениях – люфт недопустим. Прокрутите диск от руки – вращение должно быть лёгким, без заеданий. Оцените состояние ремней: они не должны иметь трещин, расслоений. Норма: лёгкое вращение, отсутствие люфта. Настораживает: радиальный или осевой люфт более 0,1 мм, посторонний шум при вращении, следы масла на подшипниках. Грозит: биение пилы, вибрация, перегрев подшипников, выход из строя шпинделя. Замена подшипников основной пилы – 10–15 тыс. руб., замена шпинделя – до 80 тыс.
Система полуавтоматической смазки
В конструкции предусмотрена система смазки направляющих. Что проверять: наличие масла в бачке, исправность подачи. Как проверять: при включённом станке (на холостом ходу) нажмите кнопку подачи смазки – масло должно появиться на направляющих в течение 2–3 секунд. Норма: равномерное поступление масла. Тревожный признак: масло не поступает или поступает с перебоями, либо вытекает постоянно. Чем грозит: при отсутствии смазки направляющие и каретка быстро изнашиваются, ремонт сопоставим с заменой каретки.
Как проверять станок в работе
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC ERGO-3200, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Форматно-раскроечный станок HOLZMATIC Ergo-3200 Opti.
Холостой ход
Запустите станок без нагрузки. Что слушать: гул подшипников, шум ремней, работу двигателя. На холостом ходу станок должен работать ровно, без высокочастотного свиста (указывает на износ подшипников) и без низкочастотной вибрации (дисбаланс шкивов). Проверьте плавность переключения оборотов основной пилы – каждое положение должно фиксироваться, без рывков.
Прогрев
После 5–7 минут работы измерьте температуру корпусов подшипников основной пилы тыльной стороной ладони – она не должна быть горячей (допустимо до 60°C). Если рука не терпит – перегрев, надо остановить станок. Также проверьте нагрев двигателя и редуктора (если есть).
Режим нагрузки
Попросите продавца сделать пробный рез: продольный лист ДСП толщиной 16–18 мм по всей длине каретки. Что смотреть: прямолинейность реза (не должно быть конусности или «сабли»), качество кромки (сколы на верхней и нижней сторонах), нагрев пилы после реза. Норма: кромка ровная, без вырывов; сколы допускаются микроскопические; если сколы превышают 1 мм – проблема с подрезной пилой или с её вылетом.
Какие узлы дорого обходятся в ремонте
Помимо каретки (см. выше), критичны следующие элементы:
- Шпиндельный узел основной пилы. При разрушении подшипников меняют шпиндель в сборе – стоимость запчасти около 50–80 тыс. руб. плюс работа.
- Подрезная пила в сборе. Выходит из строя при перегрузках или при неправильно выставленном вылете. Новый подрезной блок стоит от 30 тыс.
- Электроника: частотный преобразователь (если есть) или электродвигатель. Двигатели 5,5 кВт новой стоят около 40–50 тыс. руб.
- Аспирационный кожух. Если еврокожух (в стандарте) повреждён или утерян, замена обойдётся в 15–20 тыс. Он обеспечивает отвод стружки.
Комплектность, допустимые недостатки и тревожные признаки
Что должно быть в комплекте
Стандартный набор: параллельный упор, угловой упор (транспортир), толкатели, ключи для замены пил, паспорт и руководство по эксплуатации. Часто встречаются дополнительные опции: прижимы, роликовый стол справа, выдвижные упоры. Проверьте их наличие – это сильно влияет на удобство работы. Например, без параллельного упора пилить длинные детали практически невозможно.
Допустимые недостатки
Мелкие царапины на столах, потёртости краски, незначительный износ резиновых уплотнителей каретки – это косметика. Наличие масляных пятен на столе (остатки смазки) – нормально.
Когда лучше отказаться от покупки
- Люфт каретки больше 1 мм – капитальный ремонт.
- Следы сильного перегрева шпинделя (изменение цвета металла, чёрный нагар).
- Повреждённый частотный преобразователь или электропроводка с оплавлением.
- Скол на рабочей кромке направляющей (трещина в литье).
- Отсутствие хотя бы скоростей пилы (переключатель не работает).
Короткий чек-лист осмотра
- Осмотреть внешне столы, каретку, направляющие.
- Проверить люфт каретки, прокатить её по всей длине.
- Покачать пильный диск – люфт недопустим.
- Запустить станок на холостом ходу, оценить шум и вибрацию.
- Проверить работу системы смазки.
- Сделать пробный рез, оценить прямолинейность и качество кромки.
- Проверить комплектность (упоры, толкатели, документы).
- Осмотреть электрооборудование на предмет оплавления.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге