Обслуживание HOLZMATIC ERGO-3200: узлы, расходники и регламент
HOLZMATIC ERGO-3200 · Форматно-раскроечные · Редакция Промсделки · чтение 4 мин · обновлено 03.10.2026
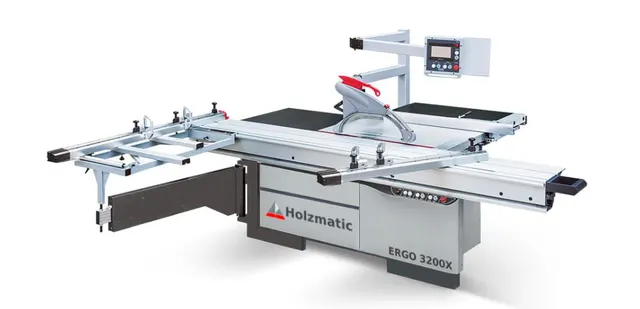
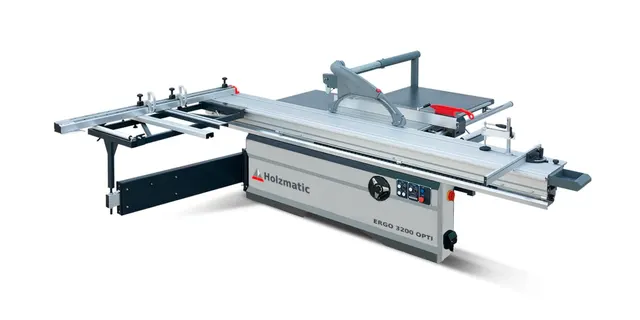
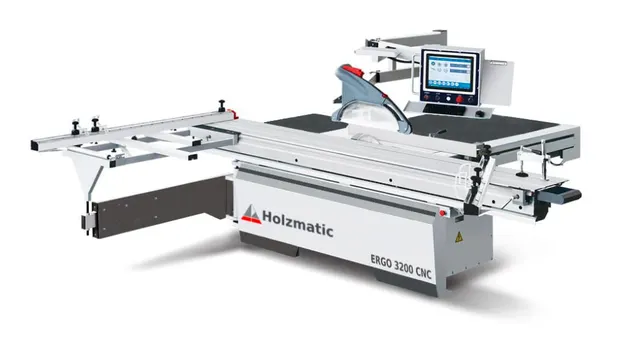
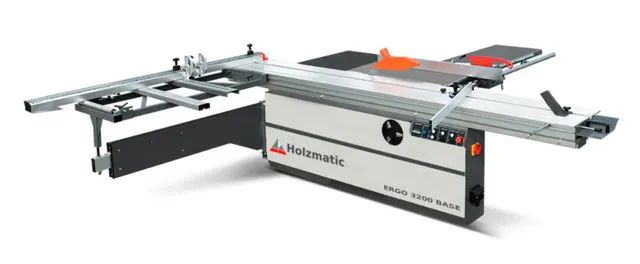
Форматно-раскроечные станки HOLZMATIC серии Ergo-3200 — оборудование для продольного и поперечного раскроя листовых материалов. Модель Ergo-3200 Opti оснащена подвижной кареткой длиной 3200 мм, основной пилой диаметром 250–350 мм и подрезной пилой 120 мм, что позволяет выполнять чистый рез с минимумом сколов. Станок имеет три диапазона оборотов основного пильного узла (3000/4000/5000 об/мин) и подрезную пилу с частотой 8000 об/мин. В конструкции заложена система полуавтоматической смазки направляющих каретки и евроаспирационный кожух. Общая мощность привода — 6,25 кВт, масса — 770 кг.
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC ERGO-3200, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/formatno-raskroechnyy-stanok-holzmatic-ergo-3200-opti/.
Основные узлы, требующие внимания
Пильный узел состоит из основного и подрезного валов. Подшипники валов работают при высоких оборотах (до 8000 об/мин на подрезной пиле) и испытывают значительные нагрузки. Типичная причина износа — попадание пыли и отсутствие своевременной замены смазки. При осмотре проверяют люфт вала и нагрев корпусов после работы.
Направляющие каретки — подвижная каретка перемещается по линейным направляющим. Для снижения трения применяется полуавтоматическая система смазки. Если она неисправна или забита, каретка начинает ходить рывками, появляется износ направляющих и люфт в резании.
Ремённая передача привода пильных валов требует контроля натяжения. Ослабленные ремни вызывают вибрацию и снижают точность реза, чрезмерное натяжение ведёт к быстрому износу подшипников.
Аспирационная система с еврокожухом удаляет опилки непосредственно из зоны реза. Забитый патрубок или неплотное прилегание кожуха снижают эффективность пылеудаления, что приводит к перегреву пилы и преждевременному затуплению.
Регламент обслуживания
Точный регламент для данной модели не опубликован в открытых источниках, однако на основе опыта эксплуатации аналогичных форматно-раскроечных станков с кареткой можно выделить следующие интервалы:
Ежесменное обслуживание
- Осмотр аспирационного кожуха и очистка от налипшей стружки.
- Проверка уровня масла в системе полуавтоматической смазки (если предусмотрен бачок).
- Визуальный контроль пильных дисков на наличие трещин, выломанных зубьев и нагара.
- Проверка натяжения ремней (прогиб при нажатии пальцем ~10 мм).
Еженедельное обслуживание
- Чистка направляющих каретки мягкой щёткой или ветошью, удаление старой смазки перед нанесением новой.
- Смазка направляющих вручную (если автоматическая система не справляется) — рекомендуется использовать консистентную смазку на литиевой основе.
- Проверка крепления пильных дисков и затяжки фланцев.
Ежемесячное обслуживание
- Замена смазки в подшипниковых узлах (если нет герметичных закрытых подшипников). Для этого разбирают кожуха и набивают свежую смазку.
- Ревизия электрооборудования: проверка контактов, затяжка клемм, очистка вентиляционных решёток двигателя.
- Проверка геометрии каретки: измерение параллельности пильному диску.
Крупные сервисные работы (замена подшипников, балансировка вала, ремонт привода подрезной пилы) выполняют специалисты. Самостоятельное вмешательство в пильный узел без соответствующей квалификации может привести к рассогласованию оборотов и аварии.
Расходные материалы
- Пильные диски: основная пила — диаметр от 250 до 350 мм, посадочное отверстие 30 мм. Подрезная пила — диаметр 120 мм. Рекомендуются диски с твёрдосплавными напайками для чистового раскроя.
- Смазочные материалы: для направляющих — литиевая консистентная смазка (например, SKF LGHP 2) или специализированное масло для линейных направляющих, если предусмотрено системой полуавтоматической подачи.
- Ремни: поликлиновые или зубчатые ремни соответствующего профиля. Замену производят парами.
- Фильтры аспирации: если станок подключён к центральной системе, фильтры меняют по регламенту цеха. Если используется автономный пылесос — мешок или фильтр тонкой очистки.
При выборе расходников важно сверяться с паспортом станка — для разных модификаций могут отличаться типы подшипников и ремней.
Типичные ошибки обслуживания
- Работа тупой пилой. Самая распространённая ошибка. Зубья теряют остроту, возрастает нагрузка на электродвигатель и ремень, появляется ожог на кромке. Владельцы отмечают, что на станках с мощностью около 6 кВт перегрузка из-за тупой пилы нередко приводит к выходу из строя частотного преобразователя.
- Пренебрежение смазкой направляющих. Полуавтоматическая система смазки — удобное решение, но при засорении каналов каретка остаётся без смазки. Начинается износ направляющих, что исправляется только заменой дорогостоящих деталей.
- Игнорирование забитой аспирации. Если патрубок забит, стружка остаётся внутри станка, попадает на направляющие и в подшипники. Снижается ресурс подшипников и точность позиционирования.
- Неправильное натяжение ремней. Слишком сильное натяжение вызывает гул и быстрый износ подшипников вала. Слабое — проскальзывание и биение. Рекомендуется сверяться с инструкцией или использовать тензометр.
Эти ошибки многократно описаны на форумах по деревообрабатывающему оборудованию и в публикациях о типовых неисправностях станков.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге