Слабые места Holzmatic CUT 500Х100: что проверить перед покупкой
Holzmatic CUT 500Х100 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
Автоматический торцовочный станок с толкателем Holzmatic CUT 500Х100 рассчитан на интенсивную работу с пакетным раскроем заготовок сечением до 500×100 мм и длиной до 5 метров. Оборудование этого класса эксплуатируется в крупных столярных и мебельных цехах, где к нему предъявляются высокие требования по точности и цикличности. Поскольку в открытых источниках практически нет отзывов владельцев конкретно по модели CUT 500Х100, а имеющиеся публикации касаются деревообрабатывающего оборудования в целом (см. – Неисправности деревообрабатывающего и мебельного оборудования БУ), ниже приведены типовые слабые места, характерные для автоматических торцовочных станков с толкателем аналогичной конструкции. При осмотре конкретного экземпляра стоит обратить внимание на эти узлы.
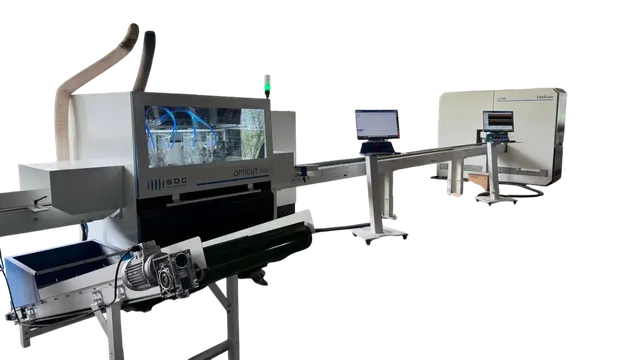
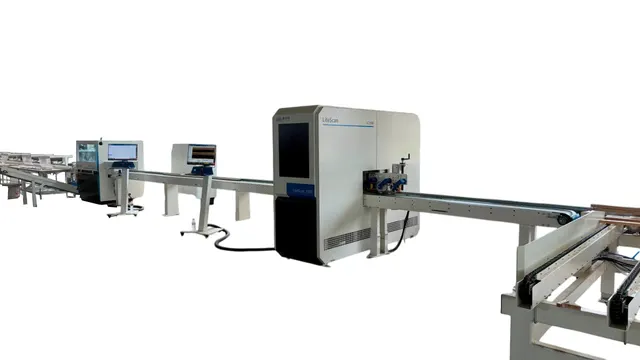
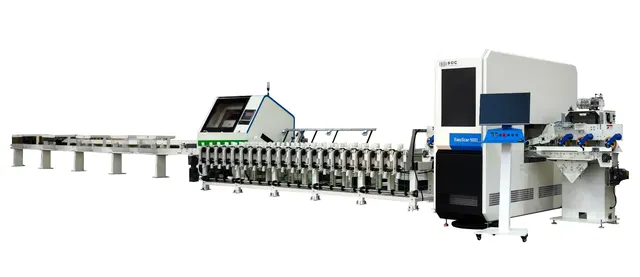
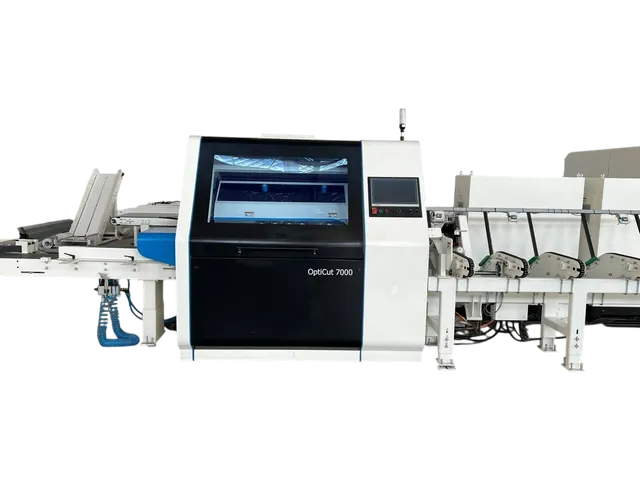
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic CUT 500Х100, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: promsdelka.ru – Автоматический торцовочный станок с толкателем HOLZMATIC PUSH-CUT 500х100 (5м). Обратите внимание: год выпуска в карточке не указан, состояние не раскрыто – это дополнительный повод тщательно проверить станок лично.
1. Люфт в механизме толкателя
Проблема
Толкатель подаёт заготовку через пильный узел с высокой скоростью (до 50 м/мин). При длительной работе изнашиваются направляющие качения, подшипники каретки и зубчатая рейка либо ременная передача. В моделях с цепным или реечным приводом со временем появляется ступенчатый износ.
Проявление
Заготовка при подходе к пиле смещается в сторону, возникает перекос. Готовые детали имеют разброс по длине более заявленного ±1 мм. При работе слышен стук или скрежет со стороны толкателя.
Как проверить
Выключите станок. Вручную переместите каретку толкателя по всей длине направляющих (5 м). Оцените равномерность хода – не должно быть заеданий и «мёртвых» точек. Приподнимите каретку: вертикальный люфт более 0,5 мм недопустим. Проверьте состояние направляющих – отсутствие рисок, задиров. Осмотрите зубчатую рейку или ремень: износ зубьев, трещины.
Стоимость исправления
Замена направляющих и каретки в сборе – от 40 000 до 80 000 руб. (в зависимости от состояния и доступности запчастей). Ремень / рейка – 15 000–25 000 руб. Работа – 8–15 000 руб. Если изношен сервомотор подачи (1.5 кВт), его ремонт или замена обойдутся в 30 000–60 000 руб.
2. Износ пильного узла и подшипников вала
Проблема
Пильный узел работает с нагрузкой 7.5 кВт и частотой вращения 3600 об/мин. Подшипники вала пилы, ременная передача и посадочное место пилы (диаметр 30 мм) подвергаются износу. Особенно страдают станки, на которых пилили сырую или смолистую древесину без регулярной очистки.
Проявление
Вибрация при холостом ходе, биение пилы, шум подшипников (гудение, скрежет). Пропил получается неровным, с задирами. Снижается точность реза – разброс длин превышает 2–3 мм.
Как проверить
Запустите станок на холостом ходу (без заготовки). Прислушайтесь к шуму – должен быть ровный гул, без посторонних звуков. Приложите руку к корпусу пильного узла: вибрация не должна ощущаться. Выключите станок, проверьте радиальный люфт вала: рукой покачайте пильный шкив – люфт более 0,1 мм требует замены подшипников. Осмотрите ремень на трещины, расслоение.
Стоимость исправления
Замена подшипников вала – от 2 000 до 5 000 руб. за комплект (зависит от типа). Замена ремня – 3 000–6 000 руб. Ремонт или балансировка пильного шпинделя – 15 000–30 000 руб. При серьёзном износе может потребоваться замена пильного узла в сборе – 100 000–150 000 руб.
3. Пневматическая система и цилиндры прижима
Проблема
Станок оснащён пневматическими цилиндрами для прижима заготовки и фиксации. Со временем изнашиваются уплотнения поршней, манжеты, появляются утечки воздуха. Также забиваются влагомаслоотделители и засоряется пневмолиния.
Проявление
Заготовка плохо фиксируется, смещается при резе. Цикл реза удлиняется из-за медленного срабатывания цилиндров. Слышны шипящие звуки при работе. Pacход воздуха выше номинального.
Как проверить
Подключите станок к сети сжатого воздуха (требуемое давление уточните в паспорте; обычно 6–8 атм). Включите программу тестового цикла. Наблюдайте за работой прижимов: они должны быстро и одновременно зажимать заготовку. Проверьте отсутствие утечек на слух или с помощью мыльного раствора. Оцените состояние пневмотрубок – не должно быть трещин, перегибов.
Стоимость исправления
Ремкомплект цилиндра (манжеты, кольца) – от 1 500 до 4 000 руб. за цилиндр. Замена цилиндра – 5 000–12 000 руб. Очистка или замена фильтров-влагоотделителей – 1 000–3 000 руб. Восстановление пневмолинии – 2 000–10 000 руб. В запущенном случае – замена клапанов управления – 10 000–25 000 руб.
4. Точность реза и настройка упоров
Проблема
Точность позиционирования заготовки и угол реза зависят от состояния упоров, их жёсткости и калибровки датчиков линейного перемещения. На станках с большим ресурсом (несколько миллионов циклов) изнашиваются кулачковые механизмы смены угла, ослабевают направляющие упоров.
Проявление
Невозможность выдержать прямой угол, разница длин в партии деталей более 1 мм, «гуляющий» размер в серии.
Как проверить
Выполните тестовые резы на образцах одинаковой длины (например, 1000 мм). Измерьте штангенциркулем длину каждого: разброс не должен превышать 1 мм. Проверьте угол реза угольником. Осмотрите упоры на наличие люфта – они должны быть жёстко зафиксированы. Если станок позволяет смену угла, проверьте фиксацию на 45° и 90°.
Стоимость исправления
Калибровка датчиков и настройка упоров (проводится сервисным инженером) – 15 000–25 000 руб. Замена изношенных направляющих упоров – 10 000–20 000 руб. Если требуется замена линейного энкодера или датчика – 20 000–40 000 руб.
5. Электроника и сервосистема
Проблема
Три сервомотора (пилы 7.5 кВт, подачи пилы 0.85 кВт, подачи толкателя 1.5 кВт) управляются через контроллер. Выход из строя сервоусилителей или драйверов – типичная неисправность для станков с большим числом циклов. Также отказывают концевые выключатели и датчики положения.
Проявление
Станок не запускается, «зависает» на определённых операциях, выдаёт ошибки на пульте. Двигатели гудят, но не вращаются. Часто срабатывает аварийный стоп.
Как проверить
Включите станок, выполните тестовый цикл (если это возможно без подачи заготовки). Проверьте работу всех кнопок и концевиков. Попросите продавца предоставить логи ошибок (если станок их хранит). Обратите внимание на внешнее состояние пульта – наличие сколов, грязи, следов перегрева. Уточните, менялись ли сервомоторы или платы управления.
Стоимость исправления
Замена сервомотора – от 40 000 до 100 000 руб. (в зависимости от мощности). Ремонт сервоусилителя – 20 000–50 000 руб. Замена платы управления – 60 000–150 000 руб. Работы по диагностике – от 10 000 руб.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге