Обслуживание Holzmatic CUT 500Х100: узлы, расходники и регламент
Holzmatic CUT 500Х100 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
Автоматический торцовочный станок Holzmatic CUT 500Х100 (модификация PUSH‑CUT с толкателем) рассчитан на высокопроизводительную торцовку заготовок сечением до 500×100 мм и длиной до 5000 мм. Цикл реза 3–4 секунды, точность позиционирования ±1 мм. Такие показатели достигаются за счёт трёх сервомоторов (пилы, подачи пилы и подающего механизма) и жёсткой механики. Чтобы станок сохранял точность и не простаивал, нужно знать слабые места, регламент замены расходников и распространённые ошибки обслуживания. Ниже — практический разбор по узлам, взятый из открытых источников и типовой практики эксплуатации оборудования данного класса.
Основные узлы, требующие внимания
Пильный узел. В станке установлена пила Ø355 мм с посадочным отверстием 30 мм. Привод — от сервомотора 7,5 кВт. Главные элементы: подшипниковый узел пильного вала, фланец крепления пилы, устройство натяжения (если ременная передача) или прямое соединение. В источниках, посвящённых неисправностям деревообрабатывающего оборудования, отмечается, что износ подшипников и ослабление крепления пилы — одни из самых частых причин потери точности и вибраций.
Подающий механизм (толкатель). Сервомотор 1,5 кВт перемещает заготовку со скоростью 0–50 м/мин. Толкатель работает по направляющим, которые должны быть чистыми и смазанными. Из-за пыли и опилок направляющие быстро забиваются, что ведёт к перегрузке сервомотора и ошибкам позиционирования.
Сервомотор подачи пилы (0,85 кВт). Обеспечивает вертикальное перемещение пильного агрегата. При резке пакетов заготовок на пильный узел действуют значительные боковые нагрузки. Если не следить за состоянием линейных направляющих и не смазывать их, появляются люфты, и точность реза уходит за допуск ±1 мм.
Система зажима заготовки. В конструкции предусмотрены пневматические или механические прижимы. Уплотнения пневмоцилиндров, зажимные губки — расходники, которые требуют периодической замены. Износ губок снижает усилие зажима, и заготовка может сместиться во время реза.
Датчики и измерительная система. Станок оснащён датчиками положения, концевиками, возможно, энкодерами сервомоторов. Загрязнение оптических элементов или обрыв кабеля — типичная неисправность, ведущая к остановке или неправильной работе циклов.
Расходные материалы и периодичность замены
Пильные диски
Рекомендуемый диаметр — 355 мм, посадочное отверстие — 30 мм. Частота замены зависит от материала и режима работы. В среднем при двухсменной работе на массиве хвойных пород пила требует переточки раз в 2–3 недели, а замены — после 4–5 переточек. Для МДФ и ДСП ресурс меньше. При осмотре контролируют состояние зубьев, отсутствие трещин, биение (не более 0,05 мм).
Смазочные материалы
Направляющие толкателя и пильного узла смазывают консистентной смазкой типа ШРУС-4 или аналогами. Периодичность — после каждой смены или через 8 часов работы. Шарико-винтовые пары (ШВП), если они есть, требуют смазки специальным маслом раз в месяц. Смазку подшипников пильного вала производитель обычно закладывает на заводе, но при ежегодном ТО подшипники промывают и заменяют смазку.
Ремни и муфты
Если в приводе пилы используется ремень, контролируют натяжение и состояние. Ослабленный ремень проскальзывает, вызывая снижение частоты вращения и перегрев двигателя. Замена — по износу, ориентировочно раз в 6–12 месяцев. Муфты сервомоторов (упругие элементы) также проверяют на трещины и износ.
Фильтры пневмосистемы
При наличии пневматических зажимов и системы удаления опилок фильтры очищают или меняют раз в месяц. Загрязнение фильтров приводит к потере давления и неполному зажиму.
Типичные ошибки обслуживания, приводящие к поломкам
По данным источника, наиболее частые ошибки:
- Экономия на смазке — направляющие и ШВП работают «на сухую», ускоряется износ, появляются задиры. В результате — потеря точности и замена дорогих комплектующих.
- Использование тупых пил — увеличивается нагрузка на двигатель, возможен перегрев сервомотора, сколы и брак на заготовке.
- Игнорирование люфтов в подшипниковом узле — начинается биение пилы, рез возрастает до 2–3 мм, вал может заклинить.
- Перегрузка станка — попытка резать заготовки большего сечения, чем 500×100 мм, или пакеты с превышением допустимой высоты ведёт к поломке толкателя или пильного агрегата.
- Несвоевременная очистка датчиков — станок перестаёт корректно определять положение заготовки, происходит ложное срабатывание или аварийная остановка.
Что можно сделать своими силами, а что требует вызова сервиса
Самостоятельно:
- Замена пильного диска (при наличии опыта и динамометрического ключа для затяжки фланца).
- Чистка и смазка направляющих толкателя.
- Проверка и подтяжка креплений, ремней.
- Очистка датчиков и энкодеров от стружки.
- Замена фильтров пневмосистемы.
Лучше доверить сервисной бригаде:
- Замена подшипников пильного вала (требует съёмника и пресса, а также последующей балансировки).
- Ремонт или замена сервомоторов (настройка параметров, проверка энкодера).
- Калибровка датчиков и восстановление точности позиционирования.
- Ремонт пневмоцилиндров (замена уплотнений с разборкой).
- Балансировка пильного узла после замены подшипников.
Примерный регламент обслуживания Holzmatic CUT 500Х100
Ниже приведён ориентировочный регламент, составленный на основе типовых интервалов для автоматических торцовочных станков. Конкретные сроки необходимо сверять с руководством по эксплуатации производителя.
Ежесменно (начало смены):
- Визуальный осмотр пилы, направляющих, зажимов.
- Смазка направляющих толкателя.
- Проверка уровня масла в редукторах (если есть).
- Пробный пуск без заготовки, оценка посторонних шумов.
Еженедельно:
- Проверка натяжения ремня (если применяется).
- Очистка датчиков и энкодеров.
- Проверка точности реза по контрольной заготовке (допуск ±1 мм).
- Осмотр состояния клеммных соединений и кабелей.
Ежемесячно:
- Проверка износа зажимных губок.
- Замена фильтров пневмосистемы.
- Смазка ШВП (при наличии).
- Контроль люфта в подшипниковом узле пилы.
Раз в полгода – год:
- Полная разборка и чистка пильного узла, замена подшипников.
- Проверка состояния муфт сервомоторов.
- Замена ремня привода пилы (если предусмотрен).
- Калибровка датчиков и проверка электроники.
- Обновление смазки в редукторах (по карте смазки производителя).
Пример из продажи
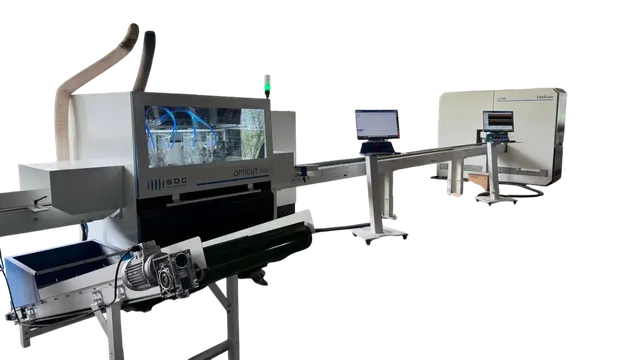
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic CUT 500Х100, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Holzmatic PUSH‑CUT 500х100 (5м). Согласно объявлению, станок находится в Москве, цена 1 631 500 руб., комплектация включает толкатель и возможность пакетного раскроя. Фотография позволяет оценить общее состояние, расположение основных узлов. При принятии решения о покупке такого станка обязательно проверяйте состояние направляющих, пильного узла и сервомоторов, а также наличие документации и регламентов обслуживания.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге