Слабые места Holzmatic B410A: что проверить перед покупкой
Holzmatic B410A · Рейсмусы и фуганки · Редакция Промсделки · чтение 6 мин · обновлено 24.09.2026
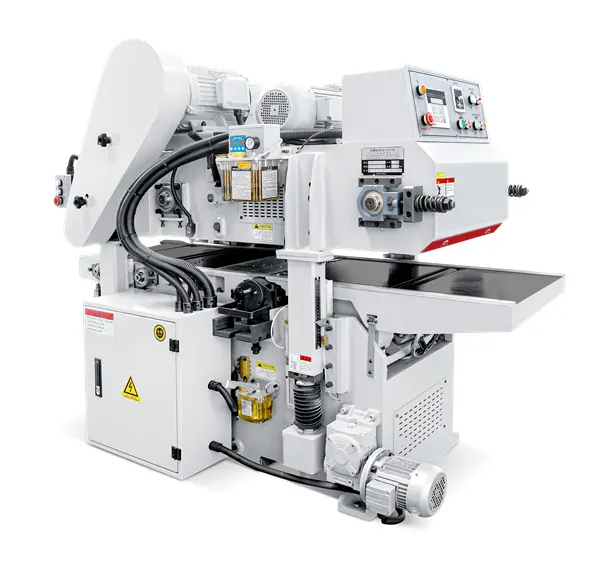
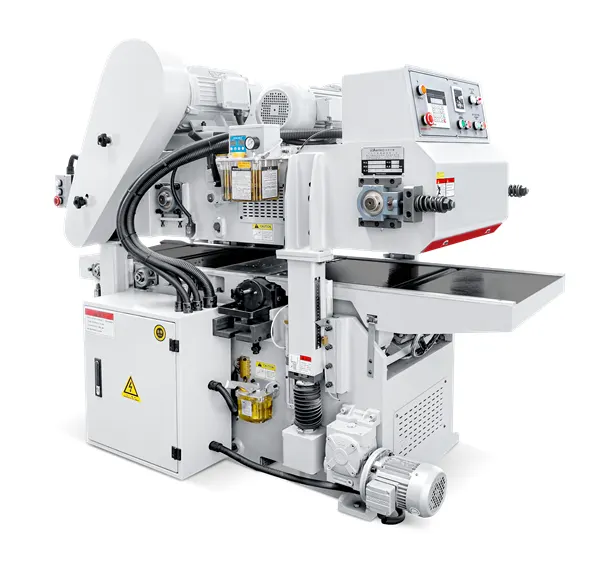
Holzmatic B410A – двухсторонний рейсмусовый станок с шириной строгания 410 мм, спиральным ножевым валом и пальчиковым конвейером подачи. Мощность 15,57 кВт, масса 2000 кг – агрегат рассчитан на интенсивную работу на небольших и средних производствах. В открытых источниках не удалось найти конкретных отзывов владельцев или перечня типичных неисправностей именно для этой модели. Поэтому приведённые ниже рекомендации основаны на общих особенностях конструкции рейсмусов данного класса и типовых проблемах, характерных для оборудования со спиральным валом и пальчиковой подачей. При осмотре конкретного станка следует обращать внимание на эти узлы.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic B410A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/dvuhstoronniy-reysmusovyy-stanok-holzmatic-b410a/. Экземпляр предлагается в Москве по цене 1 528 600 рублей. Состояние не указано, поэтому все проверки особенно актуальны.
Спиральный ножевой вал (кукуруза)
Спиральный вал с твёрдосплавными пластинами – одно из главных преимуществ модели. Он даёт чистую поверхность и меньше шума по сравнению с прямолинейными ножами. Слабых мест два: износ и выкрашивание пластин, а также точность их позиционирования при замене. Владельцы оборудования с похожими валами часто отмечают, что при попадании инородного тела (гвоздь, сучок) разрушается одна или несколько пластин, а замена требует калибровки по высоте.
Как проявляется: на обработанной поверхности появляются продольные полосы («гребёнка»), ухудшается чистота строгания, возможен шум при работе.
Проверка при осмотре: вращая вал вручную (при отключённом питании), осмотрите все пластины. Они должны стоять ровно, без сколов и смещения. Зазор между пластиной и прижимной планкой должен быть одинаковым по всей длине. Проверьте, не забиты ли канавки смолой – это мешает замене.
Стоимость исправления: твердосплавные пластины (например, типа APKT) стоят 200–400 руб./штука. Полная замена комплекта на валу (100–120 пластин) обойдётся от 20 000 до 50 000 руб. Плюс работа – примерно 5 000–10 000 руб., если делать с калибровкой.
Пальчиковый конвейер подачи
Подача заготовки осуществляется пальчиковым конвейером верхнего вала. Резиновые пальцы со временем истираются, теряют эластичность и перестают надёжно захватывать заготовку. Это особенно критично для коротких или тонких деталей (станок заявляет минимальную длину 300 мм, а с * – 200 мм; если пальцы изношены, подача короткомера становится невозможной).
Как проявляется: заготовка буксует, её клинит, скорость подачи нестабильна. На детали появляются прижоги или волнистая поверхность.
Проверка при осмотре: включите станок на холостом ходу, посмотрите, равномерно ли вращаются пальцы, нет ли заеданий. Надавите на пальцы рукой – они должны прогибаться, но не провисать. Измерьте высоту пальцев: если она меньше новой (обычно 30–35 мм) более чем на 5 мм, требуется замена. Проверьте целостность – трещины или вырывы недопустимы.
Стоимость исправления: набор пальцев для B410A в сборе (около 40 шт.) – 15 000–30 000 руб. Замена на сервисе около 5 000 руб.
Автоматическая настройка толщины (программатор)
Станок оснащён автоматической настройкой толщины с помощью программатора. Это удобно, но электроника и привод подъёма/опускания стола (двигатель 0,37 кВт) – частый источник проблем на подержанных станках. Сбои в контроллере, окисление контактов энкодера или износ шестерён в редукторе приводят к ошибкам позиционирования.
Как проявляется: станок «уплывает» по толщине – задаёшь 20 мм, а выходит 19,5 или 20,5. Или стол не поднимается/опускается по команде, идёт рывками.
Проверка при осмотре: включите станок, задайте несколько разных значений толщины (10, 20, 30 мм) и замерьте фактическое положение стола штангенциркулем. Повторите цикл 3 раза – погрешность не должна превышать ±0,2 мм. Прислушайтесь к работе привода подъёма: посторонние скрежеты или стуки говорят об износе. Проверьте исправность концевых выключателей (стол не должен «врезаться» в конечные упоры).
Стоимость исправления: замена энкодера (1 000–3 000 руб.) или редуктора (4 000–8 000 руб.). Если сгорел блок управления – от 10 000 до 30 000 руб. Проблемы с программатором часто решаются прошивкой – 3 000–5 000 руб.
Приводы верхнего и нижнего валов
Верхний вал – 7,5 кВт, нижний – 5,5 кВт. Суммарная мощность привода впечатляет, но при длительной работе возможны перегрузки и износ подшипников валов. Также нередки проблемы с ремнями привода (уточните тип передачи по паспорту – ремень/поликлиновой ремень).
Как проявляется: вибрация на холостом ходу, повышенный шум, нагрев корпусов подшипников. При резании – «волнистый» пропил.
Проверка при осмотре: после 10–15 минут работы на холостом ходу потрогайте корпуса подшипников – они не должны быть горячими (рука терпит). На слух проверьте, нет ли гула или хруста. Вращая валы вручную, оцените плавность хода. Если есть доступ к ремням – осмотрите на предмет трещин и ослабления натяжения. Проверьте затяжку болтов крепления двигателей.
Стоимость исправления: замена подшипников вала (4–6 штук) – 3 000–8 000 руб. за работу без стоимости подшипников. Ремни – 2 000–5 000 руб. за комплект.
Литая станина и стол
Станина и рабочий стол – литые. Это обеспечивает жёсткость, но при транспортировке или неправильной установке возможны деформации и потеря плоскостности. У станков такого класса с двумя столами (верхний и нижний) важна параллельность.
Как проявляется: клин заготовки, неравномерная толщина по ширине (конус).
Проверка при осмотре: с помощью поверочной линейки и щупа проверьте плоскостность верхнего и нижнего столов. Допуск – не более 0,05 мм на 1000 мм длины. Проверьте параллельность столов друг другу – измерьте расстояние между ними в нескольких точках. Осмотрите станину на предмет трещин или следов сварки.
Стоимость исправления: если стол деформирован, шабрение стоит от 30 000 руб. и может превысить стоимость самого станка. Трещина в станине – обычно неремонтопригодно, агрегат идёт в утиль.
Аспирационные патрубки
Станок имеет два патрубка диаметром 150 мм. Эффективность удаления стружки критична для спиральных валов – она должна быть выше, чем у обычных. Забитая аспирация ведёт к нагреву, накоплению смолы на валу и ускоренному износу пластин.
Как проявляется: стружка не удаляется, налипает на вал и стол, ухудшается качество обработки.
Проверка при осмотре: включите внешнюю стружкоотсосную систему и станок на холостом ходу с закрытыми патрубками – должна быть видна тяга. Проверьте отсутствие засоров в воздуховодах и задвижках.
Стоимость исправления: чистка патрубков – бесплатно. Замена гофры или задвижек – 2 000–5 000 руб. Если требуется модернизация системы аспирации (увеличение сечения, установка дополнительного отсоса) – от 20 000 руб.
Питание и электрооборудование
Суммарная мощность 15,57 кВт требует трёхфазной сети 380 В с соответствующим автоматом (не менее 25 А). На подержанных станках часто встречаются перегретые контакты, ослабленные клеммы и повреждённая изоляция в двигателях.
Проверка при осмотре: потребуйте провести тестовый пуск и работу на холостом ходу в течение 30–40 минут. Проверьте нагрев магнитных пускателей, клеммных колодок. При помощи токоизмерительных клещей замерьте токи по фазам – они должны быть симметричны в пределах 10 %. Осмотрите кабель питания на предмет перегибов.
Стоимость исправления: замена контактора – 1 500–4 000 руб. Перемотка двигателя – от 8 000 до 20 000 руб. в зависимости от мощности.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге