Обслуживание Holzmatic B410A: узлы, расходники и регламент
Holzmatic B410A · Рейсмусы и фуганки · Редакция Промсделки · чтение 6 мин · обновлено 24.09.2026
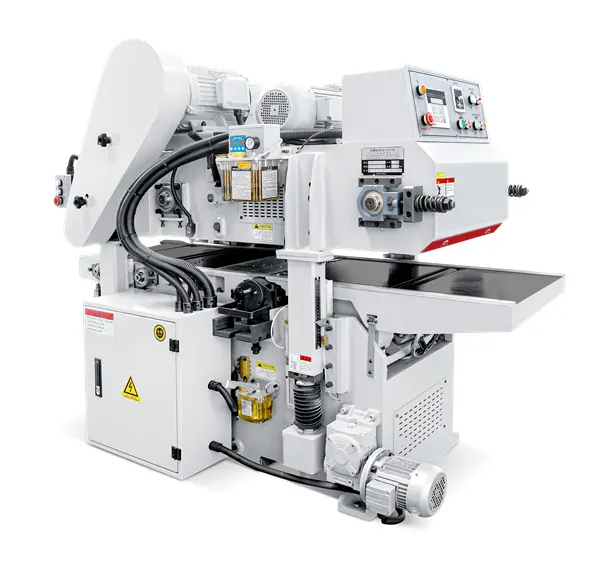
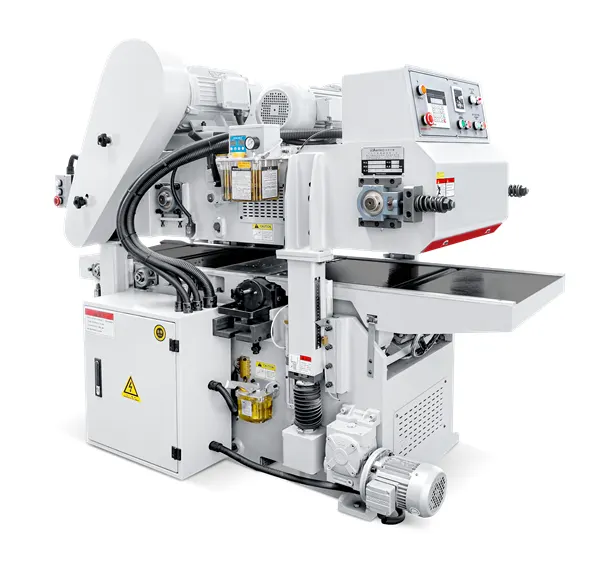
Двухсторонний рейсмусовый станок Holzmatic B410A предназначен для калибрования и чистового строгания заготовок шириной до 410 мм и толщиной до 160 мм. Конструкция — литая станина, спиральный ножевой вал («кукуруза»), независимые верхний и нижний приводы подачи пальчикового типа, автоматическая настройка толщины через программатор. Общая мощность установленных двигателей — 15,57 кВт, масса — 2000 кг. Чтобы станок стабильно выдавал заданное качество обработки, необходимо строго соблюдать регламент обслуживания. Ниже — на основе паспортных данных и отраслевой практики, какие узлы требуют внимания, какие расходники нужны и какие ошибки чаще всего приводят к поломкам.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic B410A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Год выпуска станка не указан, цена — 1 528 600 руб., расположение — Москва. На фотографиях к объявлению можно рассмотреть общий вид станка, расположение органов управления, аспирационных патрубков и лотков для стружки.
Узлы, требующие внимания
Спиральный ножевой вал
Главный исполнительный орган — вал диаметром 100 мм с частотой вращения 5000 об/мин. В нём установлены сменные твердосплавные пластины (спиральные ножи). Пластины не затачиваются — их поворачивают на следующий угол или заменяют при полном износе. Периодичность замены зависит от объёма и породы древесины, но в среднем — каждые 30–50 часов активной работы. Признаки затупления: увеличение нагрузки на двигатель, ухудшение чистоты поверхности, появление прижогов. Крепление ножей — винтами или клиньями; важно выдерживать момент затяжки, указанный в инструкции, иначе пластина может вылететь во время работы. Расходники — комплекты пластин (оригинальные или аналоги от известных производителей твёрдосплавного инструмента).
Подшипниковые узлы валов
В станке три независимых вала: верхний (7,5 кВт), нижний (5,5 кВт) и вал привода подачи. Подшипники на них — роликовые или шариковые закрытого типа. Требуют регулярного осмотра на наличие люфта и постороннего шума. Смазка закладывается на заводе, в процессе эксплуатации при отсутствии штатных пресс-маслёнок замена не предусмотрена — только при капитальном ремонте. Если смазка негерметичного подшипника вытекла, необходимо снять узел и заменить смазку или сам подшипник. Типичный ресурс подшипников при нормальной эксплуатации — 2–3 года.
Привод подачи (пальчиковый конвейер)
Подача заготовки осуществляется двумя пальчиковыми конвейерами (верхним и нижним). Скорость регулируется от 6 до 13 м/мин. Цепь конвейера со временем вытягивается, что приводит к рывкам или скольжению. Требуется проверка натяжения и смазка цепи (аэрозольный смазочный материал для цепей, устойчивый к загрязнению). Очистка от смолы и опилок — ежесменно. Износ пальцев и звёздочек — причина неравномерной подачи, их меняют при появлении зазоров.
Механизм подъёма/опускания стола
Стол перемещается с помощью двигателя мощностью 0,37 кВт через редуктор и ходовой винт. Регулировка толщины автоматическая, но точность зависит от состояния винтовой пары. Смазка направляющих стола — ежедневно (легкая машинная смазка или силиконовый спрей). Редуктор подъёма заполнен маслом — уровень проверяют раз в месяц, замену проводят каждые 500–1000 часов работы или раз в год. Используется масло для червячных редукторов (например, Shell Omala 220 или аналог).
Аспирационная система
Два патрубка диаметром 150 мм подключаются к центральной стружкоотсосу. Забитые воздуховоды резко снижают качество удаления стружки, что ведёт к перегреву, загрязнению механизмов и ухудшению поверхности. Проверяют проходимость и очищают фильтры ежесменно. Рукава и хомуты осматривают на герметичность — подсос воздуха снижает эффективность.
Расходные материалы
Основные позиции, которые необходимо иметь в запасе:
- Ножи (пластины) для спирального вала — комплект 20–40 шт. в зависимости от длины вала (на B410A обычно 2–4 ряда по 10–12 шт.).
- Ремни привода верхнего и нижнего валов — поликлиновые или зубчатые, подбираются по каталогу производителя (обычно сечение PJ, длина уточняется по маркировке).
- Смазки: для подшипников — литиевая консистентная (Литол-24 или аналог), для цепей — аэрозольная цепная смазка, для направляющих — белый литиевый спрей или силикон.
- Масло для редукторов (подъём стола, подача) — минеральное или полусинтетическое вязкостью ISO VG 220–320.
- Фильтры аспирации (мешочные или картриджные) — по типу стружкоотсоса.
Регламент обслуживания
Точный график указан в руководстве по эксплуатации конкретного станка. Ниже — обобщённый перечень, рекомендованный для двухсторонних рейсмусов данной категории.
Ежесменно (в начале смены)
- Проверить затяжку креплений ножевых пластин, при необходимости подтянуть.
- Осмотреть ремни привода на целостность и натяжение (прогиб при нажатии посередине — не более 10–15 мм).
- Удалить стружку и опилки с направляющих, стола, зоны резания.
- Проверить уровень масла в редукторе подъёма стола (по контрольному отверстию).
- Очистить аспирационные патрубки и убедиться в наличии тяги.
Еженедельно
- Смазать направляющие стола и конвейера, подшипниковые узлы (если есть пресс-маслёнки).
- Проверить натяжение цепи пальчикового конвейера (прогиб должен быть в пределах 5–8 мм).
- Осмотреть электропроводку и кнопки аварийного останова.
Ежемесячно (или после 100–150 часов работы)
- Повернуть или заменить ножи при снижении качества строгания.
- Проверить подшипники на нагрев и люфт (достаточно рукой покачать вал выключенного станка).
- Очистить внутренние полости от уплотнённой стружки, особенно в зоне выходного стола.
Раз в полгода – год (или 500–1000 часов)
- Заменить масло в редукторах (если регламентом не предусмотрен больший интервал).
- Заменить ремни привода, независимо от внешнего вида (старение резины снижает передачу усилия).
- Проверить состояние ходового винта и гайки механизма подъёма стола, при износе — заменить.
- Протестировать точность настройки толщины с помощью контрольной заготовки (по паспорту точность ±0,2 мм).
Типичные ошибки обслуживания, ведущие к поломкам
По опыту владельцев схожих станков (обобщённые данные с профильных форумов), чаще всего проблемы возникают из-за:
- Пропуска срока замены ножей. Тупые пластины создают повышенное усилие резания, нагружают подшипники и двигатели, вызывают вибрации, которые разрушают посадочные места.
- Использование неподходящих расходных материалов. Дешёвые ножи неизвестного происхождения дают неравномерный износ и сколы, некачественное масло приводит к задирам в редукторах.
- Недостаточная смазка цепей конвейера. Цепь начинает заедать, звёздочки изнашиваются ускоренно, что ведёт к перекосу подачи и заклиниванию заготовки.
- Забитая аспирация. Стружка накапливается внутри станка, оседает на направляющих и зубчатых передачах, ускоряет износ, а также может вызвать перегрев двигателей привода.
- Слабое натяжение ремней. Привод проскальзывает, скорость подачи падает, слой строгания становится неравномерным, возможны рывки, повреждающие ножевой вал.
- Небрежная подготовка заготовки. Если на поверхности остаются смола, грязь или крупные неровности, вибрации передаются на ножи и подшипники, а скрытые дефекты (сучки, трещины) могут выломать пластину.
Вывод
Holzmatic B410A — машина, рассчитанная на интенсивную эксплуатацию, но при условии системного обслуживания. Своевременная замена ножей, контроль подшипников и натяжения ремней, а также чистая аспирация — три главных фактора, обеспечивающих долговечность станка. Рекомендуется вести журнал межсервисных интервалов и использовать только рекомендованные производителем расходные материалы или их сертифицированные аналоги.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге