FAGOR 1Е516ПФ2 б/у: что проверить перед покупкой
FAGOR 1Е516ПФ2 · Токарные · Редакция Промсделки · чтение 8 мин · обновлено 12.11.2026
Токарно-карусельный станок с ЧПУ 1Е516ПФ2 рассчитан на обработку деталей диаметром до 1600 мм, высотой до 1000 мм и массой до 10000 кг. Это тяжёлое оборудование с числовым программным управлением FAGOR. Станки этой модели выпускались в 1990-х годах, поэтому на вторичном рынке предложение в основном представлено экземплярами возрастом более 30 лет. Практическое состояние таких машин сильно различается: один станок может сохранить точность, другой потребует капитального ремонта, сопоставимого с ценой покупки. Задача этой статьи — показать, на что смотреть при осмотре и как не принять дорогостоящие дефекты за допустимый износ.
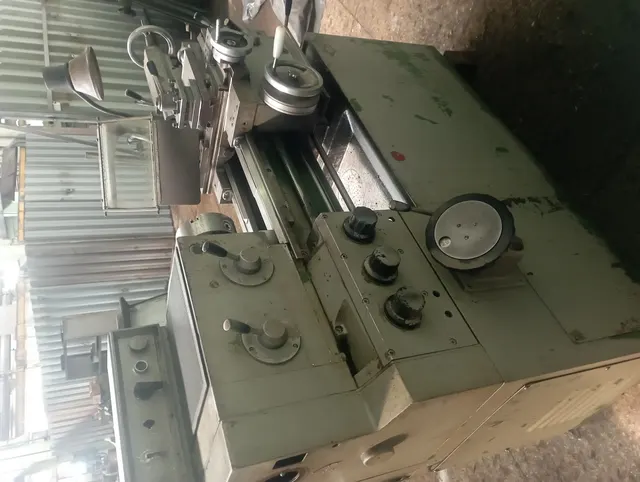
Чтобы разобрать это на реальном примере, возьмём один из FAGOR 1Е516ПФ2, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: токарно-карусельный станок с ЧПУ 1Е516ПФ2. В объявлении указан 1991 год выпуска и рабочее состояние; фото показывают общий вид станка, но не состояние направляющих, стола и электроавтоматики. Эти узлы придётся оценивать при осмотре.
Что проверить в первую очередь
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Токарно-карусельный станок с ЧПУ 1Е516ПФ2. Дальше - фотографии этого экземпляра.
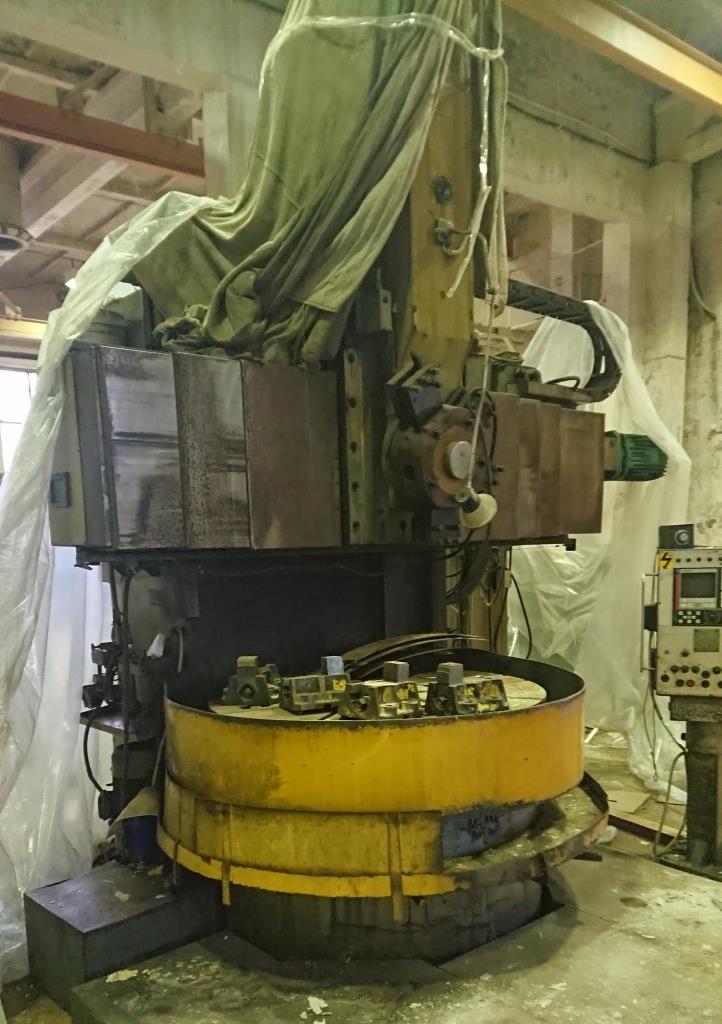
Токарно-карусельный станок с ЧПУ 1Е516ПФ2 - фото 1 из 1 в карточке продавца
Карусельные станки работают с крупными деталями, поэтому основные нагрузки приходятся на стол с планшайбой, направляющие станины и механизм подачи суппорта. Эти узлы изнашиваются неравномерно, и именно они определяют остаточный ресурс станка.
Стол и планшайба
Планшайба — рабочий стол, на который устанавливается деталь. Проверяют её торцевое биение и состояние рабочей поверхности. Без измерительного инструмента можно положить на планшайбу поверочную линейку и щупом оценить зазор. Допустимый износ для станка с ЧПУ этого класса — не более 0,03–0,05 мм на всей длине. Каверны, глубокие задиры и следы ремонта с наплавкой — повод для торга: выравнивание стола шлифовкой на месте стоит дорого, а снятие стола и последующая пригонка ещё дороже.
Торцевое биение проверяют индикатором при ручном провороте стола. У станков после 30 лет работы биение 0,05–0,08 мм встречается, но если оно превышает 0,1 мм, это указывает на износ направляющих стола или подшипников главного привода. Наружная поверхность планшайбы не должна иметь глубоких кольцевых рисок — они говорят о том, что станок работал с зажатыми кулачками, без должного ухода.
Направляющие станины
У этого станка вертикальный суппорт перемещается по стойке, а боковой — по поперечине. Направляющие проверяют визуально: наличие царапин, натиров, ржавчины и следов абразива. Норма — ровная матовая поверхность с равномерным прилеганием по всей длине. Недопустимо — глубокие задиры, выкрашивание кромок, заметная ступенька в средней зоне хода. Местный износ направляющих приводит к тому, что станок «опускает» суппорт при движении к центру стола, и точность обработки падает, как ни настраивай люфты.
Проверить клинья и прижимные планки можно по зазору: при усилии руки каретка не должна заметно шататься. Если она выбирает люфт в несколько десятков миллиметров хода, направляющие изношены. Ремонт направляющих карусельного станка — это шабрение или шлифовка с последующей пригонкой, работы на несколько месяцев в цеху, поэтому люфт в направляющих — один из самых серьёзных недостатков.
Сухарное кольцо и упорные подшипники
Стол опирается на упорный подшипник, который у тяжёлых карусельных станков является сменным узлом. При осмотре обращают внимание на зазор в подшипнике — его определяют по качанию планшайбы при нагрузке. Для этого перед проверкой снимают защитные щитки и индикатором фиксируют осевое перемещение при нажатии на край планшайбы. Норма — до 0,06 мм; более 0,12 мм означает, что подшипник выработан и потребует замены. Стоимость такого подшипника высока, а его замена требует подъёма стола весом несколько тонн.
Как проверять в работе
Осмотр холодного станка позволяет заметить только очевидные дефекты. Реальную картину даёт запуск на холостом ходу и под нагрузкой. Идеально договориться о пробной обработке детали-образца.
Запуск и прогрев
Запускают станок вхолостую и слушают: в работе не должно быть стуков, скрежета, металлических прихватов. Планшайба должна вращаться равномерно, без вибрации. Время выхода на заданную частоту вращения — контрольный признак: если разгон с трудом достигает верхнего диапазона, возможны проблемы с гидросистемой или электроприводом.
Нагрев подшипников проверяют тыльной стороной ладони. Допустима температура до 60 °C, то есть рука терпит, но удерживать неприятно. Если узел чересчур горячий — износ подшипников или нарушена регулировка зазора. Владельцы токарных станков отмечают, что нагрев не должен повышаться в течение часа работы.
Обязательно проверяют работу гидравлики: давление по манометру, переключение скоростей, перемещение суппорта. Утечки масла из гидропривода — не только угроза пожара, но и признак износа уплотнений, которые придётся менять.
Точность перемещений
На станке с ЧПУ перемещения суппорта должны быть плавными, без рывков. При ручном и автоматическом движении обращают внимание на равномерность: если суппорт идёт рывками, причина в люфте передач, износе ходового винта или потере шага привода. Для проверки люфта устанавливают индикатор и двигают суппорт в одну сторону, затем меняют направление — показания должны измениться не более чем на 0,02–0,04 мм. Больший люфт в паре винт-гайка означает, что придётся покупать новую ходовую гайку, а это дорогой узел.
Под нагрузкой проверяют обработку торца и наружного диаметра: разбивка размеров или эллипсность показывают износ шпиндельного узла и направляющих. Желательно проточить деталь и измерить её микрометром. Если размеры «плавают» в пределах 0,02–0,03 мм — станок ещё способен работать с приемлемой точностью. Разброс свыше 0,1 мм — признак серьёзного износа.
Работа в автоматическом цикле
Станок с ЧПУ должен прогонять тестовую программу. При этом следят за обработкой: нет ли вибраций, не гудит ли редуктор, не задевают ли каретки сопряжённые поверхности. Ошибки позиционирования, «тряска» осей и выход инструмента за пределы допуска — признаки неисправности датчиков обратной связи или износа передач. Эти датчики у станков 1991 года выпуска могут быть не оригинальными, а заменёнными аналогами; нужно убедиться, что вся система ЧПУ работает корректно и не требует диагностики.
Какие узлы дорого обходятся в ремонте
Наибольшие риски при покупке связаны с узлами, которые формируют точность и несущую способность.
| Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Стол с упорными подшипниками | Биение не более 0,08 мм, нет качания | Замена подшипника — 200–400 тыс. руб. и подъём стола | Индикатор при провороте, осевой люфт |
| Направляющие станины и стойки | Ровные, без задиров и ступенек | Шабрение направляющих — долгий и дорогой ремонт, возможна потеря точности | Визуально, щупом, на предмет «мертвых» зон |
| Ходовые винты и гайки подач | Суммарный люфт до 0,05 мм | Новая гайка стоит десятки тысяч, винт с шлифовкой — сотни тысяч | Индикатор при реверсе |
| Гидравлика | Давление стабильное, нет течи | Ремонт гидропривода, насосов и ГБ — от 100 тыс. руб. | Манометр, визуально на потёки |
| ЧПУ и электроавтоматика | Все оси ходят, программы запускаются | Замена блока ЧПУ — 300–500 тыс. руб., диагностика дорогая | Полный цикл работы, перезагрузка, наличие бэкапа |
Отдельно стоит проверять наличие гидростанции, привода главного движения и тормозной системы. У станков этой модели гидростанция обеспечивает переключение скоростей и поджим пиноли. Если гидростанция не держит давление, станок не выходит на рабочие режимы — ремонт её также недешёв.
Электрошкаф осматривают на предмет следов горелой проводки, заменённых предохранителей, печатных плат с подгоревшими дорожками. Для станков с ЧПУ FAGOR характерно, что часть электроники снята с производства; найти замену сложно, а ремонт плат — единичная работа. Поэтому нужно попросить продавца продемонстрировать полную процедуру включения: от подачи общего рубильника до готовности к работе. Если станок не запускается при осмотре — это главный повод отказаться или существенно снижать цену.
Комплектность
Комплектность станка влияет на бюджет переоснащения. Минимальный набор для карусельного станка с ЧПУ:
- система ЧПУ FAGOR с пультом управления;
- гидростанция с насосом и манометром;
- 4-кулачковый патрон или планшайба с кулачками;
- резцедержатель вертикального и бокового суппортов;
- устройство охлаждения (СОЖ);
- осветительная и сигнальная арматура.
Отсутствие любой из этих систем не является приговором, но снижает практическую ценность станка. Например, без СОЖ нельзя обрабатывать алюминий, а без рабочей гидростанции станок не выходит на рабочие скорости — узлы приходится докупать. Проверить комплектность можно по фотографиям, но лучше сверить с паспортом станка; если паспорта нет, это уже тревожный признак.
Два взгляда на допустимые недостатки
На вторичном рынке почти не встречается станков без износа. Нужно различать, какие недостатки приемлемы, а какие требуют отказа от покупки. К допустимым можно отнести:
- потёртости краски, сколы на столах и кожухах;
- незначительные подтёки масла в местах соединений;
- люфт клиньев суппорта в пределах 0,02–0,04 мм;
- износ рабочей поверхности планшайбы, устраняемый проточкой;
- небольшой шум редуктора на высоких оборотах, если он равномерный.
Тревожные признаки, когда от покупки лучше отказаться:
- стуки при вращении стола на холостом ходу;
- следы перегрева и деформации стола;
- отсутствие гидростанции или ремонта гидроцилиндров;
- не включается ЧПУ или оси не отрабатывают программу;
- задиры на направляющих, видимые невооружённым глазом;
- отсутствие паспорта, документации и истории обслуживания.
Эти признаки означают, что станок либо работал на пределе возможностей, либо останавливался надолго и потерял точность. Восстановление такого оборудования в запущенных случаях нецелесообразно.
Короткий чек-лист осмотра
Холодный станок
- Внешний осмотр: целостность литых станин, трещины, вмятины.
- Зазоры в направляющих, состояние клиньев и планок.
- Состояние планшайбы: износ поверхности, биение индикатором.
- Электрошкаф: комплектность блоков, состояние проводки.
- Наличие гидростанции, трубопроводов и манометра.
- Проверить паспорт станка и дату последнего ремонта.
После прогрева в течение 30–40 минут
- Нагрев подшипников стола и коробки скоростей.
- Устойчивость давления в гидросистеме.
- Плавность перемещения суппортов по всем осям.
- Люфт в передачах суппортов проверить индикатором.
Под нагрузкой
- Проточка детали, проверка размеров и шероховатости.
- Отсутствие вибрации при точении на рабочих режимах.
- Контроль автоматического цикла: без ручного вмешательства.
- Съём детали, контроль диаметра и торца.
Чек-лист не гарантирует, что станок не выявит скрытых дефектов через месяц работы, но позволяет отсечь большую часть проблемных экземпляров. Если многие пункты вызывают вопросы, продолжайте поиск: карусельные станки 1990-х годов встречаются с разной степенью сохранности, и переплата за проверенный экземпляр часто выгоднее, чем экономия на ремонте.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.