Как обслуживать FAGOR 1Е516ПФ2: регламент по узлам
FAGOR 1Е516ПФ2 · Токарные · Редакция Промсделки · чтение 4 мин · обновлено 30.10.2026
Токарно-карусельный станок с ЧПУ 1Е516ПФ2 производства FAGOR рассчитан на обработку деталей диаметром до 1600 мм, высотой до 1000 мм и массой до 10 тонн. Оборудование этого класса несёт большие нагрузки, поэтому регулярное обслуживание напрямую определяет точность и межремонтный ресурс.
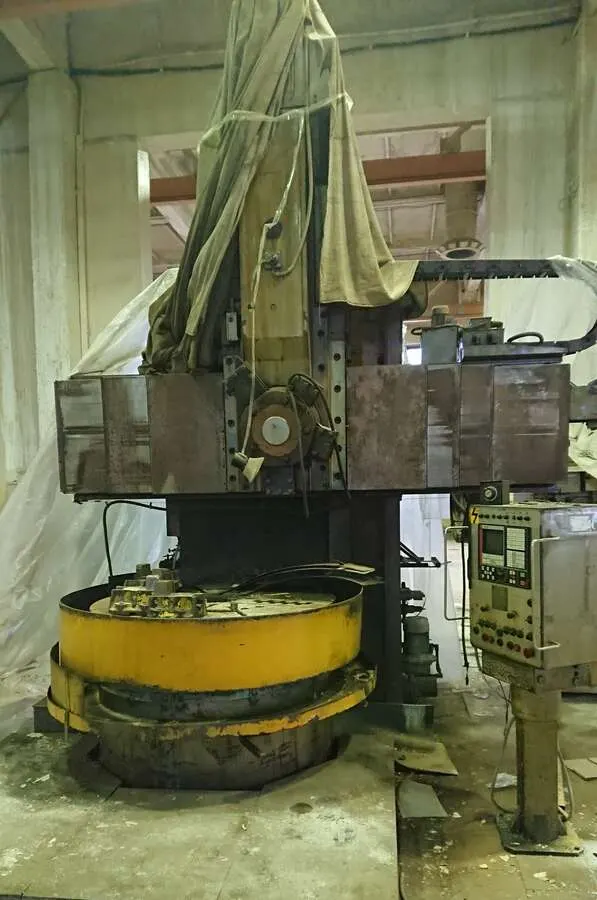
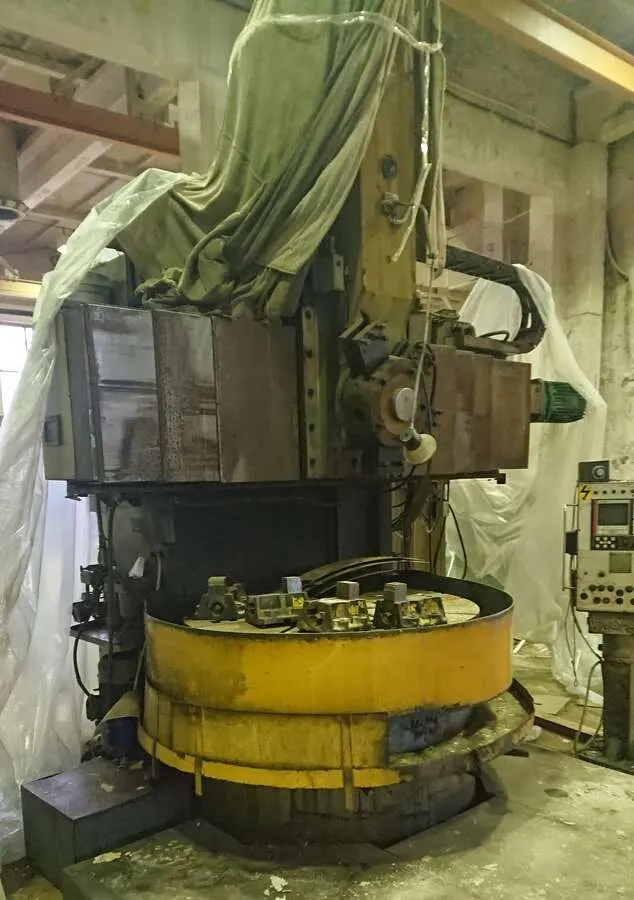
Открытых данных именно по регламенту модели 1Е516ПФ2 немного, поэтому ниже собрана практика, общая для токарных станков с ЧПУ, с учётом особенностей этой модели. Чтобы разобрать материал на реальном примере, возьмём один из станков 1Е516ПФ2, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: страница станка.
Выставленный экземпляр 1991 года выпуска заявлен в рабочем состоянии. Для станка такого возраста первичная диагностика узлов и обновление регламента обслуживания обязательны перед вводом в эксплуатацию.
Какие узлы требуют внимания
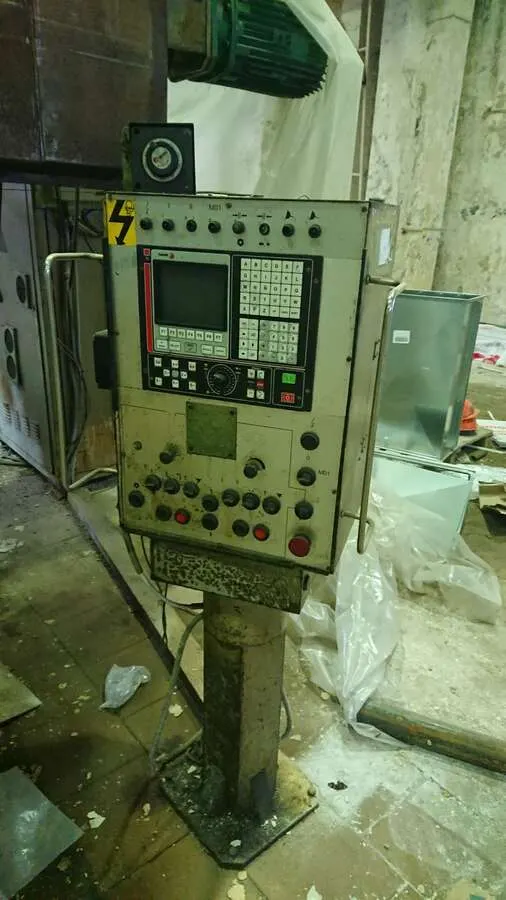
Конструкция 1Е516ПФ2 типична для токарно-карусельных станков: несущие станины, поворотная планшайба, вертикальный шпиндель, суппорт с инструментом и система ЧПУ FAGOR. Точность обработки складывается из состояния геометрии станка, шпиндельного узла и системы управления.
Шпиндельный узел — главный источник точности. В материалах по токарным станкам с ЧПУ отмечается, что для высокой точности требуются калибровка осей и термостабилизация, а сама точность на уровне ±0,01 мм достижима при исправном шпинделе. Прецизионные подшипники шпинделя стоят в перечне критичных расходников. Их износ проявляется вибрацией и нагревом.
Планшайба несёт заготовку. На станке с массой детали до 10 тонн люфт в узле планшайбы приводит к смещению оси и биению обработанной поверхности. Поэтому контроль зазоров планшайбы входит в базовые проверки.
Система ЧПУ FAGOR требует аккуратного обращения. В источниках подчёркивается: перед запуском программы обязательно симулировать её. Это правило для всех станков с ЧПУ, и для 1Е516ПФ2 тем более, поскольку перемещения суппорта на крупном станке инерционны.
Расходники и материалы
- Резцы с пластинами из карбида вольфрама — базовый инструмент для скоростной обработки.
- Смазочно-охлаждающая жидкость (СОЖ) — обязательна при обработке алюминия: без неё чипы налипают на резец и деталь.
- Прецизионные подшипники шпинделя — запасные части, обеспечивающие точность вращения.
Точный перечень масел и смазок зависит от заводской документации. В собранных материалах эти позиции не раскрываются, поэтому при подготовке к обслуживанию стоит свериться с паспортом станка.
Регламент обслуживания
Перед запуском в работу
Контроль уровня и чистоты СОЖ, осмотр инструмента, проверка отсутствия посторонних предметов на планшайбе. Система ЧПУ — загрузить программу и выполнить симуляцию, чтобы исключить столкновения.
Перед серией ответственных деталей
Балансировка шпинделя. В источниках она указана как отдельная операция. Также стоит провести калибровку осей и дать станку поработать вхолостую для термостабилизации.
В процессе операции
Износ инструмента контролируют по звуку и мощности шпинделя — это отмечено в общих рекомендациях. Изменение звука или рост нагрузки сигнализируют о затуплении пластины.
Периодически
Проверка зазоров планшайбы, люфтов шпинделя, состояния гидравлики и направляющих. Периодичность определяется по факту загрузки станка; в паспорте обычно есть базовая циклограмма.
Сводная таблица: узлы и риски
| Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Шпиндель | Перед ответственной серией | Вибрации, потеря точности | Балансировку, люфт подшипников |
| Планшайба | При загрузке тяжёлых деталей | Смещение оси заготовки | Зазоры, лёгкость вращения |
| Инструмент | В процессе работы | Поломка пластины, перегрузка шпинделя | Звук, мощность шпинделя, износ пластины |
| Система ЧПУ | Перед запуском программы | Столкновение узлов | Симуляцию, калибровку осей |
| СОЖ | При обработке алюминия | Налипание стружки, перегрев | Концентрацию и чистоту жидкости |
Что делают своими силами, а что поручают сервису
Ежесменный визуальный осмотр, проверка СОЖ, чистка зоны резания, замена режущих пластин — стандартные задачи оператора и наладчика.
Балансировку шпинделя, замену подшипников, калибровку осей и ремонт гидравлики лучше поручить сервисной организации: для этих работ нужны измерительные стенды и опыт.
Предиктивное обслуживание по IoT, которое упоминается в современных материалах, для станка 1991 года неприменимо без установки дополнительных датчиков. Но сам принцип — следить за вибрацией и температурой — остаётся верным.
Ошибки обслуживания, которые ведут к поломкам
- Запуск программы на ЧПУ без симуляции — риск столкновения суппорта с планшайбой или заготовкой.
- Обработка алюминия без СОЖ — налипание чипов, ухудшение качества поверхности, преждевременный износ пластины.
- Работа без контроля износа инструмента — внезапное разрушение пластины и перегрузка привода шпинделя.
- Пренебрежение термостабилизацией — температурные деформации дают отклонения по диаметру и торцу.
- Игнорирование люфтов шпинделя — выход из строя прецизионных подшипников.
Обслуживание 1Е516ПФ2 сводится к контролю шпиндельного узла, планшайбы, инструмента и системы ЧПУ. Расходные материалы — пластины, СОЖ, подшипники шпинделя. Обязательные операции — балансировка шпинделя перед ответственными сериями, симуляция программ, контроль износа по звуку и нагрузке. Для станка 1991 года выпуска, даже в рабочем состоянии, перед переходом в промышленную эксплуатацию нужна диагностика всех перечисленных узлов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге