Как выбрать BJD MS10 б/у: что проверить перед покупкой
BJD MS10 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
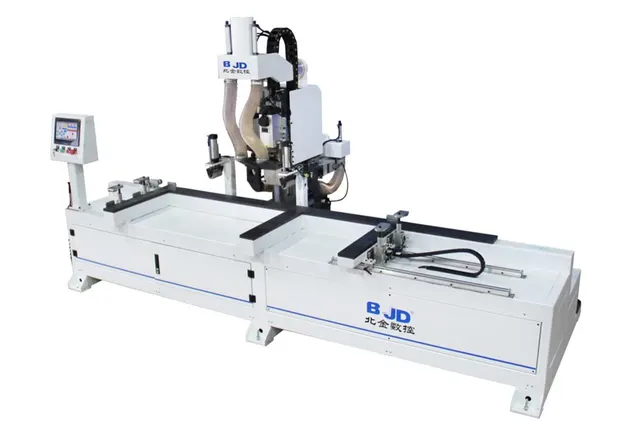
Обрабатывающий центр BJD MS10 — специализированный станок для фрезерования дверных полотен. Максимальные размеры заготовки: длина 3000 мм, ширина 1100 мм, толщина 60 мм. Оборудование оснащено четырьмя шпинделями (два фрезерных по 6 кВт, сверлильный 2,2 кВт, угловой 2,2 кВт), серводвигателями Dongling Electric 750 Вт × 3, датчиком измерения толщины и датчиком калибровки инструмента. При покупке б/у важно оценить состояние каждого узла, чтобы избежать непредвиденных затрат. Ниже — что смотреть в первую очередь и как проверять станок до и во время работы.
Что проверить в первую очередь
Станина и направляющие
Осмотрите станину на предмет трещин, сколов краски, следов коррозии. Направляющие (по осям X, Y, Z) не должны иметь забоин, ржавчины и износа в виде выработки. Проведите пальцем вдоль направляющей — нормальная поверхность гладкая, без заусенцев. Линейные направляющие у BJD MS10 должны перемещаться без рывков. Если при ручном перемещении каретки слышен хруст или ощущается заедание, это повод насторожиться.
ШВП (шарико-винтовые передачи)
Проверьте люфт в винтовых парах. Для этого выключите станок, отключите сервоприводы (если есть возможность) и попробуйте покачать гайку относительно винта. Осевой люфт более 0,05 мм на новой ШВП недопустим; на подержанном станке допустим небольшой износ, но люфт более 0,1 мм укажет на необходимость замены. Также осмотрите винты на наличие износа и следов смазки — сухие винты говорят о нерегулярном обслуживании.
Шпиндели
У MS10 четыре шпинделя: два фрезерных по 6 кВт, сверлильный и угловой. Запустите каждый на минимальных оборотах (имеется в виду, если это возможно с пульта) и прослушайте подшипники: посторонний гул, свист или стук указывают на износ или дефект. Вибрация при холостом ходу — признак плохой балансировки или износа подшипников. Уточните, какой у шпинделей тип подшипников — некоторые станки используют подшипники качения с ресурсом 2000–3000 часов при тяжелой нагрузке.
Электрошкаф и серводвигатели
Откройте электрошкаф — внутри не должно быть пыли, влаги, следов перегрева (потемневшие контакты, вздутые конденсаторы). Проверьте маркировку драйверов, контроллера. У BJD серии MS часто используются серводрайверы Dongling — они надежны, но при замене требуют оригинальных запчастей. Серводвигатели должны вращаться легко, без люфта на валу. Покрутите вал рукой (при отключенном питании) — он должен вращаться равномерно, без заеданий.
Как проверять в работе
Перед запуском убедитесь, что станок правильно подключен (напряжение 380 В, установлен автомат). Сделайте пробный пуск на холостом ходу. Обратите внимание на работу системы ЧПУ — загрузка управляющей программы, реакция на команды. Затем прогрейте станок в течение 10–15 минут на оборотах шпинделя 6000–8000 об/мин (если это допустимо). После прогрева проверьте перемещение по каждой оси с шагом 10 мм и измерьте точность позиционирования индикатором часового типа. Отклонение для станка с такой рабочей зоной должно быть в пределах 0,03–0,05 мм на 100 мм без нагрузки.
Далее проверьте работу датчиков: датчика измерения толщины полотна и датчика калибровки инструмента. Поднесите имитатор (например, металлическую пластину) — станок должен корректно распознать толщину и выдать сигнал. Если датчик не реагирует или дает ошибку, это может потребовать замены (оригинальные датчики имеют высокую стоимость).
Проверьте прижим заготовки — он должен плотно фиксировать заготовку без перекосов. Попробуйте установить обрезок двери или фанеры — прижим должен работать от пневматической или механической системы (уточните тип). Если прижим слабый или не полностью опускается, возможен износ направляющих или утечка в пневмосистеме.
По возможности выполните пробную обработку: например, фрезеруйте паз длиной 500 мм на двух-трех режимах. Оцените вибрации, шум, качество обработанной поверхности. Если на поверхности остаются следы (прижоги, шаг), это может быть связано с изношенными подшипниками шпинделя или неправильным закреплением инструмента.
Какие узлы дорого обходятся в ремонте
- Шпиндели (особенно два фрезерных по 6 кВт) — замена или переборка одного шпинделя обходится от 30 до 70 тыс. руб. в зависимости от производителя (на BJD устанавливают шпиндели с воздушным охлаждением).
- Серводвигатели Dongling и их драйверы — стоимость одного сервомотора 750 Вт около 25–40 тыс. руб., драйвера — от 20 тыс. руб.
- Направляющие и ШВП — комплект направляющих на ось X длиной 3 м может стоить 60–80 тыс. руб. плюс работа по замене и выставлению.
- Электроника (контроллер ЧПУ, платы ввода/вывода) — контроллер для такого станка может стоить от 80 до 150 тыс. руб. (например, DSP или NC-модуль).
- Датчики (толщины, калибровки) — оригинальные датчики для BJD могут достигать 50–70 тыс. руб. за единицу.
По отзывам владельцев станков BJD наиболее частый дорогой ремонт связан с выходом из строя шпинделя и сервоприводов — именно на эти узлы стоит обратить особое внимание.
Реальный пример оценки
Чтобы разобрать это на реальном примере, возьмём один из BJD MS10, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Обрабатывающий центр с ЧПУ для дверей BJD MS10. Цена — 1 861 500 руб., станок расположен в Москве. Состояние и комплектность в объявлении не указаны — это значит, что перед покупкой необходимо лично приехать и проверить все пункты чек-листа. На фото (доступны по ссылке) станок находится в цехе, внешний вид без видимых повреждений, но детально направляющие и шпиндели не видны.
Комплектность
Для BJD MS10 в заводской комплект входит сам станок с ЧПУ, пульт (обычно с жидкокристаллическим дисплеем), комплект цанг, ключ для цанг, техническая документация (паспорт, схема подключения, руководство по эксплуатации). Уточните, есть ли документация — без найти настройки и запчасти будет сложнее. Дополнительно могут быть запасные датчики или оснастка (вакуумный стол, если он не встроен). В объявлении комплект не указан, поэтому при осмотре запросите полный перечень.
Допустимые недостатки
- Следы эксплуатации на краске (царапины, потертости) — норма.
- Легкий слой пыли на направляющих (если станок не законсервирован).
- Незначительный износ резиновых крышек направляющих (они быстро выходят, но главное, чтобы не было стружки на рельсах).
- Следы смазки на станине (если не течет масло).
Тревожные признаки
- Отсутствие паспорта и схемы (затрудняет обслуживание и поиск запчастей).
- Люфт в направляющих или ШВП (>0,1 мм).
- Шум шпинделя или вибрация на холостом ходу.
- Неисправность датчиков (не проходят тест калибровки).
- Следы ремонта шпинделей (разные цвета краски, свежие болты).
- Коррозия на электронике (особенно на контактах).
- Заявленная цена значительно ниже рынка (MS10 в среднем 1,8–2,2 млн руб.).
Короткий чек-лист осмотра
- Осмотреть станину, направляющие (отсутствие трещин, коррозии, люфта).
- Проверить ШВП на люфт и износ.
- Прослушать все 4 шпинделя на холостом ходу (тишина, равномерный вал).
- Проверить работу серводвигателей (без рывков, без люфта).
- Проверить электрошкаф на чистоту и отсутствие следов перегрева.
- Запустить станок, прогреть, проверить точность перемещений (индикатором).
- Проверить датчик толщины и калибровки.
- Выполнить пробную обработку (оценить шум, вибрацию, качество поверхности).
- Уточнить комплектность (документация, цанги, оснастка).
- Запросить сервисную историю (если есть).
Если хотя бы по трём пунктам выявлены отклонения, стоит задуматься либо о торге, либо об отказе от покупки. Вложение в ремонт может составить 20–40% от цены станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.