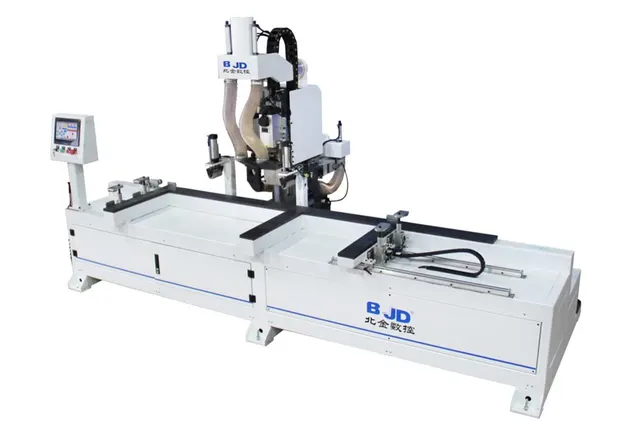
Обслуживание BJD MS10: какие узлы требуют внимания, какие расходники нужны и как часто проводить регламентные работы
BJD MS10 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
Обрабатывающий центр BJD MS10 проектировался специально для выпуска дверных полотен. Четыре шпинделя (два фрезерных по 6 кВт, сверлильный и угловой по 2,2 кВт), сервоприводы Dongling, датчик измерения толщины и автоматическая калибровка инструмента — арсенал станка закрывает практически все финишные и черновые операции по дереву. Но эта специализация требует и соответствующей дисциплины обслуживания. Перегрузка одного шпинделя, износ длинных направляющих по оси X (3010 мм) или потеря точности датчиков могут обернуться браком в серии. Рассмотрим, какие узлы требуют внимания, какие расходники закладывать в бюджет и какие регламенты стоит соблюдать, чтобы станок ходил гарантийные два года и дольше.
Чтобы разобрать это на реальном примере, возьмём один из BJD MS10, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/obrabatyvayuschiy-tsentr-s-chpu-dlya-dverey-bjd-ms10/. Фотографии станка можно посмотреть по той же ссылке.
Основные узлы, требующие внимания
Шпиндельная группа. Два фрезерных шпинделя по 6 кВт и два вспомогательных (сверлильный и угловой) по 2,2 кВт работают с разной загрузкой. Температурный режим подшипников — главный индикатор. Если корпус одного шпинделя нагревается сильнее других, проверяют наличие смазки в подшипниковом узле и затяжку креплений. На станках этой категории производитель рекомендует замену подшипников каждые 2000–2500 моточасов, но в паспорте MS10 эти данные уточняются отдельно. Владельцы станков BJD в отзывах отмечают, что при работе с дубом и плотными породами ресурс подшипников снижается на 20–30%.
Сервоприводы и передача. Три серводвигателя Dongling мощностью 750 Вт отвечают за перемещения по осям X, Y, Z. Типичная проблема — загрязнение оптических линеек обратной связи или растяжение зубчатых ремней. Ежедневно стоит проверять кабельные трассы на перегибы и целостность защитных гофр. На форумах по фрезерной обработке упоминают, что даже небольшая пыль на линейке даёт ошибку позиционирования до 0,1 мм.
Ось X (3010 мм). Самая длинная ось — направляющие качения и шарико-винтовая пара требуют регулярной смазки. При недостатке смазки появляется люфт, что сразу отражается на геометрии обрабатываемых деталей. Кратковременная работа без смазки ускоряет износ ШВП в 2–3 раза. Рельсы оси X должны быть чистыми — оседающая стружка и опилки абразивно воздействуют на каретки.
Датчики. Датчик измерения толщины полотна и датчик калибровки инструмента — узлы, критичные для точности. Они чувствительны к пыли; протирать линзы и контакты рекомендуется раз в смену мягкой тканью без растворителя. Если станок работает в две смены, проверку датчиков стоит включить в пересменный осмотр.
Система прижима. Пневматические прижимы в зоне обработки обеспечивают фиксацию заготовки. Раз в месяц проверяют работу клапанов и состояние уплотнений цилиндров. Типичная неисправность — заклинивание прижима из-за влажной стружки.
Расходные материалы
Смазочные материалы. Для направляющих качения и ШВП оси X используют консистентную смазку на литиевой основе (например, Mobilux EP 2 или аналог). Для подшипников шпинделей применяют специальную высокотемпературную смазку (класс NGLI 2). Расход — около 30–50 г на один шпиндель при замене. Для зубчатых ремней — силиконовая смазка-спрей раз в 3 месяца.
Режущий инструмент. Фрезы по дереву, сверла твёрдосплавные. Для дверей чаще используют концевые фрезы Ø6–12 мм и сверла Ø3–8 мм. Ресурс оснастки сильно зависит от режимов: при подаче 1–3 м/мин и частоте вращения 12000–18000 об/мин на один шпиндель фреза из HSS служит 2–3 смены. Планируйте замену по мере затупления — работа тупым инструментом перегружает шпиндель.
Фильтры. Если станок оснащён пневмосистемой, масляные и воздушные фильтры ФС-32 или аналоги меняют раз в полгода. При работе в запылённых условиях — раз в квартал.
Регламент обслуживания
Ежедневно (каждая смена):
- Удаление стружки с рабочего стола, направляющих и защитных гармошек оси X.
- Протирка датчика толщины и калибровки сухой безворсовой салфеткой.
- Визуальный осмотр кабель-каналов, гофр и жгутов на предмет перетирания.
- Проверка уровня масла в системе смазки (если установлена централизованная смазка).
- Запуск холостого прогона по всем осям и проверка отсутствия постороннего шума.
Еженедельно:
- Смазка направляющих оси X по точкам (обычно 4–6 точек) и ШВП.
- Проверка натяжения зубчатых ремней привода осей — прогиб в середине ветви должен составлять 5–8 мм при усилии 5 Н.
- Очистка радиаторов и корпусов серводвигателей от пыли сжатым воздухом (давление не более 3 атм).
- Контроль зазоров в подшипниковых узлах шпинделей (аксиальный люфт не более 0,02 мм).
Ежемесячно:
- Проверка точности позиционирования с помощью индикатора или лазерного интерферометра. Допустимое отклонение по осям — 0,05 мм на 1000 мм.
- Замена смазки в подшипниках шпинделей (если предусмотрено производителем — для некоторых модификаций MS10 интервал 500 моточасов).
- Осмотр контактов клеммных колодок и разъёмов — подтяжка при ослаблении.
- Проверка герметичности пневматических магистралей.
Ежегодно:
- Полная замена подшипников фрезерных шпинделей.
- Калибровка системы ЧПУ по всем осям и датчикам.
- Замена зубчатых ремней приводов (ресурс примерно 2000–2500 часов).
- Чистка блока управления и замена батареи на плате контроллера.
- Обновление ПО ЧПУ при наличии от поставщика.
Типичные ошибки обслуживания
Использование фрез с неправильной геометрией. Слишком агрессивная режущая кромка или угол заточки, не соответствующий обрабатываемому материалу, приводят к вибрациям и ускоренному износу шпинделя. Перед запуском серии убеждаются, что фреза имеет рекомендации производителя станка.
Пропуск смазки. Экономия на смазочных работах — главная причина внепланового ремонта направляющих и ШВП. Даже две смены без смазки на длинной оси приводят к задирам.
Игнорирование шума из шпинделя. Свистящий или постукивающий шум указывает на выработку подшипников. Продолжение работы ускоряет разрушение — замена обходится от 15 000 руб. за один шпиндель (работа + подшипники).
Работа с забитыми фильтрами. Перегрев сервоприводов и блока питания ЧПУ из-за запылённых радиаторов — частая причина сбоев. Очистка сжатым воздухом раз в неделю предотвращает отказы.
Превышение глубины резания. В попытке увеличить производительность операторы задают глубину 3–5 мм за проход на сосне. Это даёт пиковую нагрузку на шпиндель и сервоприводы, а также вызывает отколы на ламелях двери. Оптимальная глубина для MS10 — 1–2 мм за проход в зависимости от породы.
Когда звать сервис
Самостоятельно можно выполнять смазку, замену оснастки, чистку и простую диагностику. Вызов сервисного инженера или обращение к официальному представителю BJD требуется в следующих случаях:
- Неустранимая ошибка контроллера (постоянное падение оси, ошибка датчика после чистки).
- Пропуск шагов при движении — износ сервопривода или разрыв кабеля.
- Нестабильная работа шпинделя (перегрев, заклинивание).
- Течь масла из редуктора привода.
- Необходимость замены ШВП (обычно раз в 3–5 лет) или ремонт направляющих.
Сервисные работы можно совмещать с ежегодным техобслуживанием — тогда станок будет простаивать 2–3 дня максимум. По отзывам владельцев BJD, при соблюдении регламентов первые 2 года аварийные вызовы редки, а после 3–4 лет эксплуатации объём плановых и внеплановых работ примерно одинаков.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.