BJD LP900T: что дают паспортные характеристики в реальном производстве
BJD LP900T · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 01.11.2026
Сверлильно-присадочный центр BJD LP900T – это промышленный станок для серийного сверления, пазования и фрезерования кромок в мебельном производстве. Он рассчитан на детали длиной до 5000 мм и шириной до 1200 мм – от узких планок до крупных фасадов. В отличие от простых сверлильных автоматов, LP900T имеет ЧПУ и магазин смены инструмента, что позволяет за один цикл выполнять несколько операций на разных кромках и в плате. Модель относится к среднему ценовому диапазону и часто становится альтернативой европейским станкам Biesse, Vitap или Maggi Boring, но с учётом более доступных запчастей и сервиса.
Расшифровка основных параметров для производства
Два шпинделя – верхний и нижний. Верхний (5.5 кВт, 18 000 об/мин) берёт на себя основную нагрузку: сверление в пласть, фрезерование пазов под кромку. Нижний (3.5 кВт, 18 000 об/мин) выполняет сверление в торец снизу. Разная мощность не случайна: нижний шпиндель почти всегда работает с меньшими диаметрами и на меньшую глубину. Воздушное охлаждение – это компромисс: нет СОЖ, но и нет риска протечек; для мебельного производства, где после обработки деталь сразу идёт на кромку, это плюс. Но при длительной непрерывной работе (более 4 часов) стоит контролировать температуру корпуса шпинделя – нагрев выше 60°C сокращает ресурс подшипников.
Магазин на 6 инструментов (макс. длина 70 мм, диаметр 35 мм). Этого хватает для набора из пазовой пилы (100 мм – указано отдельно), сверла присадки, концевых фрез для кромки под профиль. Длина 70 мм ограничивает глубину обработки – для мебельных пазов под кромку 8–12 мм достаточно, но для более глубоких выборок (например, под профиль алюминиевого канта 20 мм) может не хватить. Уточните при покупке, какие цанги в комплекте (обычно ER20 или ER25).
9 вертикальных шпинделей сверху, 8 горизонтальных (2+2). Вертикальные – для сверления в пласть с шагом 32 мм. Горизонтальные (по два с каждой стороны) – для торцевого сверления с двух сторон за один проход. Расстояние между сверлами 32 мм – это стандартный шаг для мебельной присадки. Если у вас в номенклатуре много деталей с шагом 64 мм или смещением 8–16 мм, станок справится без переналадки благодаря программированию захватов.
Длина заготовки от 70 до 5000 мм. 5 метров – достаточно для дверей шкафов-купе, столешниц, перегородок. Нижняя граница 70 мм означает, что детали короче 70 мм обрабатывать не получится: захваты могут не зафиксировать или возникнет перекос. Ширина до 1200 мм – позволяет загружать панели как вдоль, так и поперёк.
Скорость захватов 132 м/мин – это максимальная скорость перемещения на холостых ходах. В режиме обработки реальная подача будет ниже, но высокая скорость позиционирования сокращает цикл на длинных деталях.
Сравнение ключевых узлов: когда подходит, риск, что проверить
| Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Верхний шпиндель 5.5 кВт | Фрезерование пазов глубиной до 15 мм, сверление 5–10 мм в пласть | Перегрев при длительной работе, вибрация на высоких оборотах | Температура корпуса, люфт цанги, плавность вращения |
| Нижний шпиндель 3.5 кВт | Торцевое сверление диаметром до 8 мм | Малый ресурс подшипников при частой смене инструмента | Уровень шума, зазор в шпинделе, состояние фиксатора инструмента |
| Магазин 6 позиций | Обработка одной детали по нескольким кромкам без перестановки | Заклинивание механизма смены, непопадание в гнездо | Работа смены на холостом ходу, зазоры в кассете |
| Горизонтальные шпиндели 2+2 | Одновременное сверление двух торцев | Несоосность при износе упоров | Совпадение осей по образцу, зазор в подшипниках |
| Пневмопривод захватов 0.6–0.7 МПа | Быстрая фиксация деталей без люфта | Падение давления при одновременной работе нескольких цилиндров | Утечки в шлангах, работа обратных клапанов |
| Линейные направляющие и рейки | Высокая скорость и точность (типично до ±0.2 мм) | Износ реек при запылённости | Зазоры, смазка, абразивный износ |
Где возможностей не хватит
Станок не предназначен для объёмного фрезерования (3D), обработки под углом (поворот оси отсутствует) и глубоких пазов (более 70 мм). Если ваша номенклатура требует фрезерования радиусных кромок с углом 45°, потребуется отдельный фрезерный станок или модуль поворота. Также не стоит рассчитывать на сверление в пакете – станок обрабатывает одну деталь за проход. Модель с двумя головками эффективна при серии от 50 деталей; для мелких партий (менее 10 штук) время переналадки может сделать её нерентабельной.
Обслуживание и запчасти
BJD – китайский бренд, поэтому запчасти (шпиндели, блоки подачи, контроллеры) стандартизированы. Подшипники шпинделей обычно 6004–6006, смазка – консистентная литиевая. Фильтры пневматики (заменять раз в 6 месяцев), упоры и пневмошланги доступны через дистрибьюторов. Главный ресурсный узел – верхний шпиндель: при эксплуатации в две смены его ресурс 3–5 лет. Для продления срока рекомендуется после каждых 500 часов работы проверять люфт и нагрев. При покупке станка с пробегом стоит обратить особое внимание на следы коррозии на направляющих (если станок работал во влажном цехе) и на состояние электроники – многие BJD комплектуются контроллерами на базе DSP, запись программ проста, но при выходе платы из строя замена может занять до 2 недель.
Реальный пример на оборудовании в продаже
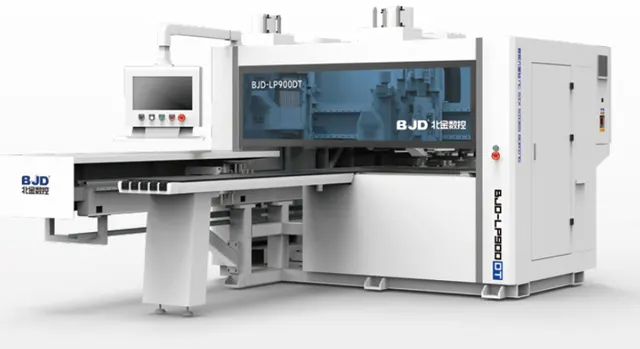
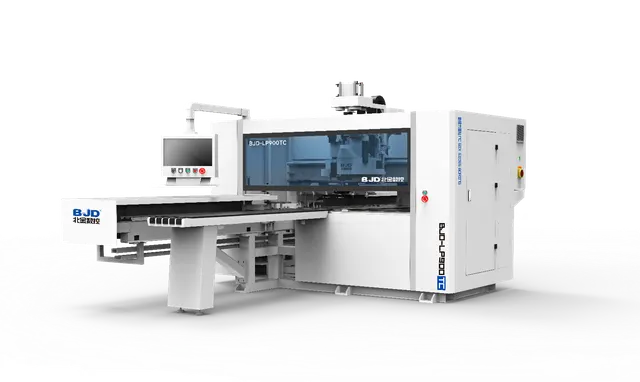
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900T, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-tsentr-s-chpu-bjd-lp900t/. Станок располагается в Москве, цена – 3 682 700 руб. В объявлении не указан год выпуска и состояние, что настораживает: при приобретении такого оборудования следует запросить акты пусконаладки или фото бирок с серийным номером. По описанию модель имеет две головки, магазин 6 позиций, 9+8 шпинделей – полная комплектация. Фотографии показывают станину без видимых повреждений, но на снимках нет подключённой пневматики и не видны упоры. Для принятия решения рекомендовано лично проверить шпиндели на нагрев и шум, а также запустить смену инструмента на холостом ходу – типичная причина сбоев: износ фиксатора в магазине.
Выводы
BJD LP900T – адекватный инструмент для мебельного цеха средней мощности, где требуется сверловка, пазование и работа с длинномерными деталями. Основные ограничения – отсутствие поворотной оси и магазин всего на 6 инструментов, что для сложных контуров может быть недостаточно. При покупке уделите внимание состоянию шпинделей и пневматики. Станок оправдывает себя при серийном выпуске однотипных деталей, особенно если нужна двухсторонняя обработка торцев за один прогон.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.