Обслуживание BJD LP900T: узлы, расходники и регламент
BJD LP900T · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 02.10.2026
Сверлильно-присадочный центр BJD LP900T с ЧПУ рассчитан на интенсивную работу с заготовками длиной до 5000 мм и шириной до 1200 мм. Общая мощность 25,7 кВт, два шпинделя (верхний 5,5 кВт, нижний 3,5 кВт, оба с воздушным охлаждением и частотой 18000 об/мин), линейный магазин на 6 позиций, пневмосистема с рабочим давлением 0,6–0,7 МПа, пазовальная пила Ø100 мм и девять вертикальных плюс восемь горизонтальных шпинделей — такой набор узлов требует чёткого регламента обслуживания. Официальный сервисный документ по этой модели в открытых источниках не опубликован, поэтому приведённые ниже рекомендации составлены на основе технических характеристик станка и типовой практики эксплуатации сверлильно-присадочных центров аналогичного класса.
Основные узлы, требующие внимания
Шпиндели — два шпинделя с воздушным охлаждением. Охлаждение эффективно только при чистом воздухе и исправном вентиляторе. При осмотре проверяют засорение входных решёток и отсутствие постороннего шума. Типичная неисправность — перегрев при забитых фильтрах, что ведёт к разрушению подшипников. Контроль биения: допустимое значение для нового шпинделя не более 0,01 мм, после 2000 часов — до 0,03 мм.
Линейный магазин смены инструмента на 6 позиций рассчитан на инструмент длиной до 70 мм и диаметром хвостовика до 35 мм. Механизм смены — пневматический с реечной передачей. Основные точки обслуживания: очистка направляющих от стружки, смазка зубчатой рейки (литиевая смазка, каждые 500 циклов), проверка фиксирующих зажимов. Типичная поломка — заклинивание магазина из-за попадания абразивной пыли или ослабления пружин.
Пневмосистема с рабочим давлением 0,6–0,7 МПа обслуживает захваты, прижимы, механизм смены инструмента. В состав входит фильтр-влагоотделитель, регулятор давления и маслораспылитель. Ресурс фильтрующего элемента 3–6 месяцев в зависимости от влажности в цехе. При отсутствии осушки воздуха на выходе компрессора разрушаются уплотнения пневмоцилиндров, появляются утечки. Смазка пневматики — масло класса ISO VG32, не более двух капель в минуту.
Направляющие линейных осей (X, Y, Z) — роликовые рельсовые направляющие, требуют регулярной смазки. В станке установлена централизованная система подачи смазки (ручная или автоматическая). Типичная ошибка — замена смазки на неподходящую (например, твёрдую консистентную) приводит к загустеванию и заклиниванию кареток. Рекомендуется смазка Shell Gadus S2 V220 2 (или аналог) с периодичностью 500 часов работы или раз в неделю.
Захваты с максимальной скоростью 132 м/мин — пара изнашиваемых губок с резиновыми накладками. Износ накладок снижает усилие зажима и вызывает смещение заготовки. Визуальный контроль при каждой смене смены, замена при появлении трещин или уменьшении толщины более чем на 2 мм. Очистка от опилок обязательна каждую смену.
Пазовальная пила Ø100 мм — дисковая фреза для выборки паза. Ресурс режущей кромки зависит от материала. Признак износа — увеличение шума, вибрация, зазубрины. Замена пилы требует балансировки нового диска (дисбаланс более 0,1 г·мм недопустим).
Расходники и материалы
Для шпинделей: фильтры воздушного охлаждения (сменные картриджи на впускных решётках, артикул уточнять у поставщика). Для пневмосистемы: фильтроэлементы (5–10 мкм), масло для смазки пневматики (ISO VG32). Для направляющих: консистентная смазка Shell Gadus S2 V220 2 или аналог (класс NLGI 2, литиевое загустительное). Для магазина: аналогичная смазка для рейки, для зажимов — аэрозольная силиконовая смазка (не оставляет липкого слоя). Для захватов: запасные резиновые накладки (поставляются комплектом на 4 шт.). Для пилы: пильный диск Ø100 мм с посадочным отверстием 22 мм (стандарт). Также возможен ремень привода пилы (требует замены при трещинах, но в документации не уточняется).
Регламент работ
Ежесменно (начало смены):
— Визуальный осмотр шпинделей, магазина, пневмошлангов.
— Очистка захватов и рабочей зоны от стружки.
— Проверка уровня масла в маслораспылителе пневмосистемы.
— Кратковременный прогон всех осей (без заготовки) для равномерного распределения смазки.
Еженедельно:
— Смазка направляющих (при централизованной системе — проверить наполнение бачка). Отсутствие смазки в течение недели приводит к повышенному износу.
— Контроль биения шпинделя индикатором (допуск до 0,03 мм).
— Очистка фильтра пневмосистемы (продувка сжатым воздухом).
Ежемесячно (каждые 200–300 часов работы):
— Замена фильтроэлемента на впуске шпинделей.
— Замена фильтра-влагоотделителя пневмосистемы (если нет датчика засорения, ориентироваться по цвету корпуса — при потемнении замена).
— Смазка механизма магазина (рейка, зажимы).
— Проверка пневмоцилиндров захватов на утечки (мыльным раствором).
Ежегодно (каждые 2000 часов):
— Полная ревизия шпинделей: замена подшипников (стоимость работы — от 15 000 руб. в сервисе).
— Замена ремней привода, если имеются.
— Проверка геометрии станины (отклонение от прямолинейности не более 0,1 мм на метр).
— Ревизия пневмоцилиндров и уплотнений.
Типичные ошибки, приводящие к поломкам
— Пропуск замены фильтров шпинделя: забитый фильтр снижает поток воздуха, шпиндель перегревается, подшипники выходят из строя уже через 200 часов работы.
— Работа на сыром сжатом воздухе: конденсат вызывает коррозию пневмоклапанов и цилиндров. Первый признак — залипание соленоидов. Проблема решается установкой осушителя на магистрали.
— Неправильная смазка направляющих: использование густой смазки типа Литол-24 в холодном цехе (ниже +5 °C) приводит к загустению и рывкам при движении осей, что может вызвать сбой в позиционировании.
— Превышение длины инструмента (более 70 мм): при смене инструмента магазин задевает за крышку, ломается рукав или датчик. Ресурс магазина от этого сокращается в разы.
— Игнорирование вибрации пилы: дисбаланс диска или износ подшипников шпинделя ведёт к разрушению направляющих и самого пильного узла.
Реальный экземпляр в продаже
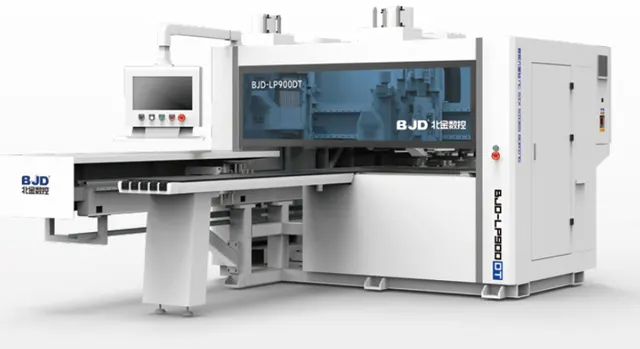
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900T, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: promsdelka.ru. Станок размещён в Москве, общая мощность 25,7 кВт, два шпинделя с воздушным охлаждением, магазин на 6 позиций, комплект поставки уточняется. Цена 3 829 300 рублей. На фотографиях видна тяжёлая станина и расположение захватов. При осмотре такого станка в первую очередь следует проверить шпиндели на нагрев после 15-минутного прогона, состояние фильтров и отсутствие люфта пневматических зажимов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.