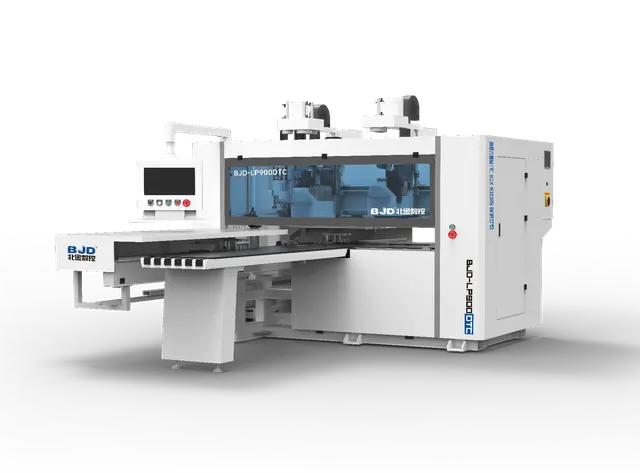
Обзор BJD LP900DTC: для каких задач подходит
BJD LP900DTC · Сверлильно-присадочные · Редакция Промсделки · чтение 6 мин · обновлено 03.11.2026
BJD LP900DTC — сверлильно-присадочный центр с ЧПУ. Его задача — присадка: отверстия в пласть и в торец, паз, боковое фрезерование уже раскроенной и оклеенной детали. Компоновка позиционная: щит лежит на столе под прижимами, инструмент подходит сверху, снизу и с торцов. Отсюда главная особенность — три сверлильные головы: нижняя на 18 шпинделей, верхняя на 9, горизонтальная на 10.
За один установ деталь получает все отверстия — под шканты, эксцентрики, минификсы, полкодержатели, планки петель — плюс паз под заднюю стенку. Меньше перестановок и меньше погрешности от повторного базирования. Для мебельного участка это основной аргумент против обработки на двух-трёх простых станках.
Три сверлильные головы: что это даёт на практике
18 шпинделей сверху — поле присадки под систему 32 мм: ряд отверстий под полкодержатели и шканты по длине детали за один ход. Расстояние между сверлами 32 мм — та самая мебельная сетка, поэтому переналадка под типовые схемы сводится к выбору программы, а не к перестановке гильз.
9 шпинделей снизу закрывают то, что сверху недоступно: ответные отверстия под стяжки и эксцентрики, присадку там, где верхний подвод перекрыт прижимами. Нижняя голова — страховка от второго установа с переворотом детали.
Горизонтальная голова работает в торец: шканты, стяжки, шпильки. В описании модели она заявлена на 10 шпинделей, а в перечне указано 8 в торцы по схеме 2+2. Расхождение уточняют до подписания спецификации: от него зависит, бьются ли торцы за один ход или в два.
Длина заготовки, узкие детали и скорость
Диапазон длины заготовки — 70–5000 мм при минимальной ширине 35 мм. 5000 мм — это длинномер: столешницы, стеновые панели, боковины шкафов-купе. Для серийного корпуса запас избыточен, но вопрос «а если придёт длинный заказ» он снимает.
Нижняя граница важнее, чем кажется. 70 мм по длине и 35 мм по ширине — царги, планки, раскладки. Риск здесь не в сверлении, а в базировании: тонкую планку легко сдвинуть прижимом. Поэтому пусконаладку начинают с коротких деталей, а не с щита 700×2000.
Скорость перемещения по X и на захватах — 132 м/мин. В коротких циклах с мелкой деталью станок не теряет время на переездах, и узкое место смещается к загрузке и смене инструмента. Сама цифра производительность не задаёт: её определяют число ходов, режимы фрезерования и скорость оператора.
Фрезерный узел, магазин 6+1 и пазовая пила
Верхний шпиндель 9 кВт и нижний 3,5 кВт при 18 000 об/мин с воздушным охлаждением — это полноценное боковое фрезерование: скругление, выборка под кромку, криволинейные элементы по программе. Посадочные диаметры 20 мм сверху и 16 мм снизу задают склад цанг и фрез.
Магазин 6+1 — узкое место конфигурации. Шесть позиций закрывают типовой набор: пазовая пила, концевая, галтельная и кромочная фрезы, переходник. Если в программах больше шести разных фрез, смена идёт руками, и «безлюдной» машина не будет. Ограничение по длине инструмента 70 мм отсекает длинный агрегатный инструмент.
Пазовая пила диаметром 100 мм — паз под заднюю стенку и фальш-панель. Операция типовая, но именно она часто определяет, нужен ли станку ещё один инструмент в магазине.
Энергетика, пневматика и аспирация
Суммарная мощность 25,7 кВт — это отдельная силовая линия, а не бытовая розетка. Серводвигатели: по 0,75 кВт на осях X, U, A, W, по 1,5 кВт на Z и Y, 1 кВт на толкателе. К станку при проектировании участка добавляют аспирацию и компрессор — они тоже дают нагрузку.
Пневматика 0,6–0,7 МПа — требование к стабильному давлению, а не к пиковому. Просадка в момент срабатывания прижимов даёт недожим детали и разную глубину отверстий. Ресивер и осушитель ставят рядом с машиной, а не полагаются на общую магистраль.
Аспирация: патрубок нижней головы 100 мм, верхней — 2×200 мм. Два патрубка по 200 мм означают, что маломощной вытяжки не хватит: стружка под прижимами приподнимает деталь, и глубина сверления уходит. Для присадочного центра это фактор точности, а не санитарная опция.
С чем сравнивают и где возможностей не хватает
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| LP900DTC в базовой конфигурации: три головы, боковое фрезерование, магазин 6+1 | Серийная присадка корпусных щитов: шканты, минификсы, эксцентрики, паз под ДВП, небольшое фрезерование | Шесть инструментов быстро становятся ограничением при широкой номенклатуре | Сколько разных фрез реально в программах и сколько ручных смен за смену |
| Машина с двумя сверлильными блоками, без бокового фрезерования | Только отверстия и паз, фрезеровка не нужна | Криволинейные выборки уходят на другой станок, растёт число установов | Есть ли пазовая пила и каков её диаметр |
| Обрабатывающий центр с ЧПУ и большим магазином | Сложные фасады, криволинейный раскрой, много инструмента в одной программе | Цена и стоимость часа; присадку часто делает медленнее специализированной машины | Окупаемость под свою номенклатуру, а не по каталогу |
| Проходной сверлильный станок | Массовая однотипная присадка большой серией | Низкая гибкость, дорогая переналадка, мелкие партии невыгодны | Время переналадки и минимальную партию |
Не хватит машины при длине детали больше 5000 мм, ширине меньше 35 мм, при необходимости держать в одной программе больше шести-семи разных фрез и при агрегатном инструменте длиннее 70 мм. Раскрой и кромкование — отдельные переделы, этот станок их не заменяет.
Обслуживание и запчасти
Расходники предсказуемые: свёрла и цанги, пазовые пилы, прижимные колодки, ремни, фильтры пневмоподготовки. Их держат на складе — простой из-за цанги на 16 мм экономически бессмыслен. Фрезы под конкретные программы считают по номенклатуре, а не «на всякий случай».
Регламент стандартный для этого класса: смазка направляющих и ШВП, контроль люфта, натяжение ремней, чистота датчиков. Шпиндели на 18 000 об/мин требуют внимания к подшипникам и к чистоте охлаждающего воздуха. Серводвигатели и ЧПУ меняются блоками; сроки поставки узлов в открытом описании не указаны — это первый вопрос поставщику.
Конкретный экземпляр
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900DTC, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: карточка BJD LP900DTC с исходными данными.
В карточке указана цена 4 663 100 ₽, место — Москва. Год выпуска и состояние не указаны, фотография одна. До выезда запрашивают наработку, год, историю обслуживания и возможность проверить станок под нагрузкой: по описанию, повторяющему паспорт, состояние не оценивается.
Что проверить при осмотре
- Повторяемость глубины сверления на тестовой программе с верхней и нижней головами.
- Состояние прижимных колодок — износ даёт сдвиг тонких деталей.
- Люфт и шум шпинделей на 18 000 об/мин, биение цанг.
- Работу магазина 6+1: смена без заеданий, соответствие позиций программе.
- Фактическую тягу аспирации на всех трёх патрубках и историю ошибок ЧПУ.
Итог: LP900DTC — машина под серийную присадку корпусных деталей с запасом по длине до 5 метров и боковым фрезерованием в одном установе. Сильная сторона — три головы и цельнообработанная станина, слабая — магазин на 6+1 и жёсткие требования к аспирации и пневматике. Решение упирается не в паспортные цифры, а в номенклатуру: если в программах больше шести фрез и много мелких серий, ручные переналадки считают честно.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге