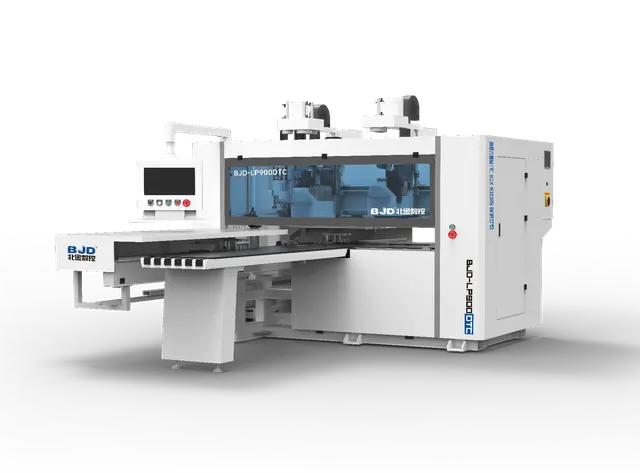
Покупаете BJD LP900DTC б/у? Что проверить до оплаты
BJD LP900DTC · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 02.11.2026
Сверлильно-присадочный центр BJD LP900DTC — это станок для серийного сверления и фрезерования длинномерных деталей (до 5 метров) в мебельном производстве. Модель привлекает тремя независимыми сверлильными головками (верх: 18 вертикальных шпинделей, боковые: до 10+9, торцевые: 8), двумя шпинделями для фрезерования (верхний 9 кВт, нижний 3.5 кВт, 18000 об/мин) и автоматической сменой инструмента на 6+1 позиций. При покупке такого станка на вторичном рынке важно понимать, что стоимость ремонта ключевых узлов может достигать сотен тысяч рублей. Ниже — что смотреть в первую очередь и как не попасть на дорогой ремонт.
Что проверить в первую очередь
Осмотр начинайте с базовых узлов, от которых зависит точность и долговечность. В таблице приведены норма, риски и методы проверки для каждого элемента.
| Узел | Норма (когда подходит) | Риск | Что проверить |
|---|---|---|---|
| Станина и направляющие | Без трещин, смазка на рельсах, ход плавный, люфт менее 0.05 мм | Люфты, задиры, неравномерный износ рельс | Визуальный осмотр, покачать каретку рукой, пройти по оси вручную |
| Пневматическая система | Давление 0.6–0.7 МПа, держит без падения, без утечек | Падение давления, шипение, залипание клапанов | Подключить к компрессору, наблюдать манометр, прослушать шипение |
| Верхний шпиндель (9 кВт) | Без постороннего шума, нагрев до 60 °C, разгон плавный | Гул, вибрация, перегрев >80 °C, биение >0.01 мм | Запустить на 18000 об/мин, прослушать стетоскопом, проверить биение индикатором |
| Нижний шпиндель (3.5 кВт) | Аналогично | Аналогично | Аналогично верхнему |
| Сверлильные головки (18+8) | Все шпиндели вращаются, сверла не тупые, нет заеданий | Не включаются некоторые оси, поломка ремня, износ направляющих головки | Включить сухой прогон всех шпинделей, визуальный осмотр сверл |
| Устройство смены инструмента (магазин 6+1) | Смена чёткая, без заеданий, позиционирование точное | Заедания, пропуск позиций, износ захватов | Провести несколько циклов смены подряд, визуально осмотреть зажимные цанги |
| Серводвигатели и оси (X, Y, Z, U, A, W, V) | Плавный ход без рывков, точность позиционирования ±0.1 мм | Рывки, шум, пропуск шагов, ошибки ЧПУ | Прогнать ось на полный ход, вернуться в ноль, измерить отклонение |
| Электрошкаф и контроллер | Индикация питания без ошибок, вентиляторы работают, нет запаха гари | Ошибки на экране, нестабильная работа, перегретые контакты | Включить, проверить экран, осмотреть конденсаторы на вздутие |
Как проверять в работе
Проверку проводят в три этапа: на холодном станке, после прогрева и под нагрузкой.
На холодном станке (выключено питание): визуальный осмотр — проверьте целостность станины, состояние ремней, шлангов пневматики, отсутствие масляных потёков. Вручную переместите каретки по всем осям — движение должно быть лёгким, без заеданий. Покачайте шпиндели на предмет радиального люфта: для этого захватите цангу пальцами и попробуйте сместить.
После прогрева включите станок и дайте поработать 15–20 минут. Прослушайте работу шпинделей на холостом ходу — допускается равномерный гул без свиста, стука или вибрации. Проверьте нагрев корпусов: температура не должна превышать 60 °C (комфортно для руки, терпимо). Сильный нагрев указывает на износ подшипников.
Под нагрузкой выполните тестовое сверление на обрезке плиты ДСП (толщина 16–18 мм) на нескольких позициях. Оцените чистоту отверстия — сколы или рваные края говорят о тупых сверлах или большом биении шпинделя. Замерьте точность позиционирования: расстояние между отверстиями по длине должно быть 32 мм с допуском ±0.2 мм. Проверьте автоматическую смену инструмента не менее 5 раз — смена должна происходить за 2–3 секунды без ошибок. Убедитесь, что пневматический зажим удерживает деталь без проскальзывания.
Какие узлы дорого обходятся в ремонте
Наибольшие затраты — на замену шпинделей (подшипники не меняются по отдельности в сервисе, дешевле купить новый — от 150 тыс. руб.), серводвигателей и их драйверов (цена каждого от 50 до 100 тыс. руб.), а также линейных направляющих (комплект рельс и кареток на одну ось — от 80 тыс. руб.). Замена устройства смены инструмента или его механической части (пневмоцилиндры, кулачки) может вылиться в 120–150 тыс. руб. Износ электроники (контроллер, платы) — ремонт без замены платы редок, новая плата от 40 тыс. руб. Поэтому особое внимание уделите этим узлам при осмотре.
Пример из реального объявления
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900DTC, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка. Станок предлагается за 4 650 900 рублей, расположен в Москве. Состояние в объявлении не указано, поэтому при осмотре необходимо проверить все перечисленные узлы. Из доступной фотографии виден общий вид: массивная станина, закрытые кожухи направляющих, верхняя сверлильная головка и система зажима детали. Фото не позволяет оценить износ, поэтому личный осмотр обязателен.
Комплектность
В штатную комплектацию BJD LP900DTC входят: пазовальная пила ∅100 мм, набор сверл с шагом 32 мм, устройство смены инструмента (магазин 6+1), зажимное устройство (запатентованное), аспирационные патрубки (нижний 100 мм, верхние 2×200 мм), руководство по эксплуатации и паспорт. В объявлении комплектность не раскрыта — обязательно уточните у продавца, особенно наличие сверл и пазовальной пилы (их замена обойдётся в 15–20 тыс. руб.).
Допустимые недостатки
Для станка, бывшего в эксплуатации, нормальны: небольшой износ направляющих (люфт до 0.05 мм), царапины на кожухах и столе, потёртости пневматических шлангов, отсутствие одного-двух сверл (их можно докупить). Допустим лёгкий нагрев шпинделя при длительной работе (до 60 °C). Следы масла на уплотнениях без активной утечки — тоже часто встречается.
Тревожные признаки
От покупки стоит отказаться, если обнаружены: люфты в направляющих более 0.1 мм (замена направляющих — дорогостоящая операция), следы масла на полу под станиной (утечка пневматики или гидравлики), неработающие шпиндели или ошибки на контроллере, неисправность смены инструмента (заедания, пропуск позиций), сколы или трещины на станине. Если шпиндель греется более 80 °C после 10 минут работы — это почти гарантированная замена подшипников (от 50 тыс. руб. с работой).
Короткий чек-лист осмотра
- Проверить станину на целостность, направляющие — на износ и люфт (макс. 0.05 мм).
- Включить пневматику, проверить давление 0.6–0.7 МПа, герметичность соединений.
- Включить станок без нагрузки, прослушать шпиндели, проверить работу осей.
- Выполнить тестовое сверление на ДСП, проверить точность и качество отверстий.
- Провести не менее 5 циклов автоматической смены инструмента.
- Осмотреть электрошкаф — нет ли следов перегрева, горелой изоляции.
- Уточнить у продавца комплектность и наличие документации.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге