Сверлильно-присадочный центр BJD LP900DL: характеристики, возможности и применение
BJD LP900DL · Сверлильно-присадочные · Редакция Промсделки · чтение 6 мин · обновлено 02.10.2026
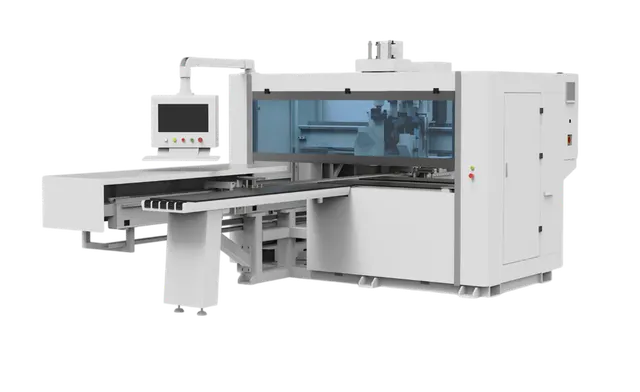
Сверлильно-присадочный центр BJD LP900DL — это станок с тремя рабочими головками и ЧПУ, предназначенный для сверления отверстий под евровинты, конфирматы, шканты, а также для пазования в деталях корпусной мебели. Модель ориентирована на средние и крупные серии, где требуется высокая производительность и автоматизация однотипных операций. В этой статье разберём, что скрывается за цифрами характеристик, какие задачи станок решает уверенно, а где его возможностей может не хватить.
Конструкция и количество шпинделей
Главная особенность LP900DL — три независимые сверлильные головки: верхняя вертикальная, боковая горизонтальная и нижняя вертикальная. Верхняя головка оснащена 18+18 шпинделями — это два ряда по 18 свёрел с шагом 32 мм, итого 36 шпинделей. Такая компоновка позволяет за один проход обрабатывать две параллельные линии отверстий без перемещения инструмента. Горизонтальных шпинделей 10, из них по 2 с каждой стороны (2+2), и ещё 6 могут использоваться для дополнительных операций. Нижняя головка вмещает до 9 шпинделей — она необходима для сверления снизу, например, под полкодержатели.
Что это даёт на практике: на детали типа боковины шкафа можно за один цикл сделать все отверстия под чашки петель, полкодержатели и стяжки, не переставляя заготовку. Это резко сокращает время цикла по сравнению с одно- или двухголовочными станками. При этом, если деталь широкая (до 1200 мм) или длинная (до 5000 мм), позиционирование по оси X со скоростью 132 м/мин позволяет быстро обрабатывать длинномеры.
Приводы и скорости перемещения
Скорости перемещения по осям X — 132 м/мин, Y — 80 м/мин, Z — 30 м/мин. Это высокие показатели для станка такого класса. Быстрый разгон и торможение обеспечиваются сервоприводами. Для сравнения: у многих станков среднего сегмента скорость X составляет 80–100 м/мин. Высокая скорость Y (80 м/мин) важна, когда рабочая траверса с двумя рядами шпинделей смещается вдоль заготовки — это сокращает время между засверловками. Скорость Z (30 м/мин) более скромная, но для сверления её достаточно, так как ход инструмента обычно небольшой (до 70 мм).
Обороты сверлильного шпинделя 4500 об/мин — стандарт для присадочных станков. При резании ДСП, МДФ, массива древесины этих оборотов хватает для чистового отверстия без сколов, если использовать качественные свёрла и правильно настроить подачу. Важно: на станке нет автоматического изменения подачи в зависимости от материала — этот параметр задаётся в программе ЧПУ.
Фрезерные шпиндели и пазование
Помимо сверления, LP900DL может выполнять пазование с помощью пазовальной пилы диаметром 100 мм или двумя фрезерными шпинделями (верхняя головка, мощность 3,5 кВт каждый, обороты 18000 об/мин, воздушное охлаждение). Такие шпиндели предназначены для обработки пазов под заднюю стенку или для выборки четвертей. Однако резать сложные контуры или 3D-поверхности эти шпиндели не смогут — мощность и жёсткость недостаточны для фрезерования пластиком или алюминием (станок деревообрабатывающий). К тому же воздушное охлаждение означает, что при длительной работе нужно следить за нагревом; встроенной системы СОЖ нет, так как она не требуется для древесины.
Диапазон размеров заготовок и ограничения
Станок принимает заготовки длиной от 70 мм до 5000 мм и шириной от 35 мм до 1200 мм. Нижняя граница (70 мм) означает, что можно обрабатывать даже короткие отрезки, но их придётся укладывать на стол с особым приспособлением, иначе прижимная система может не зафиксировать деталь. Верхняя граница в 5 метров позволяет работать с типовыми листами ламинированной ДСП длиной 2750 мм или 3660 мм — запас хватает. Ширина 1200 мм закрывает стандартные 600 мм, 800 мм, 1200 мм (лист ДСП 2440х1830 придётся пилить пополам — станок не примет.
Толщина заготовки в документации не указана, но обычно присадочные центры работают с деталями толщиной от 10 до 50 мм. Если планируется обрабатывать толстый массив (70 мм и более), необходимо уточнять возможность зажима и длину инструмента (максимум 70 мм по паспорту — это габарит сверла, его рабочая часть обычно 50–60 мм).
Пневматика и аспирация
Рабочее давление 0,6–0,7 МПа. Это стандартный промышленный пневматический контур. Важно, чтобы компрессор обеспечивал стабильное давление — при просадках ниже 0,5 МПа нижняя зажимная рука может недожать деталь, что приведёт к смещению. В станке есть две точки контроля уровня — скорее всего, датчики для контроля горизонтальности стола. При монтаже и периодическом обслуживании рекомендуется проверять их калибровку.
Диаметр аспирационных патрубков: нижняя головка — 100 мм, верхняя — 200 мм. Это указывает на необходимость мощной системы пылеудаления. Для верхней головки требуется воздуховод диаметром 200 мм, иначе мелкая пыль (особенно от МДФ) будет накапливаться и оседать на направляющих. Желательно использовать внешний циклон или рукавный фильтр.
Обслуживание и типовые неисправности
На сверлильно-присадочных центрах BJD изнашиваются подшипники шпинделей (ресурс при интенсивной работе обычно 1–1,5 года). При осмотре обращают внимание на люфты в шпинделе — если свёрла начинают давать ступеньку на входе, шпиндель пора менять. Подшипники доступны, типоразмеры стандартные (6202, 6204 с уплотнениями). Стоимость подшипника — в пределах 500–1000 руб., работы по замене — 1–2 часа на один шпиндель.
Посадочный диаметр инструмента — 16 мм как для верхних, так и для нижних шпинделей. Это значит, что свёрла и цанги унифицированы. В комплекте обычно идут цанги 16 мм под хвостовики свёрл 10 мм. Если нужно сверлить отверстия диаметром 5 мм (под конфирмат), потребуется переходник или смена цанги.
Пневмосистема: типичные неисправности — засорение фильтра-влагоотделителя и износ уплотнений пневмоцилиндров прижимов. Регулярная замена фильтра (раз в полгода) и смазка уплотнений предотвращают остановки.
С чем сравнивают BJD LP900DL
В классе трёхголовочных присадочных центров с ЧПУ основными конкурентами являются европейские бренды (Biesse, Holzher, SCM) и китайские (например, ZYYD, Noble). BJD (Beijing Jingdiao) — китайский производитель, известный соотношением цена/оснащение. В сравнении с европейскими станками BJD обычно дешевле на 30–50% при аналогичном наборе шпинделей, но уступает по жёсткости станины и качеству финиша (более заметны вибрации при фрезеровании). Однако для сверления и пазования ДСП/МДФ жёсткости достаточно. Часто BJD LP900DL сравнивают с моделью LP900DX (двухголовочная версия) — у DL стоит дополнительная нижняя головка, что оправдано, когда деталь имеет отверстия снизу.
Для каких производств подходит
Станок оптимален для средних и крупных мебельных цехов, выпускающих корпусную мебель (кухни, шкафы-купе, офисная мебель) с объёмом серий от 100 до 5000 деталей на позицию. Если производство мелкосерийное (до 10–20 деталей в день), такой станок будет простаивать, и окупаемость затянется. При большом объёме однотипных деталей LP900DL способен заменить 2–3 ручных присадочных станка.
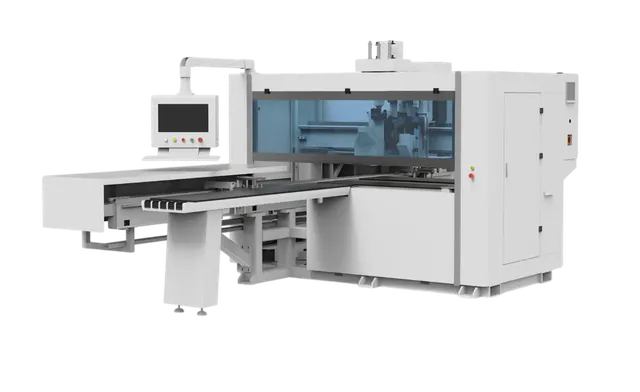
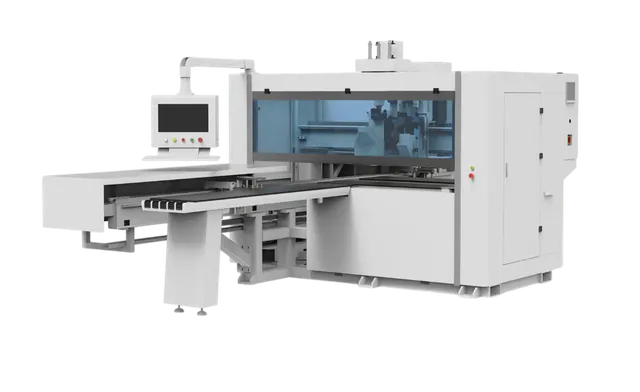
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900DL, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Сверлильно-присадочный центр BJD LP900DL на площадке. Цена — 4 458 300 руб. (Москва), на момент публикации состояние не указано. На фотографиях видна двухколёсная тележка подачи и защитные шторки, что типично для станков этой серии.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге