Обслуживание BJD LP900DL: узлы, расходники и регламент
BJD LP900DL · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 02.10.2026
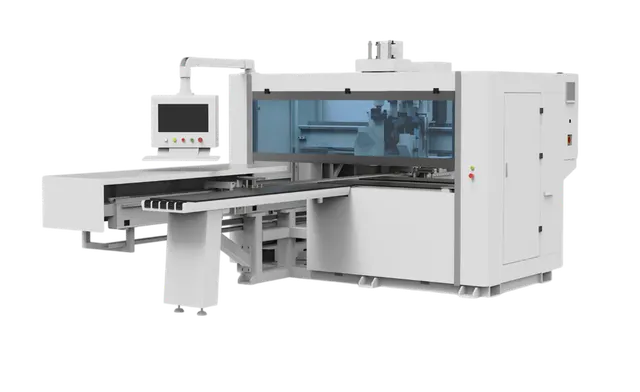
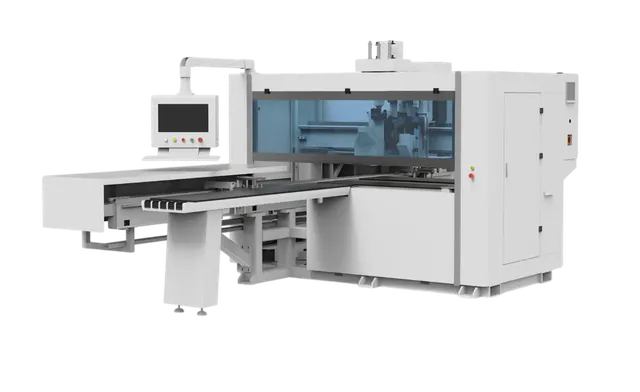
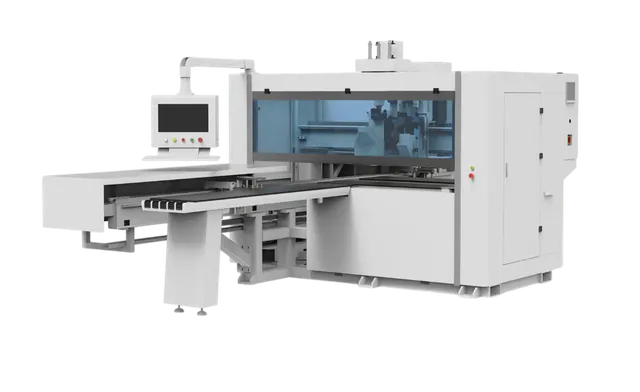
Сверлильно-присадочный центр BJD LP900DL предназначен для сверления, фрезерования и пазования длинномерных заготовок — от 70 мм до 5 м по длине и до 1,2 м по ширине. В конструкции три независимые группы шпинделей: верхняя (до 18+18 свёрел), боковые (до 10) и нижняя (до 9). Общая мощность 22 кВт, рабочие скорости по осям X/Y/Z достигают 132/80/30 м/мин. Для понимания реальной комплектации и цен возьмём один из экземпляров, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-tsentr-s-chpu-bjd-lp900dl-lp900dx/.
Ключевые узлы, требующие обслуживания
На основании типовой конструкции станков этого класса и данных модели можно выделить несколько узлов, от состояния которых напрямую зависят точность и ресурс оборудования.
Сверлильные и фрезерные шпиндели. Верхняя головка имеет 36 вертикальных шпинделей, боковые — по 5 с каждой стороны, нижняя — 9. Посадочный диаметр инструмента 16 мм, максимальные диаметр сверла 35 мм, длина 70 мм. Шпиндели работают на 4500 об/мин, фрезерные — 18 000 об/мин с воздушным охлаждением. Регулярная проверка биения, очистка конусов и смазка подшипников — основа долгой работы. Фрезерные шпиндели чувствительны к перегреву: при забитой аспирации охлаждение ухудшается.
Пневматическая система зажима. Рабочее давление 0,6–0,7 МПа. В станке установлены нижние зажимные руки и, вероятно, боковые прижимы. Уплотнения цилиндров, фильтры-влагоотделители и обратные клапаны — расходники, которые меняют раз в 6–12 месяцев в зависимости от загрязнения воздуха. При падении давления ниже 0,5 МПа возможен недозажим заготовки и её смещение.
Направляющие и передачи. Высокие скорости перемещения (X до 132 м/мин) предъявляют требования к чистоте рельсов и шарико-винтовых пар. Типичные для станков с ЧПУ линейные направляющие и ШВП требуют регулярной смазки консистентной смазкой (обычно через централизованную систему, но на бюджетных моделях может быть ручная). Пропуск смазки ведёт к появлению люфтов и ускоренному износу.
Система аспирации. Диаметр патрубка нижней головы 100 мм, верхней — 200 мм. Задача — удалять стружку и пыль из зоны реза. Забитые фильтры или рукава снижают эффективность, вызывают нагрев шпинделей и ухудшают качество обработки. Фильтры (тканевые или картриджные) нужно чистить или менять по мере засорения, но не реже одного раза в квартал при интенсивной работе.
Электрошкаф и система управления. Интегрированный электрический шкаф с контроллером и сервоусилителями находится в зоне повышенной запылённости. Регулярная продувка сжатым воздухом (при отключённом питании) и проверка контактов предотвращают ложные ошибки и выход драйверов из строя.
Регламент обслуживания
Ниже приведён типовой регламент для сверлильно-присадочных центров аналогичной конструкции. Периодичность уточняется по паспорту станка и интенсивности работы.
Ежесменно
- Визуальный осмотр всех шпинделей, зажимных элементов, направляющих.
- Очистка от стружки поверхности стола и направляющих.
- Проверка давления в пневмостистеме (должно быть в пределах 0,6–0,7 МПа).
- Слив конденсата из влагоотделителей.
- Контроль работы аспирации — визуально и по звуку.
Еженедельно
- Смазка направляющих и ШВП (если нет автоматической системы).
- Очистка фильтров аспирации (продувка или замена по мере необходимости).
- Проверка затяжки креплений инструмента (цанговых патронов, сверлильных патронов).
- Осмотр гибких рукавов аспирации на предмет заломов.
Ежемесячно
- Проверка точности позиционирования по контрольной заготовке (например, сверление двух отверстий и измерение расстояния).
- Ревизия уплотнений пневмоцилиндров — при подтеканиях замена.
- Чистка электрошкафа от пыли и контроль вентиляторов охлаждения.
Ежеквартально / раз в полгода
- Замена фильтров аспирации (если не были заменены раньше).
- Замена фильтра-влагоотделителя пневматики.
- Ревизия подшипников шпинделей (измерение шума, люфта). Для фрезерных шпинделей дополнительно оценивать температуру корпуса.
- Проверка натяжения ремней (если они есть в конструкции; в модели BJD LP900DL вероятно прямой привод, но необходимо уточнить по схеме).
Раз в год
- Полная замена пневматических уплотнений.
- Смазка всех резьбовых соединений, консервация нерабочих поверхностей.
- Аттестация/калибровка измерительных систем (датчиков положения, лазерных или энкодеров).
Расходные материалы и комплектующие
Для бесперебойной работы под рукой следует иметь:
- Свёрла и фрезы — с хвостовиком 16 мм, диаметр до 35 мм. Шаг между свёрлами 32 мм, поэтому длина режущей части должна это учитывать.
- Пазовальную пилу — диаметр 100 мм, посадочное отверстие 16 мм (вероятно).
- Смазку для направляющих — литиевую консистентную (например, Mobilux EP2 или аналог).
- Масло для системы автоматической смазки (если предусмотрена) — обычно ISO VG 68 или 100.
- Фильтры аспирации — тканевые мешки или картриджи под патрубки Ø100 и Ø200 мм.
- Пневматические компоненты — уплотнительные кольца, фильтры-влагоотделители (типовые 1/4″ или 3/8″).
- Элементы защиты электроники — предохранители, термопредохранители для шпинделей.
Типичные ошибки при обслуживании
На основе отраслевого опыта эксплуатации подобных станков можно выделить несколько распространённых ошибок, которые ведут к поломкам:
- Игнорирование очистки направляющих. Стружка и пыль, оставленные на рельсах, работают как абразив. Результат — износ направляющих и появление люфта через 6–12 месяцев.
- Несвоевременная замена фильтров аспирации. Забитая система не удаляет стружку, шпиндели перегреваются, падает ресурс подшипников.
- Работа с недозажимом. При падении давления ниже 0,5 МПа заготовка может сместиться, что приводит к браку и поломке инструмента.
- Неправильная затяжка инструмента. Избыточное усилие деформирует цангу, недостаточное — вызывает биение. Рекомендуется использовать динамометрический ключ (момент обычно указан в инструкции).
- Пропуск смазки ШВП. Даже короткая работа без смазки на больших подачах (30 м/мин по Z) может привести к задирам.
- Хранение инструмента без смазки. Коррозия на посадочных поверхностях ухудшает точность фиксации.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге