Как выбрать BJD LP900DL б/у: что проверить перед покупкой
BJD LP900DL · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 02.10.2026
Сверлильно-присадочный центр BJD LP900DL — станок для серийного производства мебели, оснащённый тремя сверлильными головками: верхней (до 18+18 шпинделей), двумя боковыми (до 10) и нижней (до 9). Общая мощность 22 кВт, рабочее давление пневматики 0,6–0,7 МПа, расстояние между свёрлами 32 мм. Модель рассчитана на заготовки длиной до 5000 мм и шириной до 1200 мм. При покупке такого станка с пробегом важно системно проверить механику, пневматику, электронику и систему ЧПУ, чтобы не получить скрытые дефекты, ремонт которых обойдётся в половину стоимости станка.
Что проверить в первую очередь
Осмотр начинают без подачи питания. Первое — линейные направляющие и шарико-винтовые пары (ШВП) по осям X, Y, Z. На станке заявлены скорости перемещения X — 132 м/мин, Y — 80 м/мин, Z — 30 м/мин. Если направляющие изношены, на таких скоростях появится вибрация и потеря точности. Проверка: провести рукой по рельсам — не должно быть ступенек, забоин, коррозии. Каретка должна перемещаться без заеданий. Люфт в ШВП проверяют покачиванием каретки вдоль оси — допустимый осевой люфт не более 0,05 мм. Если люфт выбирается только поджатием гайки, ресурс пары уже на исходе.
Второе — пневматическая система. Рабочее давление 0,6–0,7 МПа. При осмотре проверяют состояние пневмоцилиндров зажимов и подъёма головок. Утечки слышны по шипению, особенно на нижней зажимной руке. Если станок долго стоял без воздуха, манжеты могли высохнуть — это частая причина неполного зажима заготовки.
Третье — сверлильные головки. Верхняя головка имеет 18+18 шпинделей, боковые — 10 (2+2), нижняя — 9. Посадочный диаметр инструмента 16 мм, максимальная длина 70 мм, диаметр 35 мм. Проверяют плавность вращения каждого шпинделя вручную — закусывание или хруст указывают на износ подшипников. Особое внимание нижней головке: её аспирационный патрубок диаметром 100 мм часто забивается, и при осмотре смотрят, нет ли внутри стружки или масла.
Как проверять в работе
После холодного осмотра включают станок и запускают холостой прогон по всем осям. Слушают направляющие: равномерный гул без скрежета — норма. Затем прогревают шпиндели на рабочих оборотах (4500 об/мин для сверления, 18000 об/мин для фрезерных шпинделей). На фрезерных шпинделях мощностью 3,5 кВт с воздушным охлаждением проверяют отсутствие перегрева корпуса — через 10 минут работы температура не должна превышать 60°C.
Под нагрузкой сверлят тестовую деталь — лучше всего плиту ДСП форматом не менее 1000×500 мм. Проверяют точность позиционирования: расстояние между отверстиями должно соответствовать 32 мм с допуском ±0,1 мм. Отклонение больше 0,2 мм говорит о проблемах с ШВП или сервоприводами. Также оценивают качество отверстий — сколы на выходе сверла, увод оси. Если станок оснащён пазовальной пилой диаметром 100 мм, проверяют пропил на прямолинейность.
Важно проверить работу всех трёх головок в автоматическом цикле. Верхняя и нижняя головки должны одновременно обрабатывать деталь без задержек. Если одна из головок не включается или запаздывает, проблема может быть в пневматике или электронном управлении.
Какие узлы дорого обходятся в ремонте
Самый дорогой узел — фрезерные шпиндели (3,5 кВт, 18000 об/мин). Замена подшипников в таком шпинделе стоит от 30 000 руб., а полная замена — от 120 000 руб. Второй по стоимости — сервоприводы осей. Сервомоторы с энкодерами на ось X (132 м/мин) требуют точной настройки, и выход из строя драйвера или мотора тянет на 50–80 тыс. руб. за ось.
Линейные направляющие и ШВП — расходники, но их замена на станке длиной 5 метров требует демонтажа стола и выставления, что обходится в 100–150 тыс. руб. с работой. Пневматические блоки (клапаны, цилиндры) дешевле — 5–15 тыс. руб. за единицу, но их много. Электронный шкаф с контроллером ЧПУ — если выйдет плата управления, ремонт может стоить от 40 тыс. руб. без гарантии совместимости.
Пример реального экземпляра
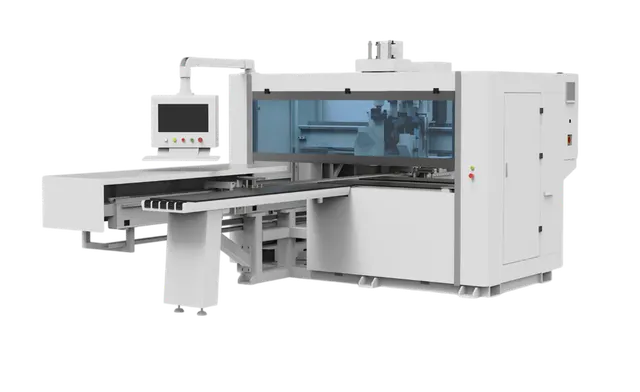
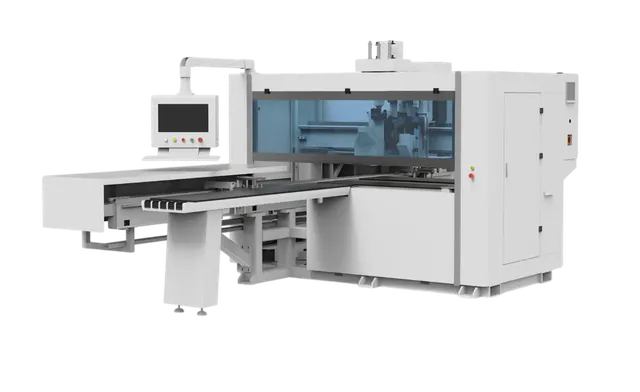
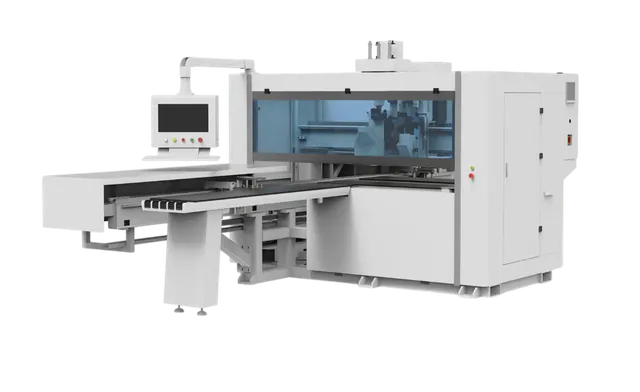
Чтобы разобрать это на реальном примере, возьмём один из BJD LP900DL, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-tsentr-s-chpu-bjd-lp900dl-lp900dx/. Станок находится в Москве, цена 4 458 300 руб. Состояние в объявлении не указано, поэтому осмотр обязателен. На фото видно две проекции станка: общий вид и вид сверху на рабочий стол. Визуально корпус без видимых повреждений, но детали направляющих и головок не различимы — потребуется личный осмотр.
Комплектность
При покупке б/у BJD LP900DL должны быть: паспорт станка, инструкция по эксплуатации, электрические схемы, комплект свёрл и фрез (хотя бы базовый набор), ключи для зажима инструмента, аспирационные патрубки (верхний 200 мм, нижний 100 мм). Если продавец не предоставляет документацию, это повод усомниться в происхождении станка. Также проверяют наличие пульта ЧПУ и соединительных кабелей.
Допустимые недостатки
Для станка возрастом 3–5 лет нормальны: потёртости на направляющих (без глубоких рисок), незначительный износ резиновых уплотнителей пневмоцилиндров, следы масла на столе. Допускается замена части свёрл — это расходники. Если станок долго стоял, может потребоваться замена ремней привода шпинделей (если они есть) — это не критично.
Тревожные признаки
Стук или вой в шпинделе при работе — почти гарантированный износ подшипников. Люфт в ШВП более 0,1 мм — потребуется замена пары. Ошибки на экране ЧПУ, самопроизвольные остановки, нестабильная связь с контроллером — проблемы с электроникой, которые сложно диагностировать без стенда. Отсутствие одной из головок (например, нижней) в рабочем состоянии — станок не сможет выполнять полный цикл присадки. Также настораживает, если продавец не разрешает запустить станок под нагрузкой или скрывает данные о наработке.
Короткий чек-лист осмотра BJD LP900DL б/у
- Холодный осмотр: направляющие — без забоин, ШВП — без люфта, пневматика — без утечек, шпиндели — плавное вращение, электрошкаф — без следов гари.
- После прогрева (10 мин): шпиндели не греются выше 60°C, оси перемещаются без рывков, головки включаются по циклу.
- Под нагрузкой: тестовая деталь — точность позиционирования ±0,1 мм, качество отверстий без сколов, работа всех трёх головок одновременно.
- Документация: паспорт, схемы, комплект инструмента.
Если хотя бы один из пунктов вызывает сомнения, лучше отказаться от покупки или требовать существенную скидку, покрывающую стоимость ремонта.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге