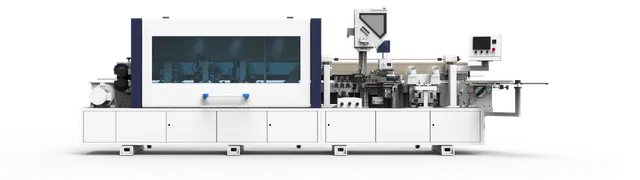
Кромкооблицовочный станок BJD F650JR: характеристики и применение
BJD F650JR · Кромкооблицовочные · Редакция Промсделки · чтение 6 мин · обновлено 19.09.2026
Кромкооблицовочный станок BJD F650JR — типичный представитель компактных односторонних станков начального и среднего уровня, рассчитанных на работу с ПВХ, ABS, шпоном и бумажно-слоистыми кромками толщиной до 3 мм. Модель позиционируется для небольших мебельных цехов и производств, где требуется обрабатывать до нескольких сотен щитов в смену, но нет смысла закладывать бюджет в высокопроизводительные линии с сервоприводами и ЧПУ. В статье разберём, что дают заявленные характеристики в реальной работе, для каких задач станок подходит, а где его возможностей не хватит, с чем его сравнивают и на что обращать внимание при обслуживании.
Производственный смысл характеристик
Скорость подачи 18–24 м/мин. Это рабочий диапазон для станков с механическим прижимом без программируемой подачи. На минимальной скорости (18 м/мин) удобно обрабатывать криволинейные детали или кромки с большим свесом — снижается риск скола. Максимальная скорость (24 м/мин) подходит для прямых щитов с толщиной кромки до 2 мм. Многие операторы выставляют 20–22 м/мин как универсальный режим. Для сравнения: у дорогих станков с сервоприводами скорость может достигать 30–35 м/мин, что даёт прирост производительности на длинных сериях, но для малого производства разница не критична.
Мощность 13 кВт. Распределяется между несколькими двигателями: фрезерный узел, торцовочные пилы, агрегаты циклевания и полировки, привод подачи. 13 кВт — норма для данного класса, запас по мощности позволяет работать с кромкой 3 мм без перегрузок. При стабильном напряжении 380 В проблем не возникает, но если в цехе часто скачет напряжение, стоит предусмотреть стабилизатор — блоки питания и инвертор могут выходить из строя.
Минимальные размеры заготовки: длина 60 мм, ширина 80 мм, обработка от 80×120 мм. Это значит, что на станке можно кромковать фасадные планки, узкие царги и небольшие детали, но с ограничением: заготовка должна быть минимум 80 мм в ширину, иначе конвейер не сможет её зафиксировать. Реальная минимальная длина для уверенной подачи — около 100 мм, ниже начинаются сбои из-за интервала между заготовками 600–800 мм. При коротких деталях производительность резко падает, так как значительная часть времени тратится на холостой ход конвейера.
Толщина детали 9–60 мм. Подходит для стандартных мебельных щитов (16, 18, 22, 32 мм) и столешниц до 60 мм. Если нужно обрабатывать детали толще — например, столярные плиты 70–80 мм — станок не подойдёт без доработки прижимных роликов.
Толщина кромки 0,4–3 мм. Наиболее востребованный диапазон. Кромка 0,4–1 мм (бумажная, тонкий ПВХ) обрабатывается без предварительного фрезерования, но с обязательным контролем чистоты торца. Кромка 2–3 мм требует точной настройки фрезы для подготовки торца и достаточного усилия прижима в пресс-группе. Если на станок регулярно подают кромку 3 мм и выше, ресурс клеевого ролика и полировочных кругов сокращается.
Интервал между заготовками 600–800 мм. Указывает на минимальное расстояние, которое станок «видит» между деталями, чтобы не сбить настройки. При коротких деталях (менее 400 мм) интервал становится соизмеримым с длиной заготовки, и производительность падает в 1,5–2 раза. Для работы с мелкосерийными короткими деталями (например, дверные карты) лучше рассматривать станки с интервалом 400–600 мм.
Возможности обработки: что станок реально делает
BJD F650JR включает базовый набор узлов, необходимых для качественной облицовки: предварительное фрезерование торца, нагрев кромки, нанесение клея, торцовка, снятие свесов (верхнего и нижнего), плоское и радиусное циклевание, полировка. Дополнительно заявлена подача моющей и разделительной жидкости — это полезно при работе с кромкой ПВХ, чтобы снизить налипание клея на ролики и ножи.
Предварительное фрезерование выравнивает торец заготовки после пиления. Если на предыдущих этапах допущен скос или вырыв, фреза его устранит, но расход материала (выборка до 0,5 мм) надо учитывать. Торцовка выполняется двумя пилами, которые отрезают свесы кромки заподлицо с передней и задней кромками детали. Угол запила обычно 0°, но возможна настройка на небольшой скос для улучшения внешнего вида на криволинейных деталях.
Плоская и радиусная цикля — важное отличие от более дешёвых моделей, где есть только плоская цикля. Радиусная цикля позволяет обрабатывать закругления и профильные кромки, что востребовано при изготовлении фасадов с радиусом. Полировка финишная: один или два полировочных круга (войлок, фетр) снимают остатки клея и придают глянец. Учитывайте, что при интенсивной работе полировочные круги изнашиваются за 2–3 месяца, и их замена — стандартная операция.
Пресс-группа в данной модели — прижимные ролики, которые фиксируют кромку до остывания клея. Качество прижима напрямую влияет на адгезию: если ролики изношены или неправильно отрегулированы, кромка может отклеиться в первые недели эксплуатации.
Где возможностей не хватит
На станке не получится качественно обработать кромку толщиной более 3 мм (например, ПВХ 4 мм) — потребуется другой клеевой агрегат и больший прижим. Для массового производства с непрерывным циклом (более 500 щитов в смену) лучше рассматривать станки с автоматической загрузкой, ЧПУ и скоростью подачи от 30 м/мин. BJD F650JR — полуавтомат, оператор подаёт и принимает детали вручную, что при больших объёмах утомляет и снижает темп.
Также модель не подходит для криволинейных деталей с малым радиусом (менее 500 мм) — конвейер не обеспечит плавного хода, и возможен залом кромки. Для радиусной обработки необходим станок с лирой или ЧПУ-управлением.
Сравнение с аналогами
На российском рынке BJD F650JR конкурирует с Filato F90, WoodTec 450JR, ZMM Sturm 1300G. Все эти станки похожи по компоновке, набору операций и мощности. Отличие BJD — несколько устаревшая конструкция прижимной группы (винтовая регулировка вместо пневматической) и отсутствие быстрой переналадки на другой тип кромки (нет сменных картриджей для клеевого бачка). С другой стороны, BJD F650JR часто оказывается на 10–15% дешевле аналогов при сопоставимом оснащении, что делает его бюджетным вариантом для старта. Главное — при покупке проверять, какой год выпуска и есть ли документы на происхождение (таможенные декларации), чтобы избежать проблем с гарантией.
Обслуживание и запчасти
Для BJD F650JR типичная периодичность техобслуживания: ежедневная продувка пневматики, смазка направляющих, проверка натяжения конвейерной ленты. Раз в месяц — замена клеевого ролика, если он изнашивается неравномерно (признак: клей мажется не по всей ширине кромки). Раз в квартал — заточка или замена фрезы и торцовочных пил. Учитывайте, что оригинальные запчасти BJD поставляются под заказ со сроком 3–6 недель, поэтому распространённая практика — подбирать расходники от совместимых станков Filato (наиболее близкие геометрии).
На что обращать внимание при осмотре подержанного экземпляра: люфт в шпинделях фрезы (износ подшипников), выработка на полировочных кругах, состояние клеевого бачка (коррозия), целостность пневматических шлангов. Важно проверить, работает ли насос разделительной жидкости — часто он забивается остатками клея и перестаёт подавать жидкость, что ведёт к налипанию.
Реальный пример из продажи
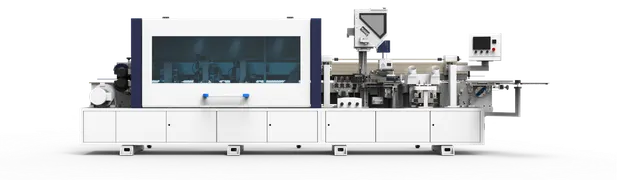
Чтобы разобрать это на реальном примере, возьмём один из BJD F650JR, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD F650JR на площадке. Стоимость экземпляра — 2 120 800 рублей. На фото видна стандартная компоновка: защитный кожух, вытяжка, органы управления на лицевой панели. Год выпуска и состояние в объявлении не указаны, что при прямом осмотре требует особого внимания к наработке и износу. Для принятия решения стоит запросить видео работы станка и акт испытаний.
Вывод
BJD F650JR — рабочий станок для небольших и средних мебельных цехов, где нужна надёжная облицовка прямолинейных заготовок кромкой до 3 мм. Он даёт стандартный набор операций, включая радиусную циклю, и при умеренной нагрузке окупается за 1–2 года. Главные ограничения — нижняя планка по размерам деталей и скорость подачи. Если в цехе преобладают мелкие детали (менее 300 мм) или планируется обработка толстой кромки, стоит либо дооснащать станок (что не всегда возможно), либо рассматривать более дорогие модели с расширенными настройками.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.