Обслуживание BJD F650JR: узлы, расходники и регламент
BJD F650JR · Кромкооблицовочные · Редакция Промсделки · чтение 4 мин · обновлено 26.09.2026
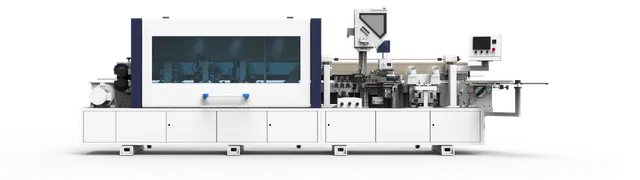
Кромкооблицовочный станок BJD F650JR – оборудование для обработки кромок деталей из плитных материалов. В его задачи входят предварительное фрезерование, нагрев торца, нанесение клея, торцовка, снятие свесов, плоская и радиусная цикля, полировка. Поддерживается подача моющей и разделительной жидкости. Чтобы станок стабильно выдавал качественную кромку без сколов и непроклея, необходимо придерживаться определённого регламента обслуживания. Ниже – обзор узлов, расходников и типичных ошибок, основанный на практическом опыте эксплуатации кромкооблицовочных станков BJD и аналогичного оборудования.
Узлы, требующие регулярного внимания
Прижимная группа – одна из самых нагруженных систем. Её ролики и пневмоцилиндры обеспечивают плотное прижатие кромки к плите. При ослаблении прижима появляются непроклеи и смещение ленты. Проверяют состояние резиновых роликов, чистоту направляющих, давление в пневмосистеме (по паспорту 0,6 МПа).
Фрезерные агрегаты (предварительное фрезерование торца, торцовка, снятие свесов) требуют контроля остроты режущего инструмента. Тупые ножи и фрезы дают микросколы на декоративной поверхности и перегружают двигатели. При появлении вибрации или ухудшении качества обработки инструмент меняют.
Клеевой узел – ванна с клеем EVA, вал нанесения, температурные датчики. Типичные проблемы: забивание сопла, перегрев или недогрев клея, неравномерный слой. Температура клея должна поддерживаться в диапазоне 180–200 °C. Отклонение приводит к непроклею или выдавливанию излишков.
Циклевальные ножи и полировальные круги изнашиваются неравномерно. При плоской и радиусной цикле важно своевременно менять ножи, иначе остаётся видимый клеевой шов. Полировальные круги требуют замены при потере эластичности, а полировальная паста – дозированной подачи.
Пневматические цилиндры и концевые выключатели – слабое место многих кромкооблицовочных станков. Износ уплотнений, загрязнение золотников приводят к нестабильной работе прижимов, торцовочных пил и других узлов. Рекомендуется ежемесячная проверка и очистка пневмораспределителей.
Расходные материалы
Для BJD F650JR используются стандартные расходники кромкооблицовочных станков:
- Пильные полотна – для торцовочных агрегатов, с твердосплавными зубьями. Важен правильный развод и угол заточки. Затупленное полотно вызывает вырывы кромки и брак детали.
- Фрезы и ножи – для фрезерования торца, снятия свесов, циклевания. Твердосплавные пластины должны быть острыми. Периодичность замены зависит от объёмов производства.
- Клей EVA – термоплавкий клей, наносится при 180–200 °C. Выбор производителя влияет на прочность склейки и цвет шва. Хранить клей в сухом месте, избегая попадания влаги.
- Полировальные круги и паста – для финишной обработки. Круги меняют по мере износа, пасту добавляют дозатором.
- Моющая и разделительная жидкость – предотвращают налипание клея на ролики и стол. Использовать только рекомендованные составы, чтобы не повредить резинотехнические детали.
Регламент обслуживания
В источниках по эксплуатации кромкооблицовочных станков BJD упоминается график профилактических работ: ежедневные осмотры и ежемесячная калибровка.
Ежедневно перед началом смены:
- Проверяют уровень масла в компрессоре и смазку направляющих.
- Очищают прижимные ролики и ленту транспортера от остатков клея.
- Осматривают состояние пил, ножей, полировальных кругов.
- Контролируют давление в пневмосистеме (0,6 МПа) и работу нагревателей клеевой ванны.
Ежемесячно:
- Калибруют точность упора и соосность агрегатов.
- Проверяют зазоры в торцовочных пилах и циклах.
- Очищают и, при необходимости, заменяют фильтры пневмосистемы.
- Смазывают подшипники шпинделей (если предусмотрено производителем).
Настройка температуры клея и проверка остроты инструмента – операции, которые выполняются по мере необходимости, но не реже одного раза в неделю при интенсивной работе. Точность упора (угол 45° или 90°) проверяют эталонной деталью.
Ошибки обслуживания, ведущие к браку
По данным из открытых источников, наиболее частые ошибки операторов и механиков:
- Некачественная обрезка – из-за тупого инструмента, неправильного зазора между полотном и упором. Приводит к браку или переделке детали.
- Неправильная настройка узлов – перекос прижимов, неверное давление, сбитые зазоры. Результат: отклеивание кромки, сколы, видимый клеевой шов.
- Микросколы на декоративном слое – возникают при работе тупыми фрезами. Особенно критично для кромок с глянцевой поверхностью.
- Проблемы с пневматическими цилиндрами и концевыми выключателями – приводят к нестабильному ходу заготовок, смещению кромки, непостоянному времени резки.
- Выступающая часть ленты или выцарапывание подложки – следствие неправильного снятия свесов или износа цикла.
- Видимая белая полоса основы кромки – появляется при слишком глубоком снятии при циклевании.
- Непроклей и выдавливание излишков клея – связаны с нарушением температурного режима, засорением сопла или неправильной дозировкой.
Большинство этих проблем предотвращаются своевременным обслуживанием и внимательной настройкой.
Самостоятельное обслуживание и вызов сервиса
Замену пильных полотен, фрез, полировальных кругов, регулировку прижимов и очистку клеевой ванны можно выполнять собственными силами при наличии инструмента и инструкции. Сложную калибровку, ремонт пневматики, замену подшипников шпинделей и диагностику электроники лучше доверить специалистам сервисной службы. Особенно это касается оборудования на гарантии (на BJD F650JR гарантия 2 года) – самостоятельное вмешательство в закрытые узлы может её аннулировать.
Чтобы разобрать это на реальном примере, возьмём один из BJD F650JR, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kromkooblitsovochnyy-stanok-bjd-f650jr/. Характеристики данного экземпляра: цена 2 089 300 рублей, локация – Москва, скорость подачи 18–24 м/мин, общая мощность 13 кВт, напряжение 380 В, рабочее давление 0,6 МПа, минимальная длина заготовки 60 мм, минимальная ширина 80 мм, толщина детали 9–60 мм, гарантия 2 года. Состояние продавцом не указано. Фотографии станка доступны по ссылке.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.