Обслуживание BJD F650J: узлы, расходники и регламент
BJD F650J · Кромкооблицовочные · Редакция Промсделки · чтение 6 мин · обновлено 22.10.2026
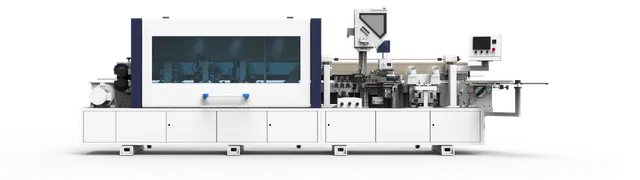
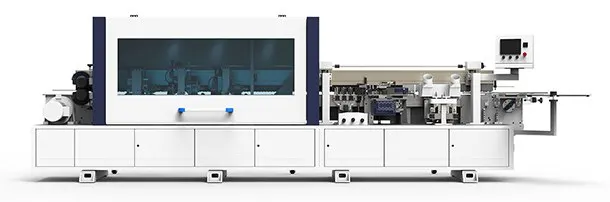
Кромкооблицовочный станок BJD F650J — оборудование для обработки прямолинейных кромок деталей из плитных материалов. При толщине кромки 0,4–3 мм и скорости подачи до 24 м/мин станок выполняет фрезерование, нанесение клея, торцовку, снятие свесов, циклевание и полировку. От регулярности и качества обслуживания напрямую зависит стабильность обработки и срок службы агрегатов. Ниже — практические рекомендации по узлам, расходникам и регламенту, собранные на основе отзывов владельцев и опыта сервисных служб.
Основные узлы, требующие внимания
По данным эксплуатации кромкооблицовочных станков, особенно в сегменте BJD, наиболее уязвимы клеевой узел, торцовочные пилы, агрегаты снятия свесов (фрезерные и циклевальные), прижимная система и пневматика. Рассмотрим каждый подробнее.
Клеевой узел
Сюда входят клеевой вал, ёмкость для клея-расплава, насос и форсунки. Владельцы станков BJD отмечают, что забивание форсунок и неравномерный нагрев — типичные причины дефектов приклейки. Ежесменно проверяют температуру расплава (обычно 180–200 °C для EVA и 120–140 °C для PUR), очищают вал от нагара и контролируют уровень клея. При работе с PUR-клеем особое внимание уделяют герметизации ёмкости и регулярной замене осушителя воздуха.
Торцовочные пилы
Два диска (следящий и прямой) формируют свесы и подрезают кромку. Износ зубьев и биение пилы — частая причина сколов на кромке. Рекомендуется проверять состояние дисков после каждых 40–60 часов работы, своевременно проводить заточку или замену. При установке новых пил обязательна балансировка.
Фрезерование и циклевание
Предварительное фрезерование базы выполняется алмазными фрезами. Они сохраняют стойкость до нескольких сотен часов, но требуют контроля геометрии и отсутствия сколов. Плоская и радиусная цикля оснащаются сменными ножами; их затачивают или заменяют при появлении рисок на кромке. В станке BJD F650J циклевальные агрегаты регулируются по высоте и углу — при обслуживании проверяют люфты направляющих.
Прижимная балка и конвейер
Электропривод прижима обеспечивает усилие, достаточное для фиксации заготовки. Со временем возможен износ подшипников роликов и загрязнение направляющих. Конвейерные ленты (обычно 2–3 штуки) протирают от клея и пыли, при провисании регулируют натяжение. Если станок оснащён системой охлаждения клеевого вала, проверяют уровень антифриза.
Пневмосистема
Рабочее давление 0,6 МПа поддерживается компрессором и фильтром-регулятором. Владельцы BJD советуют ежесменно сливать конденсат из ресивера и проверять состояние пневмоцилиндров прижима. Утечки воздуха приводят к нестабильному прижиму, особенно на тонких заготовках.
Расходные материалы: таблица сравнения
Выбор расходников напрямую влияет на качество кромки и ресурс узлов. Ниже — варианты, их особенности и риски.
| Материал / узел | Варианты | Когда подходит | Риск | Что проверить |
|---|---|---|---|---|
| Клей-расплав | EVA (этиленвинилацетат) / PUR (полиуретановый) | EVA — для стандартных кромок (ПВХ, бумажно-слоистый пластик); PUR — для влагостойких и меламиновых кромок | PUR дороже, требует герметичного хранения и применения осушителя; при нарушении — клей застывает в форсунках | Температура плавления, срок годности, наличие осушителя в пневмолинии |
| Фрезы для базы | Алмазные / твердосплавные | Алмазные — при больших объёмах (ресурс в 20–30 раз выше); твердосплавные — для малых партий | Алмазные фрезы требуют осторожности при установке, хрупкие | Отсутствие сколов на режущей кромке, затяжка крепежа |
| Ножи циклевания | Стандартные (HSS) / с алмазным напылением | HSS — для пластика и ПВХ; с напылением — для алюминиевых профилей | Алмазные ножи не подлежат переточке, только замена | Радиус закругления, чистота обработки на тестовой детали |
| Разделяющая жидкость | Водорастворимая / на основе силикона | Водорастворимая — при работе с PUR; силиконовая — для EVA и ПВХ | Силиконовая может оставлять трудноудаляемый налёт; водорастворимая требует более частой дозаправки | Совместимость с клеем, отсутствие осадка в бачке |
Регламент обслуживания
Точный регламент зависит от загрузки, но на основе практики кромкооблицовочных станков можно выделить три уровня.
Ежесменно
- Очистка всех рабочих поверхностей от клея и стружки.
- Проверка уровня и температуры клея, очистка форсунок.
- Контроль давления в пневмосистеме, слив конденсата.
- Осмотр конвейерных лент на предмет износа и натяжения.
Еженедельно
- Проверка состояния фрез и ножей циклевания, при необходимости — заточка или замена.
- Ревизия торцовочных пил: биение, износ зубьев.
- Смазка направляющих прижимной балки и пневмоцилиндров (если предусмотрено производителем).
- Проверка работы всех датчиков и сенсорного дисплея.
Ежемесячно (или через 200–300 часов работы)
- Замена фильтров тонкой очистки воздуха и разделяющей жидкости.
- Проверка герметичности пневмосистемы, замена изношенных уплотнителей.
- Балансировка фрезерных агрегатов (при появлении вибрации).
- Калибровка датчиков прижима и системы подачи клея.
По отзывам владельцев BJD, большая часть операций выполняется силами оператора, но замена подшипников, ремонт привода подачи и сложная настройка агрегатов требуют вызова сервисного инженера.
Типичные ошибки обслуживания
Изучение опыта эксплуатации кромкооблицовочных станков показывает несколько повторяющихся ошибок, которые приводят к поломкам.
- Игнорирование смазки пневмоцилиндров. Сухое трение ускоряет износ манжет, начинаются утечки. Владельцы BJD рекомендуют использовать масло с вязкостью ISO VG 32 для пневмосистемы.
- Неправильная настройка клеевого зазора. Если вал прижимает кромку слишком сильно — выдавливается клей, слабо — плохая адгезия. Регулировку проводят по тестовой детали.
- Использование некачественных расходников. Дешёвые фрезы и ножи дают неровную кромку и перегружают двигатели. Особенно это критично для фрезерования базы — алмазная фреза окупается на объёмах от 5000 погонных метров.
- Нарушение последовательности пуска. Некоторые операторы включают подачу клея до прогрева фрез, что ведёт к залипанию клея на холодных поверхностях.
- Пропуск замены фильтра осушителя при работе с PUR. Влага в клее вызывает вспенивание и брак. Фильтр меняют не реже раза в месяц.
Когда вызывать сервис
| Признак | Вероятная причина | Что делать |
|---|---|---|
| Кромка отходит в зоне приклейки | Забиты форсунки, неисправен насос, упало давление | Проверить пневматику и подогрев; если не устраняется — вызов сервиса |
| Сколы на кромке после торцовки | Затуплены или разбалансированы пилы | Замена/заточка; при вибрации — проверка подшипников пильного узла |
| Шум при работе фрезерного агрегата | Износ подшипников шпинделя | Требуется разборка и замена подшипников, лучше доверять специалистам |
| Неравномерная подача заготовки | Износ конвейерных лент или загрязнение прижимных роликов | Очистка; если лента проскальзывает — замена |
Пример из реальной эксплуатации
Чтобы разобрать это на реальном примере, возьмём один из BJD F650J, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/kromkooblitsovochnyy-stanok-bjd-f650j/. Станок предлагается в Москве по цене 1 941 300 рублей. В объявлении указана гарантия 2 года, что подразумевает сервисную поддержку от поставщика. Комплектация станка включает все основные агрегаты: клеевой узел, торцовку, снятие свесов, циклевание и полировку. При покупке нового станка стоит уточнить регламент первичного запуска и наличие сервисного договора.
Вывод
Своевременное и правильное обслуживание BJD F650J — залог стабильного качества кромки и долгой работы оборудования. Особое внимание уделяется клеевому узлу, торцовочным пилам и фрезерным агрегатам. Большинство операций можно выполнять своими силами, но для ремонта пневматики, замены подшипников и калибровки датчиков лучше привлекать сервисную службу. Регулярная замена расходников в соответствии с таблицей выше минимизирует простои и снижает риск дорогостоящих поломок.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.