Как проверить BJD F650J б/у перед покупкой: что смотреть, чек-лист
BJD F650J · Кромкооблицовочные · Редакция Промсделки · чтение 7 мин · обновлено 20.10.2026
Если вы рассматриваете покупку подержанного кромкооблицовочного станка BJD F650J, главная задача — не пропустить дефекты, которые превратят внешне выгодную сделку в дорогой ремонт. Станок этой модели оснащён алмазными фрезами предварительного фрезерования, торцовочными агрегатами, циклами и полировкой — каждый узел требует особого внимания. Разберём, что и как проверять, чтобы принять взвешенное решение.
Что проверить в первую очередь (на холодном станке)
Осмотр начинают с выключенного станка — только после этого можно переходить к электрике и механике.
Общее состояние и геометрия стола
Визуально оценивают стол на наличие деформаций, глубоких царапин и следов ударов. Прикладывают уровень вдоль и поперёк — отклонение не должно превышать 0,2 мм на метр. Если стол «гуляет» или есть явные прогибы, дальнейшая проверка теряет смысл: восстановление геометрии дорого и не всегда возможно.
Прижимная балка и ролики
Прижимная балка с электроприводом должна опускаться и подниматься без рывков и заеданий. Проверяют зазор между балкой и столом — он должен быть одинаковым по всей длине. Резиновые ролики пресс-группы осматривают на предмет трещин и износа. Неравномерный износ роликов — причина низкого качества приклейки кромки.
Подающая цепь (гусеница)
У кромкооблицовочных станков BJD подача осуществляется толкающими лапами. Цепь не должна иметь провисаний более 5 мм. Проверяют состояние втулок и звёздочек — износ свыше 1 мм на зубе требует замены узла. Люфт кареток подачи на холодном станке — симптом износа направляющих.
Клеевой узел
Осматривают клеевой валик и бак на предмет застывших остатков клея, трещин и следов течи. Клеевой валик должен вращаться без заеданий. Наличие подтёков клея на станине говорит о негерметичности — уплотнения придётся менять в ближайшее время.
Пневмосистема
Рабочее давление по паспорту — 0,6 МПа. Подключают станок к магистрали и слушают: шипение воздуха на выключенных приводах указывает на утечки. Проверяют работу пневмоцилиндров (прижим балки, подъём упоров) — они должны срабатывать чётко, без залипаний.
Фрезы и режущий инструмент
Предварительное фрезерование выполняется алмазными фрезами — они дорогие, но износостойкие. Оценивают режущую кромку визуально: сколы, выкрашивание пластин, следы перегрева. Если алмазные фрезы тупые, потребуется переточка или замена. Торцовочные диски (обычно твёрдосплавные) проверяют на наличие выломанных зубьев.
Как проверять в работе (прогрев и нагрузка)
После холодного осмотра включают станок и дают ему поработать 10–15 минут на холостом ходу. Затем переходят к обработке пробной заготовки.
Холостой ход — шумы и вибрации
Слушают работу каждого шпинделя (фрезерование, торцовка, цикля). Посторонние стуки, скрежет или вибрация — признаки износа подшипников или дисбаланса фрез. У BJD F650J, как и у других кромкооблицовочных станков, частый источник шума — подшипники прижимных роликов. Нормальный уровень — ровный гул без модуляций.
Пробная обработка заготовки
Берут заготовку длиной не менее 300 мм (чтобы прошла через все агрегаты) и шириной не менее минимальной по паспорту (80 мм). Подают со скоростью 18 м/мин, затем 24 м/мин. Оценивают:
- Качество приклейки: кромка должна быть прижата по всей длине, без пузырей и щелей.
- Торцовку: срезы ровные, без отколов и задиров. Если одна сторона обрезана на 1–2 мм длиннее, а другая короче — неисправность торцовочного узла (люфт в приводе или износ диска).
- Снятие свесов и циклевание: поверхность гладкая, без «ступенек» на переходе. Радиусная цикля должна давать скругление одинаковое по всей длине.
- Полировка: после прохода полировочным диском кромка должна быть глянцевой, без матовых участков — это указывает на износ абразивного круга.
Стабильность подачи
При увеличении скорости подачи до 24 м/мин не должно быть рывков или остановок заготовки. Если станок «буксует» — изношена подающая цепь или прижимные ролики. Обращают внимание на люфт кареток при входе заготовки в зону обработки.
Какие узлы дорого обходятся в ремонте
По опыту эксплуатации кромкооблицовочных станков, самые затратные позиции:
- Алмазные фрезы предварительного фрезерования. Стоимость комплекта — от 50 000 руб. Восстановление (переточка) дешевле, но возможно не более 3–4 раз.
- Торцовочные агрегаты (мотор + редуктор + диск). Полная замена может достигать 120 000 руб. за узел.
- Шпиндели цикли и полировки. Замена подшипников и балансировка — 10–15 тыс., но если сломан вал — цена вырастает до 40 тыс.
- Плата управления и сенсорный дисплей. Замена в сервисе — от 80 000 руб. Неоригинальные аналоги есть, но риск несовместимости.
- Прижимная балка с электроприводом. Восстановление привода или замена направляющих — 30–50 тыс.
- Пневматика (цилиндры, клапаны). Дешевле других, но запущенная утечка может вывести из строя компрессор.
Общее правило: ремонт электроники и фрезерных узлов составляет 30–50% от цены аналогичного нового станка. Поэтому при обнаружении дефектов в этих зонах стоит либо существенно снижать цену, либо отказываться.
Пример реального станка в продаже
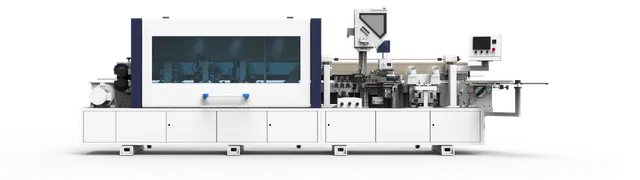
Чтобы разобрать это на реальном примере, возьмём один из BJD F650J, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD F650J на площадке.
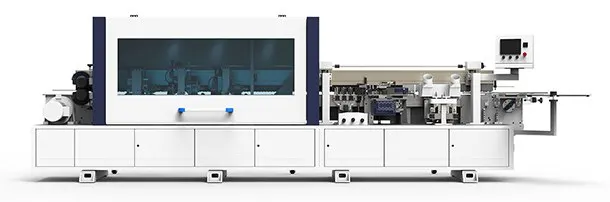
Этот станок предлагается за 1 941 300 руб. в Москве. Согласно описанию, он укомплектован всеми базовыми функциями: предварительное фрезерование, нанесение клея, торцовка, снятие свесов, плоская и радиусная цикля, полировка, пресс-группа. Питание — 380 В, мощность 12 кВт. На фотографии видно, что станок имеет прижимную балку, сенсорный дисплей и систему подачи разделяющей жидкости. Однако фотология не позволяет оценить состояние фрез и износ роликов. Поэтому при осмотре именно этого экземпляра особенно внимательно следует проверить торцовочные агрегаты (самый частый источник проблем по отзывам владельцев BJD) и алмазные фрезы.
Комплектность
В стандартной комплектации BJD F650J должны присутствовать:
- узел предварительного фрезерования с алмазными фрезами;
- клеевой узел (валик, бак, система подачи);
- верхний и нижний торцовочные агрегаты;
- блоки снятия свесов (фрезерные и циклёвочные);
- плоская и радиусная цикля;
- полировочный узел;
- пресс-группа (прижимные ролики, направляющие);
- система подачи разделяющей и очищающей жидкости;
- сенсорная панель управления;
- прижимная балка с электроприводом.
Перед покупкой сверьте наличие всех перечисленных блоков по маркировке и инструкции. Отсутствие какого-либо агрегата (особенно торцовки или цикли) — повод для серьёзного торга, так как докупить такой узел будет стоить сопоставимо с половиной цены станка.
Допустимые недостатки б/у станка
Для станка с наработкой нормальны:
- незначительные потёртости краски и царапины на столе (не сквозные);
- следы клея на валике и в баке — при грамотной очистке это не снижает функциональность;
- небольшой износ резиновых роликов (глубина канавки до 1 мм) — они подлежат замене, цена вопроса 2–5 тыс. за ролик;
- люфт в направляющих подачи не более 0,3 мм — регулируется, если нет выработки.
Тревожные признаки — когда лучше отказаться
- Деформация стола или станины. Исправление практически невозможно.
- Следы перегрева двигателей или шпинделей (пожелтевшая краска, запах гари) — скорый выход из строя обмоток.
- Не включается сенсорный дисплей или ошибки на экране. Ремонт панели дорог, возможна потеря управляемости.
- Подтекание масла из редукторов. Может указывать на износ сальников и попадание стружки.
- Пропуск заготовок подающей цепью. Причина — износ толкателей, что ведёт к остановке производственного цикла.
- Отсутствие документов (паспорт, инструкция) и сервисной истории. Риск приобрести станок с неустранимыми дефектами.
- Продавец не даёт провести пробную обработку заготовки. Категоричный сигнал к отказу.
Короткий чек-лист осмотра BJD F650J б/у
- Проверить геометрию стола уровнем.
- Осмотреть прижимную балку: плавность хода, равномерность зазора.
- Проверить состояние резиновых роликов пресс-группы.
- Оценить износ подающей цепи и толкателей.
- Осмотреть клеевой узел на герметичность.
- Проверить пневмосистему на утечки при 0,6 МПа.
- Визуально оценить алмазные фрезы и торцовочные диски.
- Включить на холостом ходу — слушать шумы шпинделей.
- Выполнить пробную обработку заготовки минимум на двух скоростях подачи.
- Проверить качество приклейки, торцовки, циклевания и полировки.
- Убедиться в отсутствии ошибок на сенсорном дисплее.
- Проверить работу всех приводов (подъём балки, упоры, подача).
- Сверить комплектность с заводским списком (13 позиций).
- Запросить паспорт и сервисную документацию.
Если хотя бы по трём пунктам из чек-листа выявлены серьёзные отклонения, от покупки лучше отказаться. Ремонт BJD F650J обходится дорого, а большинство дефектов проявляются только в работе. Тщательный осмотр сэкономит не только деньги, но и время на восстановление станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.