Как выбрать BJD F650A б/у: что проверить перед покупкой
BJD F650A · Кромкооблицовочные · Редакция Промсделки · чтение 6 мин · обновлено 27.09.2026
Кромкооблицовочный станок BJD F650A — оборудование среднего класса, рассчитанное на интенсивную работу в мебельных цехах и на производствах. При покупке подержанного экземпляра важно понимать, какие узлы изнашиваются быстрее всего и как их проверить без специального инструмента. Ниже — практическое руководство, построенное на типовых проблемах станков этой категории и отзывах владельцев.
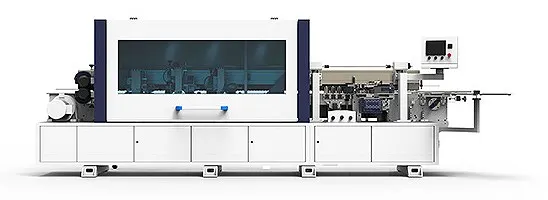
Чтобы разобрать это на реальном примере, возьмём один из BJD F650A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Кромкооблицовочный станок BJD F650A. Цена — 1 416 800 руб., место — Москва, состояние не указано. Станок оснащён сенсорным дисплеем, прижимной балкой с электроприводом и функциями нанесения клея, снятия свесов, торцовки, полировки, плоской и радиусной цикли. По паспорту максимальная толщина кромки — 3 мм, скорость подачи — 15, 18 или 22 м/мин, мощность — 10,5 кВт.
Что проверить в первую очередь (холодный осмотр)
Внешнее состояние и следы эксплуатации
Осмотрите корпус, направляющие балки, прижимные ролики. Нормально: небольшие потёртости краски, царапины на столе, запыление ребристых поверхностей. Должно насторожить: глубокие вмятины или деформации корпуса, погнутые направляющие, сварные трещины на станине. Это может указывать на удар при транспортировке или эксплуатацию с перегрузом, что чревато нарушением геометрии всей линии подачи.
Электрика и органы управления
Включите станок в сеть (предварительно убедитесь, что аварийный выключатель не заблокирован). Сенсорный дисплей BJD F650A должен запуститься без зависаний, откликаться на касания. На холодном станке проверьте работу всех концевых выключателей, закрытие защитных кожухов. Если на экране горит ошибка или не загружается интерфейс — скорее всего, потребуется замена платы управления, что обходится в 15–25 % цены станка.
Пневматика
Подключите пневмосистему (паспортное давление 0,6 МПа). Владельцы в отзывах отмечают, что у BJD F650A часто встречаются утечки в соединениях и износ уплотнителей подъёмных столов. При осмотре на холодную: подайте воздух, послушайте шипение. Если давление держится не менее 5 минут после отключения источника — пневматика в порядке. Быстрая потеря давления говорит о неисправности клапанов или цилиндров. Ремонт пневмолинии недорогой, но замена нескольких цилиндров может стоить 10–20 тыс. руб.
Механика подачи
Вращайте вручную приводные ролики. Они должны вращаться равномерно, без заеданий. Проверьте цепь подачи (если цепная передача) — провисание не более 10–15 мм, отсутствие люфта на звёздочках. Для станков этого типа типичный дефект — износ подшипников роликов прижимной балки. Если слышен хруст или ощущается биение, под нагрузкой это вызовет вибрацию и плохое качество приклеивания.
Как проверять в работе (прогрев и нагрузка)
Запуск и холостой ход
Включите станок на минимальной скорости подачи (15 м/мин). Дайте поработать 5–10 минут. Шум должен быть ровным, без металлического стука. Обратите внимание на работу клеевого узла: клей должен плавиться равномерно, без дыма (перегрев). Если терморегулятор показывает нестабильную температуру — возможен выход из строя ТЭНа или датчика.
Проверка под нагрузкой
На фанерном образце (заготовка длиной не менее 300 мм) проверьте нанесение клея и приклеивание кромки. Качество прижима: кромка должна прилегать плотно, без зазоров. Затем включите цикл торцовки и снятия свесов. Осмотрите обработанную поверхность: радиусные фрезы не должны оставлять заусенцев или сколов на ПВХ. Если на выходе видны «полосы» или неровный кант — проблема в фрезерном блоке или износе направляющих.
Проверка прижимной балки
Прижимная балка у BJD F650A с электроприводом. Поднимите и опустите её несколько раз. Работа должна быть бесшумной, без рывков. На станках с пробегом часто страдает винтовая передача или направляющие. Люфт балки в поднятом состоянии (покачайте рукой) недопустим — это приведёт к браку при подрезке кромки с большой подачей.
Какие узлы дорого обходятся в ремонте
Наиболее затратные для восстановления — шпиндели фрезерных голов (часто выходят из строя подшипники, замена требует разборки всей каретки). Стоимость ремонта одного шпинделя может составлять 40–70 тыс. руб. Второй по стоимости — блок управления с сенсорным дисплеем. Плата управления для BJD F650A не универсальная, замена стоит около 150–200 тыс. руб. Третий критичный узел — редуктор подачи. Если при работе слышен вой или стук, это может быть износ червячной пары. Цена редуктора — от 60 тыс. руб. без замены.
Также дорого обходится восстановление направляющих каретки торцовки и полировки. Из-за абразивной пыли они быстро изнашиваются, а направляющие колонки требуют замены (30–50 тыс. руб. за комплект). Шлифовальные круги (для полировки) расходный материал, но если приводной шпиндель погнут, лучше отказаться от покупки.
После примера: комплектность, допустимые недостатки, тревожные признаки
Комплектность
Для BJD F650A обязательны: прижимная балка, клеевой узел (клеевой бак, вал нанесения), блоки снятия свесов (фрезерные головы), торцовочные станции (чаще две, для задней и передней кромки), полировочный узел, а также пресс-группа (как указано в паспорте). В идеале должны идти сменные фрезы (для прямой и радиусной обработки), набор щёток и запасные ТЭНы. Если продавец не может предоставить РЭ, это не критично — инструкции есть в сети. Насторожиться стоит, если отсутствует клеевой бак или он повреждён (стоит от 20 тыс.).
Допустимые недостатки
При покупке б/у можно согласиться на: небольшой износ прижимных роликов (проточить или заменить — 5–10 тыс. руб.), потёртости на столе, незначительные царапины дисплея (если сенсор работает), лёгкое масляное загрязнение. Недопустимы: поломка шпинделя, деформация рамы, заклинивание прижимной балки, неисправность блока управления. Если станок стоял в сыром помещении и есть следы коррозии на электронике — ремонт может превысить половину цены.
Тревожные признаки
— Неравномерный износ гусеничной цепи подачи — говорит о неправильной регулировке или сломанной направляющей.
— Масляные потёки в области редуктора — возможна разгерметизация.
— Сильная вибрация корпуса во время работы — указывает на разбалансировку шпинделей.
— Попытки продавца скрыть или не включать станок под нагрузкой — явный сигнал, что есть проблемы.
— Отсутствие тормозной системы (если была в комплекте) — не у всех модификаций она есть, но при работе с длинными заготовками опасна.
Короткий чек-лист осмотра
- Шаг 1. Внешний осмотр на деформации и сварные трещины.
- Шаг 2. Проверка пневматики на утечки.
- Шаг 3. Включение сенсорного дисплея — отсутствие ошибок.
- Шаг 4. Проверка прижимной балки на люфт.
- Шаг 5. Прогрев клеевого узла — стабильность температуры.
- Шаг 6. Холостой ход на 15 м/мин — отсутствие посторонних шумов.
- Шаг 7. Тестовая деталь — качество приклеивания и подрезки.
- Шаг 8. Осмотр шпинделей на нагрев после 10 мин работы.
- Шаг 9. Проверка наличия комплекта фрез и документации.
Если хотя бы один из пунктов вызывает сомнения, лучше продолжить поиск. Как отмечают владельцы станков BJD на профильных форумах, своевременная диагностика позволяет экономить до 30 % бюджета на ремонт.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.