Как обслуживать BJD F650A: регламент по узлам
BJD F650A · Кромкооблицовочные · Редакция Промсделки · чтение 6 мин · обновлено 21.10.2026
Кромкооблицовочный станок BJD F650A — оборудование, рассчитанное на интенсивную работу с кромкой ПВХ, АБС и шпона толщиной 0,4–3 мм. Регулируемая скорость подачи (15–22 м/мин) и мощность 10,5 кВт позволяют использовать его в серийном производстве мебели. Ресурс станка и стабильность качества кромления напрямую зависят от соблюдения регламента обслуживания. В этой статье собраны практические рекомендации по узлам, расходникам и типичным ошибкам, основанные на опыте эксплуатации кромкооблицовочных станков данного класса и отзывах владельцев оборудования BJD.
Клеевой узел: главный расходник и частая причина брака
Основной расходный материал — термоклей. Для BJD F650A, работающего на скоростях до 22 м/мин, критически важен правильный подбор клея по вязкости и времени открытой выдержки. Использование EVA-клея стандартной вязкости оправдано для большинства задач, но для ПВХ мягких сортов или АБС может потребоваться специальный клей. Владельцы станков BJD отмечают, что стабильность работы клеевого узла во многом зависит от чистоты клеевой ванны и ролика. При работе с PUR-клеем добавляется требование герметичности системы и использования специальных очистителей — остатки влажного PUR быстро полимеризуются и выводят узел из строя.
Регламент: очистка клеевой ванны от нагара и остатков старого клея проводится при каждой смене материала или не реже одного раза в неделю. Застывший клей на ролике приводит к неравномерному нанесению и отслаиванию кромки. Типичная ошибка — работа на пониженных температурах для экономии электроэнергии, что резко снижает адгезию. Перегрев клея (выше 220°C для EVA) ведёт к его деструкции, дыму и слабому соединению. Сам ролик нанесения — расходник, его заменяют при появлении рисок или неравномерного износа, обычно раз в 1–2 года интенсивной работы.
Режущий инструмент: фрезы, пилы и циклевальные ножи
Станок оснащён узлами торцовки, снятия свесов (плоская и радиусная цикля) и полировки. Торцовочные пилы (верхняя и нижняя) и фрезы для снятия свесов — основные расходники, требующие контроля. Ресурс твердосплавной фрезы при работе с ПВХ составляет ориентировочно 500–1000 погонных метров до первой заточки. Алмазный инструмент живёт в 5–10 раз дольше, но требует специализированной заточки и более дорогой начальной покупки.
Регламент: замена или переточка фрез выполняется при появлении сколов на кромке, задиров на поверхности детали или характерного свиста при обработке. В отзывах на модель BJD F650 (предшественник F650A) встречаются жалобы на сложность точной настройки зазоров цикли — это требует аккуратности при замене ножей и использования щупов. Ошибки: работа тупым инструментом перегружает двигатели, ведёт к перегреву и выходу из строя подшипников шпинделей. Неправильная выставка зазора фрезы снятия свесов (более 0,2–0,3 мм) приводит либо к недообработке, либо к повреждению пластика детали.
Прижимная балка и пресс-группа: пневматика и механика
BJD F650A оснащён прижимной балкой с электроприводом и пресс-группой в базовой комплектации. Рабочее давление в пневмосистеме — 0,6 МПа. Стабильность прижима — залог отсутствия воздушных пузырей и отслаивания кромки. Резиновые ролики прижимной балки и пресс-группы изнашиваются со временем: теряют эластичность, покрываются трещинами. Параллельность балки относительно стола проверяют при каждом плановом ТО — перекос ведёт к неравномерному прижиму по длине детали.
Регламент: проверка состояния роликов проводится ежемесячно. Замена требуется при потере эластичности или появлении люфта в подшипниках. Типичная ошибка — снижение давления в пневмосистеме из-за необслуженного фильтра-влагоотделителя. Вода в пневмолинии вызывает коррозию цилиндров и клапанов, что приводит к нестабильному прижиму и браку. Смазка направляющих прижимной балки — операция, которую часто пропускают, что приводит к заеданию и перегрузке электропривода.
Полировальный узел и транспортёр
Полировка кромки выполняется войлочными кругами с пастой. Это расходный узел: круги засаливаются клеем и теряют абразивную способность. Регламент: замена кругов по мере загрязнения, обычно раз в 1–2 смены интенсивной работы. Транспортёрная лента и цепь подачи требуют очистки от капель клея и смазки. Натяжение цепи проверяют еженедельно — ослабление ведёт к проскальзыванию и неравномерной подаче.
Ошибки: чрезмерное усилие прижима полировального узла приводит к перегреву и оплавлению кромки (особенно на ПВХ). Неочищенная транспортёрная лента оставляет следы клея на деталях, что требует дополнительной финишной обработки. Использование неподходящей пасты (слишком грубой) оставляет царапины на глянцевой кромке.
Электроника, датчики и пневматика
Сенсорный дисплей BJD F650A управляет всеми режимами. Датчики наличия детали, температуры клея и давления воздуха требуют периодической проверки. По отзывам на оборудование BJD, электронная часть в целом надёжна, но чувствительна к перепадам напряжения. Рекомендуется установка стабилизатора напряжения. Пневматические узлы (цилиндры прижима, тормозные механизмы) работают от магистрали 0,6 МПа.
Регламент: ежесменная проверка показаний датчиков, продувка пневмосистемы для удаления конденсата. Ежемесячная замена фильтров подготовки воздуха. Игнорирование этого пункта — одна из главных причин выхода из строя пневмоцилиндров. Калибровку датчика температуры клея проверяют раз в полгода — уход показаний на 10–15°C критичен для качества склейки.
Типичные ошибки обслуживания, ведущие к поломкам
- Экономия на расходниках: использование дешёвого клея с низкой температурой плавления или несвоевременная замена фрез. Это ведёт к перегрузке привода, браку и потере времени на переделку.
- Нарушение регламента смазки: цепи подачи, направляющие и подшипники требуют смазки согласно инструкции. Пропуск этой операции приводит к износу и люфтам.
- Работа без прогрева: запуск станка в работу без выхода клеевого узла на рабочую температуру. Клей не схватывается, деталь бракуется.
- Неправильная настройка после замены оснастки: замена фрезы или ножа цикли без последующей калибровки зазора. Результат — сколы или недообработка.
- Пренебрежение подготовкой воздуха: работа без осушителя или с забитым фильтром ведёт к коррозии пневматики и отказу клапанов.
Что делают своими силами, а что доверяют сервису
Замена расходных элементов (фрезы, ножи цикли, полировальные круги, резиновые ролики) — стандартная операция, выполняемая механиком участка. Для этого нужен стандартный набор ключей и щупы для настройки зазоров. Ремонт пневматических цилиндров, замена подшипников шпинделей фрез и калибровка электронных датчиков требуют квалификации сервисной службы или обученного специалиста. Попытка самостоятельного ремонта электронных плат без схем и опыта часто приводит к окончательному выходу блока из строя.
Реальный экземпляр на рынке
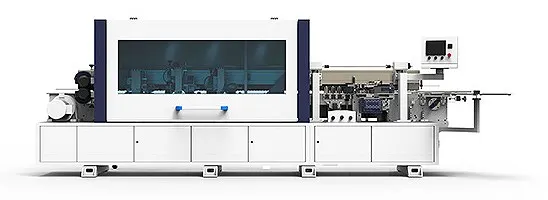
Чтобы разобрать это на реальном примере, возьмём один из BJD F650A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: BJD F650A на площадке.
Данный экземпляр находится в Москве. Цена — 1 431 400 рублей. Комплектация включает пресс-группу. На фотографиях видно общее состояние станка, органы управления и рабочие узлы. При осмотре такого станка перед покупкой обращают внимание на состояние клеевой ванны, износ роликов прижима и люфты в шпинделях фрез — именно эти узлы наиболее критичны для ресурса.
Своевременное обслуживание BJD F650A по регламенту — не статья расходов, а инвестиция в стабильное качество продукции и отсутствие простоев. Выбор качественных расходников и внимание к пневматике и электронике позволяют станку отрабатывать заявленный ресурс без серьёзных поломок.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.