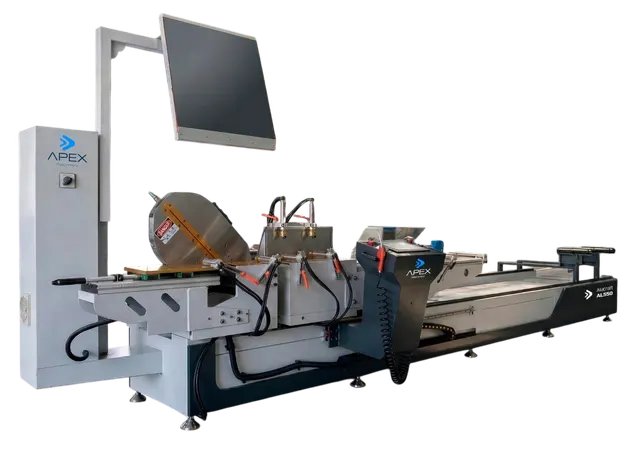
Zhejiang Chendiao Machinery NCJ-100: что может этот станок и где его ставить
Zhejiang Chendiao Machinery NCJ-100 · Пильные и отрезные · Редакция Промсделки · чтение 6 мин · обновлено 20.11.2026
Автоматический круглопильный станок Zhejiang Chendiao Machinery NCJ-100 — это тяжёлая машина массой 7,8 тонны, предназначенная для серийной резки сортового проката. В отличие от лёгких отрезных станков, NCJ-100 спроектирован для работы в цикле с автоматической подачей материала и позиционированием. Разберёмся, что скрывается за цифрами в паспорте и на какие задачи этот станок ставить, а на какие — нет.
Реальные возможности по паспортным данным
Диапазон обрабатываемого круглого прутка — от 40 до 100 мм. Нижняя граница в 40 мм означает, что мелкие заготовки (например, пруток 20–30 мм) на этом станке резать неэффективно: мощности и жёсткости хватит, но автоматика подачи и зажима рассчитана на более крупные сечения, и на мелких деталях будет большой процент отходов и низкая производительность. Верхняя граница в 100 мм — это предельный диаметр для данной модели. Если на производстве регулярно требуется резка прутка 110–120 мм, NCJ-100 не подойдёт.
Для уголка и квадратной трубы заявлен диапазон 40–85 мм. Важно понимать: это не сторона квадрата, а размер полки или ширина грани. То есть уголок 40×40 мм или квадратная труба 80×80 мм — в зоне работы станка. Уголок 100×100 мм уже не пройдёт по габариту зажима.
Длина реза от 8 до 99 мм. Это не длина заготовки, а длина отрезной части. Если нужно получить заготовку длиной 150 мм, станок может сделать два реза подряд, но это снизит производительность. Для длинных деталей (от 100 мм) потребуется либо ручная доработка, либо другой станок с большим ходом пильного узла.
Привод и скорость резания
Двигатель шпинделя мощностью 11 кВт с частотным регулированием (ЧР) и диапазоном оборотов 70–130 об/мин — это типичные параметры для резки нержавеющих и легированных сталей на низких оборотах с твёрдосплавными дисками. На 70 об/мин можно резать толстостенные трубы и прутки большого диаметра, на 130 об/мин — более мягкие стали или алюминий. Для резки алюминия обороты маловаты (обычно нужно 200–300 об/мин), поэтому станок ориентирован прежде всего на чёрные металлы.
Диск диаметром 360 мм и толщиной 2,6 мм — стандартный для такого класса станков. Толщина 2,6 мм даёт относительно узкий пропил, что снижает потери материала, но требует хорошей жёсткости станка и качественного полотна. Твёрдосплавные диски (HSS) для этого станка — расходник, и их стойкость сильно зависит от режимов резания и охлаждения.
Типовые задачи и ограничения
NCJ-100 уместен на участках серийного производства, где требуется резать пруток или трубу диаметром 40–100 мм в автоматическом режиме. Например: заготовки для гидроцилиндров, валы, оси, детали крепежа. Станок может работать в линии с токарными или фрезерными станками, выдавая заготовки заданной длины.
Где его возможностей не хватит:
- Резка листового металла — станок не предназначен для этого.
- Резка профилей сложной формы (швеллер, двутавр) — только если они вписываются в габарит зажима.
- Резка цветных металлов в больших объёмах — из-за низких оборотов шпинделя.
- Мелкие заготовки (менее 40 мм) — неэффективно.
Сравнение с аналогами
| Параметр | NCJ-100 | Аналог 1 (лёгкий автомат, 5–7 кВт) | Аналог 2 (тяжёлый автомат, 15–18 кВт) |
|---|---|---|---|
| Диаметр прутка макс. | 100 мм | 60–80 мм | 120–150 мм |
| Мощность привода | 11 кВт | 5–7 кВт | 15–18 кВт |
| Масса станка | 7 800 кг | 3 000–4 000 кг | 10 000–12 000 кг |
| Когда подходит | Серийная резка прутка 40–100 мм | Мелкие и средние партии, диаметр до 60 мм | Крупные партии, диаметр до 150 мм, высокие требования к точности |
| Риск | Неэффективен на мелких диаметрах | Недостаточная жёсткость для больших сечений | Высокая цена, избыточная мощность для мелких деталей |
| Что проверить | Состояние направляющих, зазор в шпинделе, работу автоматики подачи | Износ подшипников, точность позиционирования | Гидравлику, систему охлаждения, состояние полотна |
Обслуживание и типичные проблемы
Как и любое тяжёлое пильное оборудование, NCJ-100 требует регулярного технического обслуживания. Владельцы станков этого производителя отмечают несколько типичных узлов, за которыми нужно следить.
Износ подшипников шпинделя — одна из частых причин снижения точности реза. При осмотре смотрят на биение диска: если оно превышает 0,05–0,1 мм, подшипники пора менять. Замена подшипников на станке такой массы — работа на 1–2 дня, требуется съём шпиндельного узла.
Нарушение калибровки осей приводит к геометрическим ошибкам: заготовка получается с перекосом или непараллельностью торцов. Калибровку осей проводят после каждого серьёзного ремонта или при появлении брака.
Засорение системы охлаждения — типичная проблема при работе с СОЖ. Если фильтры не чистить, стружка забивает каналы, и диск перегревается. Перегрев резко снижает стойкость твёрдосплавного диска и может привести к его разрушению.
Сбой в работе системы ЧПУ вызывает остановку производства. Для станков этого производителя характерно использование собственной системы управления, и запчасти к ней (платы, датчики) могут быть дефицитными. Рекомендуется иметь в запасе хотя бы один комплект датчиков и блок питания.
Повреждение направляющих приводит к люфтам и снижению жёсткости. Направляющие качения на NCJ-100 требуют регулярной смазки и защиты от стружки. Если на них появляются задиры, станок начинает «гулять» по размеру.
Неисправность гидравлической или пневматической системы — ещё одна причина простоев. На NCJ-100 гидравлика отвечает за зажим и подачу материала. Утечки масла, износ уплотнений, загрязнение фильтров — всё это снижает надёжность.
Расходники и оснастка
Основной расходник — пильные диски диаметром 360 мм и толщиной 2,6 мм. Производитель рекомендует использовать твёрдосплавные диски (HSS) собственного производства, но на рынке есть совместимые варианты от других брендов. Важно: диск должен быть рассчитан на обороты до 130 об/мин и иметь посадочное отверстие, соответствующее шпинделю станка.
СОЖ — ещё один важный элемент. Качественная смазочно-охлаждающая жидкость продлевает срок службы диска и улучшает качество реза. Рекомендуется использовать эмульсии на основе минеральных масел, предназначенные для резки чёрных металлов.
Запасные части: подшипники шпинделя (тип уточняется по паспорту), уплотнения гидроцилиндров, фильтры СОЖ, ремни привода (если есть). На станки этого производителя запчасти поставляются под заказ, сроки могут составлять 2–4 недели.
Вывод
NCJ-100 — специализированный станок для серийной резки прутка и труб диаметром 40–100 мм. Он не универсален: не подходит для мелких деталей, листового металла и цветных сплавов. При выборе важно оценить реальный сортамент заготовок и требуемую производительность. Станок требует регулярного обслуживания и наличия запчастей на складе. Если задачи совпадают с его возможностями, он может стать эффективным звеном в производственной линии.
Чтобы разобрать это на реальном примере, возьмём один из NCJ-100, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/ncj-100-bar-automatic-turning-and-feeding-sawing-40-100mm-circular-saw-machine/
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге