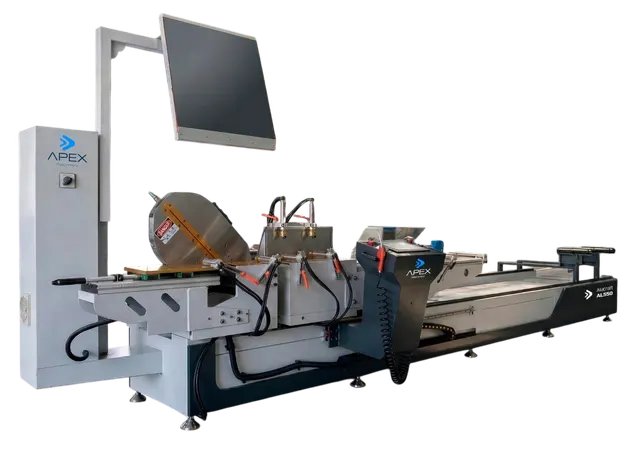
Как выбрать Zhejiang Chendiao Machinery HC-16310NC б/у: что проверить перед покупкой
Zhejiang Chendiao Machinery HC-16310NC · Пильные и отрезные · Редакция Промсделки · чтение 5 мин · обновлено 20.11.2026
Zhejiang Chendiao Machinery HC-16310NC — полностью автоматический круглопильный станок для резки алюминиевых листов и плит. Диапазон резки 160×3100 мм, диск Ø550 мм, мощность привода 21,7 кВт. Модель оснащена шариковой системой подъёма на рабочем столе и пневматическим зажимом материала, что упрощает перемещение и фиксацию длинных заготовок. При выборе подержанного экземпляра важно проверить не только общее состояние, но и работоспособность этих специфических узлов. Ниже — что смотреть в первую очередь, как проверять станок в работе, какие узлы стоят дороже всего и короткий чек-лист для осмотра.
Что проверить в первую очередь
Начинайте с внешнего осмотра без включения. Обратите внимание на состояние рабочего стола: шариковые опоры должны свободно вращаться, без заеданий и коррозии. Если шарики подъёмного механизма забиты стружкой или не поднимаются — это типичная проблема, которая решается чисткой, но запущенный износ направляющих стола потребует замены. Проверьте пневматический зажим: подведите сжатый воздух (если есть возможность), зажим должен срабатывать чётко, без утечек. Осмотрите пильный узел: люфт шпинделя (качание диска вручную) недопустим. Норма — лёгкое вращение без радиального биения. Проверьте состояние направляющих каретки подачи: на них не должно быть задиров, ржавчины или ступенчатого износа. Электрошкаф — открыть, убедиться в отсутствии грызунов, окисленных контактов, следов перегрева. Если станок стоял без дела, конденсаторы частотных преобразователей могли потерять ёмкость — это выявится только при включении.
Как проверять в работе
На холодном станке
Включите станок без нагрузки. Прослушайте работу сервоприводов подачи и пильного узла. Посторонние стуки, скрежет или вибрация на холостом ходу — признак износа подшипников шпинделя или направляющих. Переместите каретку подачи вручную (если есть режим толчка) — ход должен быть плавным, без закусываний. Проверьте работу пневматического зажима в цикле: зажмите и разожмите несколько раз. Утечки воздуха слышны по шипению. Убедитесь, что шариковый стол поднимается и опускается равномерно.
После прогрева
Дайте станку поработать 10–15 минут на холостом ходу. Измерьте температуру корпуса шпинделя тыльной стороной ладони — сильный нагрев (нельзя держать руку) говорит о проблемах с подшипниками или смазкой. Проверьте точность позиционирования каретки: можно сделать тестовый ход на 100 мм и измерить фактическое перемещение штангенциркулем. Допуск для станков этого класса — ±0,1 мм на 100 мм. Если ошибка больше, возможно, изношена шарико-винтовая пара или требуется настройка энкодера.
Под нагрузкой
Попросите продавца выполнить пробный рез алюминиевой плиты толщиной 10–20 мм. Оцените качество реза: поверхность должна быть ровной, без заусенцев и прижогов. Сильная вибрация при резке указывает на износ подшипников шпинделя или дисбаланс диска. Проверьте, что автоматический цикл (зажим, подача, рез, отвод) выполняется без сбоев. Если станок оснащён системой охлаждения (CO2 или эмульсия), убедитесь, что подача жидкости идёт равномерно.
Какие узлы дорого обходятся в ремонте
| Узел | Признак неисправности | Примерная стоимость ремонта (ориентир) |
|---|---|---|
| Шпиндельный узел (пильный) | Люфт, нагрев, вибрация | Замена подшипников — от 15 000 руб., замена шпинделя в сборе — от 80 000 руб. |
| Шарико-винтовая пара подачи | Люфт, неравномерный ход, стук | Замена ШВП — от 40 000 руб. + работа |
| Сервопривод и драйвер | Ошибки на дисплее, рывки, потеря позиции | Ремонт — от 10 000 руб., замена — от 50 000 руб. |
| Пневматическая система (цилиндры, клапаны) | Утечки, неполный зажим, медленное срабатывание | Замена цилиндра — от 5 000 руб., клапана — от 3 000 руб. |
| Электроника ЧПУ (контроллер, дисплей) | Не включается, ошибки, глюки | Диагностика — от 5 000 руб., замена платы — от 30 000 руб. |
Особенно внимательно проверяйте шпиндель и ШВП — их ремонт самый затратный и трудоёмкий. Если станок долго стоял без эксплуатации, риск износа подшипников из-за коррозии выше.
Пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из HC-16310NC, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/hc-16310nc-high-speed-servo-feeding-sawing-fully-automatic-aluminum-plate-circular-saw/. Это новый станок, но его описание позволяет понять, как должен выглядеть исправный экземпляр: шариковый стол, пневмозажим, сервоподача. При осмотре б/у сверяйте состояние с этим эталоном.
Комплектность, допустимые недостатки, тревожные признаки
Комплектность
В стандартной поставке HC-16310NC должны быть: пильный диск (обычно один, под алюминий), ключи для замены диска, документация (паспорт, схема электрическая, инструкция по эксплуатации), запасные фильтры пневмосистемы. Уточните, есть ли система охлаждения (если предусмотрена) и входит ли она в комплект. Часто продавцы отдельно предлагают дополнительные диски или наборы для разных сплавов — это плюс, но не обязательное условие.
Допустимые недостатки
Для б/у станка приемлемы: мелкие царапины на корпусе, потёртости краски, следы стружки в труднодоступных местах, износ уплотнений пневмоцилиндров (если они ещё не текут), незначительный износ шариков стола (лёгкая выработка, но без заеданий). Также допустимо отсутствие оригинальной упаковки.
Тревожные признаки
- Следы ремонта шпинделя (сварка, неоригинальные подшипники, краска на болтах) — такой узел может выйти из строя в ближайшее время.
- Люфт в направляющих каретки — замена направляющих и кареток стоит дорого.
- Коррозия на направляющих и ШВП — восстановление часто нерентабельно.
- Неисправный дисплей ЧПУ или ошибки, которые не сбрасываются — возможна проблема с контроллером.
- Отсутствие пневматического зажима или его неработоспособность — станок не сможет выполнять автоматический цикл.
- Сильная вибрация при работе — может быть из-за дисбаланса диска или износа подшипников.
Короткий чек-лист осмотра
- Внешний осмотр: стол, шарики, направляющие, пильный узел, электрошкаф.
- Пневматика: подвод воздуха, работа зажима, отсутствие утечек.
- Холодный пуск: шум, вибрация, перемещение осей.
- Прогрев 10–15 мин: температура шпинделя, точность позиционирования.
- Пробный рез: качество поверхности, вибрация, автоматический цикл.
- Проверка документации и комплектности.
- Осмотр на предмет следов ремонта и коррозии.
Если хотя бы один из пунктов вызывает сомнения, лучше отказаться от покупки или требовать существенную скидку, покрывающую возможный ремонт. Помните: дешевле купить станок в хорошем состоянии, чем потом вкладывать в восстановление.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге