Обслуживание Zhejiang Chendiao Machinery GZ1515/170G: узлы, расходники и регламент
Zhejiang Chendiao Machinery GZ1515/170G · Пильные и отрезные · Редакция Промсделки · чтение 6 мин · обновлено 19.11.2026
Общая конструкция и что требует внимания
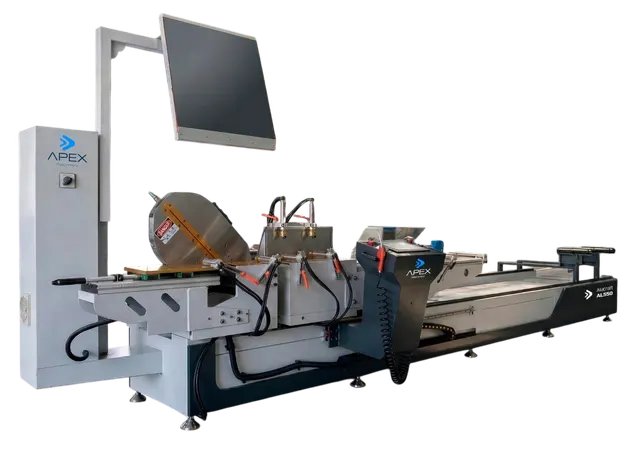
Станок GZ1515/170G — автоматическая гидравлическая циркулярная пила для резки алюминиевых плит. В отличие от ленточных пил, у неё жёсткая пильная головка с круглым диском, гидравлический привод подачи и пневматическая система зажима заготовки. Рабочий стол оснащён шариковыми опорами (ball jacking device), которые поднимаются сжатым воздухом для свободного перемещения листа. По данным производителя, конструкция рассчитана на высокую производительность — до трёх раз быстрее ленточных станков. Однако именно сочетание гидравлики, пневматики и прецизионного резания делает обслуживание специфичным.
Гидравлическая система: масло, фильтры, шланги
Гидравлика отвечает за подачу пильной головы и, частично, за подъём шариков. В паспорте станка указано использование гидравлического масла вязкостью ISO VG 32 или 46 — типичный выбор для оборудования, работающего в цехе с температурой от +10 до +40 °C. Замена масла рекомендуется раз в 2000 моточасов или ежегодно, в зависимости от загрузки. Фильтр гидравлического бака (сетчатый или бумажный) меняют при каждой замене масла. Владельцы предыдущей модели GB1515/150P отмечают, что забитый фильтр — частая причина рывков подачи и ухудшения качества реза. На GZ1515/170G стоит проверять состояние шлангов высокого давления: износ внешнего слоя или микротрещины ведут к утечкам, а попадание воздуха в систему — к кавитации насоса. При осмотре обращают внимание на места соединений — подтёки масла недопустимы.
Пневматическая система: подготовка воздуха и цилиндры
Пневматика управляет зажимом заготовки и подъёмом шариковых опор. Для стабильной работы требуется сжатый воздух давлением 0,5–0,8 МПа (5–8 бар). Обязательный элемент — блок подготовки воздуха с фильтром-влагоотделителем и регулятором давления. Если на входе стоит компрессор без осушителя, конденсат попадает в пневмоцилиндры, вызывая коррозию штоков и ускоренный износ уплотнений. Владельцы рекомендуют устанавливать дополнительный фильтр тонкой очистки (5 мкм) и дренажный клапан с автоматическим сливом. Смазка пневмоцилиндров — масло распыляется в магистраль через лубрикатор. При отсутствии смазки ресурс уплотнений падает в 2–3 раза. Типичная ошибка — игнорирование замены фильтрующих элементов в блоке подготовки: раз в полгода или при падении давления более чем на 0,1 МПа на манометре после фильтра.
Пильный диск и шпиндельный узел
Станок использует твёрдосплавные диски для алюминия. Диаметр диска — 500 мм (по данным каталога). Посадочное отверстие — 30 мм. Количество зубьев — обычно 80–100 для чистового реза. Износ диска определяют по появлению заусенца на кромке реза и увеличению нагрузки на гидропривод. Заточку выполняют на специализированном станке, но владельцы отмечают, что после 3–4 переточек диск лучше заменить — снижается стойкость из-за выработки корпуса. Шпиндельный узел — прецизионный, с коническими роликовыми подшипниками. Смазка — пластичная (литиевая консистенция), замена при каждой замене диска или раз в 500 часов. Люфт шпинделя проверяют индикатором: допустимый — не более 0,02 мм. Превышение ведёт к биению диска и вибрациям, что ускоряет износ направляющих.
Направляющие и каретки
Пильная головка перемещается по стальным направляющим с линейными подшипниками качения. Смазка — консистентная, через пресс-маслёнки. Производитель рекомендует смазывать каждые 8 часов работы. В реальных условиях — не реже одного раза в смену. Загрязнение направляющих алюминиевой стружкой — основная причина ускоренного износа. На станке предусмотрены щётки и защитные гармошки, но их эффективность снижается при накоплении стружки в зоне реза. Владельцы советуют устанавливать дополнительный магнитный уловитель или систему отсоса стружки непосредственно у диска. При осмотре обращают внимание на задиры на направляющих — они появляются при работе без смазки или с изношенными подшипниками каретки.
Шариковые опоры стола
Шариковые опоры (universal ball lifting system) поднимаются пневматикой для снижения трения при перемещении листа. Узлы требуют периодической очистки от стружки и пыли. Если шарики заклинивают, на поверхности алюминия появляются царапины. Смазка шариковых опор — силиконовая или графитовая, не притягивающая стружку. Периодичность — раз в месяц при интенсивной эксплуатации. Типичная ошибка — использование обычной литиевой смазки: она смешивается с алюминиевой пылью и образует абразивную пасту, ускоряющую износ.
Электроника и датчики
Управление станком — через контроллер с сенсорным экраном. Датчики положения (концевые выключатели и, возможно, линейные энкодеры) контролируют ход пильной головы и зажимов. Владельцы отмечают, что наиболее уязвимы концевые выключатели в зоне стружки — при отсутствии герметизации они забиваются и дают ложные сигналы. Рекомендуется продувать датчики сжатым воздухом раз в неделю и проверять кабельные вводы на наличие повреждений. Электрошкаф должен быть герметизирован — попадание стружки на платы контроллера вызывает короткие замыкания.
Таблица: что и когда обслуживать
| Узел | Операция | Периодичность | Расходники |
|---|---|---|---|
| Гидравлическая система | Замена масла и фильтра | 2000 моточасов / 1 год | Масло ISO VG 32/46, фильтр гидравлический |
| Пневматика | Замена фильтра блока подготовки | 6 месяцев / при падении давления | Фильтр 5 мкм, масло для лубрикатора |
| Пильный диск | Замена / заточка | По износу (заусенец, нагрузка) | Диск 500×30 мм, 80–100 зубьев |
| Шпиндель | Смазка подшипников | 500 часов / при замене диска | Литиевая смазка |
| Направляющие | Смазка через маслёнки | Каждые 8 часов | Консистентная смазка |
| Шариковые опоры | Очистка и смазка | 1 месяц | Силиконовая / графитовая смазка |
| Датчики | Продувка, проверка контактов | 1 неделя | — |
Типичные ошибки обслуживания и их последствия
Самая распространённая — работа без смазки направляющих. Через 200–300 часов на направляющих появляются задиры, замена которых требует разборки каретки и шлифовки. Вторая по частоте — использование неподходящего гидравлического масла (например, вязкостью 68 в холодном цехе): насос гудит, подача становится неравномерной, диск может закусывать. Третья — игнорирование влагоотделителя в пневматике: вода в цилиндрах зажима вызывает коррозию, и через 3–4 месяца зажим перестаёт фиксировать заготовку с нужным усилием. Четвёртая — перегрузка диска (подача выше паспортной): диск трескается или выкрашиваются зубья. Все эти случаи описаны владельцами станков серии GZ и GB.
Что делают сами, а что — сервис
Смена масла и фильтра, замена диска, смазка направляющих и шариковых опор, продувка датчиков — операции, доступные штатному механику. Для замены подшипников шпинделя, ремонта гидронасоса или настройки контроллера рекомендуется вызывать сервисную службу. Владельцы отмечают, что попытка самостоятельно разобрать шпиндельный узел без опыта часто приводит к нарушению балансировки и вибрациям. Также не стоит лезть в гидрораспределитель — регулировка давления и перепускных клапанов требует манометра и знания схемы.
Чтобы разобрать это на реальном примере, возьмём один из GZ1515/170G, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/gz1515170g-automatic-hydraulic-feed-sawing-aluminum-plate-circular-saw/. Станок новый, расположен в Китае. Комплектация и точный год выпуска не указаны, но по описанию — это стандартная версия с гидравлической подачей и пневматическим зажимом. При осмотре такого экземпляра стоит проверить герметичность гидравлических соединений (на новом станке возможны ослабления при транспортировке) и наличие блока подготовки воздуха в комплекте — иногда его поставляют отдельно.
Вывод
Регламент обслуживания GZ1515/170G сводится к трём ключевым точкам: гидравлика (масло и фильтр раз в год), пневматика (осушка и смазка цилиндров) и направляющие (смазка каждую смену). Диск и шариковые опоры — по состоянию. Большинство операций выполняет механик, но шпиндель и гидронасос лучше доверить сервису. Ошибки — работа без смазки, влага в пневматике и перегрузка диска — ведут к дорогому ремонту.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге