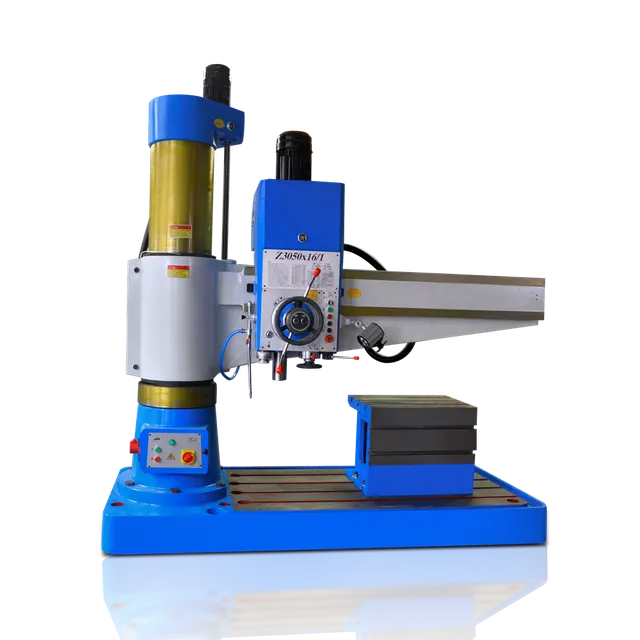
Радиально-сверлильный станок Z3063: характеристики и реальные возможности
Z3063 · Сверлильные и расточные · Редакция Промсделки · чтение 6 мин · обновлено 21.10.2026
Радиально-сверлильные станки занимают свою нишу в цехах, где требуется сверлить отверстия в крупногабаритных деталях или в разных плоскостях без переустановки заготовки. Модель Z3063 — типичный представитель этого класса, распространённый на рынке под китайскими брендами. Встречается также в варианте исполнения с механической или гидравлической фиксацией рукава. В этом обзоре разбёрем, что реально может станок Z3063, на каких задачах он уместен, а где лучше посмотреть в сторону более специализированного оборудования.
Ключевые характеристики в переводе на производственный язык
У станков серии Z3063 обычно указывают макcимальный диaметр сверления в стали (часто 63 мм) и вылет консоли (расстояние от оси шпинделя до стойки). Цифра 63 — это не предел для всех материалов, а паспортное значение для конструкционной стали средней твёрдости. На практике при сверлении чугуна или цветных металлов этим станком можно брать диаметры до 70–80 мм, если позволяют обороты и подача. А вот в нержавейку или закалённую сталь без твёрдосплавной оснастки и качественной СОЖ заходить с диаметром больше 30–40 мм рискованно — резко растёт нагрузка на шпиндель и муфты.
Вылет консоли у Z3063 обычно составляет 1500–2000 мм в зависимости от модификации (Z3063×16, Z3063×20 и т.д.). Это означает, что центр шпинделя может стоять от стойки на расстоянии до 1,5–2 метров. На производстве это позволяет обрабатывать широкие плиты, корпуса редукторов, рамы — сверлить близко к середине детали, не кантуя её. Но чем больше вылет, тем ниже жёсткость системы «рукав-шпиндель» — при максимальном выносе лучше не использовать большие подачи и диаметры сверления, иначе может возникнуть вибрация и увод сверла.
Диапазон оборотов шпинделя у Z3063 — обычно от 25–30 до 1600–2000 об/мин. Нижний предел (25–30 об/мин) нужен для нарезания резьбы метчиками и сверления крупных отверстий с низкой подачей. Верхний предел достаточен для сверления мелких отверстий (до 4–5 мм) в стали и алюминии, но для тонких свёрл (меньше 3 мм) может не хватать — на форумах отмечают, что при сверле малым диаметром без достаточных оборотов растут биения и поломка оснастки. На станке Z3063 лучше не использовать свёрла меньше 4 мм без цангового патрона или адаптера, снижающего радиальное биение.
Тип конуса шпинделя — чаще всего Морзе 4 или 5. Это стандарт для оснастки: переходники, патроны, оправки для зенкеров и развёрток. Если у вас в цехе есть оснастка на конус Морзе 4, то с Z3063 вы сможете её применить через переходную втулку. Но при покупке уточняйте фактический конус на конкретном экземпляре — некоторые версии идут на МК5.
На каких задачах станок Z3063 оправдан
Радиально-сверлильный станок Z3063 в первую очередь берут для единичного и мелкосерийного производства, где детали разной формы и размеров. Он незаменим при обработке заготовок, которые невозможно или невыгодно ставить на вертикально-сверлильный станок из-за габаритов: длинные валы, плиты толщиной до 300–400 мм, станины, корпуса насосов, литые чугунные детали.
В ремонтных службах Z3063 используют для рассверливания отверстий под втулки, запрессовки штифтов, снятия фасок, нарезания резьбы метчиками (с помощью реверса или специальной резьбонарезной головки). Важно: станок не предназначен для точного центрования с высокой повторяемостью — если требуется выдержать межцентровые расстояния ±0,1 мм на партии, удобнее пользоваться координатно-расточным станком или ЧПУ.
Станок хорошо проявляет себя в работе с листовым металлом и профилем до 20–30 мм толщиной: вертикальная подача шпинделя позволяет делать аккуратное сверление без смятия краёв. При нарезании резьбы в тонких листах (до 5 мм) нужно следить, чтобы метчик не «закусывал» на выходе — помогает ручной реверс в момент прохода.
Где возможностей Z3063 не хватит
Максимальный диаметр сверления 63 мм в стали — это не предел прочности станка, а паспортное ограничение для работы свёрлами из быстрорежущей стали (Р6М5). Если нужно фрезеровать уступы или карманы, то радиально-сверлильный станок для этого не приспособлен — нет вертикальной подачи фрезы и достаточной жёсткости консоли. Фреезерные оправки ставят рискованно.
Станок Z3063 практически бесполезен для сверления отверстий диамером менее 2мм — на таких малых диамерах биение шпинделя и люфты в направляющих рукава дают недопустимый увод. В отзывах на профессиональных форумах моделистов и мебельщиков отмечают, что для сверления малых диаметров нужно использовать отдельные сверлильные головки или цанговые патроны с минимальным биением, а станок применять как координатный стол. Но на Z3063 этого удобно не сделать – нет поперечной подачи стола с точным лимбом.
Также станок не подходит для серийной обработки — перемещение рукава и фиксация вручную занимают время, точность позиционирования зависит от навыков оператора. При большом числе отверстий в разных точках эффективнее станки с поворотным столом или программируемые координатно-сверлильные.
Сравнение с аналогами
Прямые аналоги Z3063 — радиально-сверлильные станки моделей 2Н55, 2Н125, а также китайские версии Z3050, Z3080. Отличия прежде всего в максимальном диаметре сверления и вылете. Z3050 (сверление до 50 мм) будет компактнее и дешевле, но не возьмёт толстую сталь. Z3080 (до 80 мм) тяжелее и требует боллее мощного фундамента. Производитель часто не указан: станки под брендом «Jet», «Corvette», «Proma» могуть быть собрны на тех же заводах, что и «Z3063», но с другим окраеом и документацией. При выборе конкретного экземпляра обращают внимание на состояние гильзы шпинделя, износ направляющих рукава, люфт в червячной передаче подъёма кронштейна.
По сравнению с вертикально-сверлильными станками Z3063 проигрывает в жёсткости при сверлении на большом вылете, но выигрывает в универсальности: можно сверлить под углом или смещать шпиндель относительно стойки. На форумах профессионалов отмечают, что для работы с чугунными отливками радиально-сверлильный предпочтительнее — он позволяет сверлить по разметке быстрее, чем кантовка на столе.
Обслуживание, оснастка и запчасти
Станок Z3063 конструктивно прост: двигатель через коробку скоростей приводит шпаиндель, подъём консоли — червячной передачей. Основные слабые места — муфты переключения скоростей и подшипники шпинделя. В инструкциях рекомендуют раз в полгода проверять люфт шпинделя и при необходимости подтягивать регулировочные гайки. Типичная причина увеличения биения — износ подшипников после 3–5 лет интенсивной работы.
При сверлении металла обязательно исользовать СОЖ (эульсион или масло). Владельцы на форумах отмечают: без СОЖ быстро тупятся свёрла, выделяется много тепла и может «повести» шпиндель. Особенно это критично при работе кобальтовыми свёрлами (Р6М5К5) — они хрупкие, перегрев приводит к поломке режущей кромки. Для твёрдых материалов (нержавейка, закалёнка) рекомендуют применять свёрла с пластинами из твёрдого сплава и обязательно СОЖ. При нарезке резьбы метчиками низкие обороты (25–30 об/мин) уменьшают риск поломки метчика — на практике хорошо работает ручная подача с реверсом.
Заменить втулки, подшипники и ручку переключения скоростей можно через любую сервисную службу, специализирующуюся на металлорежущих станках — запчасти для Z3063 унифицированы с рядом других моделей (Z3050, Z3040). Дефицита не наблюдается.
Чтобы разобрать это на реальном примере, возьмём один из станков Z3063, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/radialno-sverlilnyy-stanok-z3063/. Конкретный экземпляр предлагается «под заказ» с доставкой по Москве, состояние не указано — при покупке стоит уточнить дату выпуска и число ремонтов.
Вывод
Радиально-сверлильный станок Z3063 — добротное универсальное оборудование для ремонтных и мелкосерийных цехов, где требуется сверлить крупногабаритные детали. Он не заменит координатно-расточной точности, но с задачами сверления под крепёж, резьбы, зенкерования справляется уверенно. Главное при выборе — оценить фактический диапазон оборотов, состояние подшипников шпинделя и износ направляющих. При грамотной эксплуатации с использованием качественной оснастки и СОЖ станок отрабатывает свой ресурс без сюрпризов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.