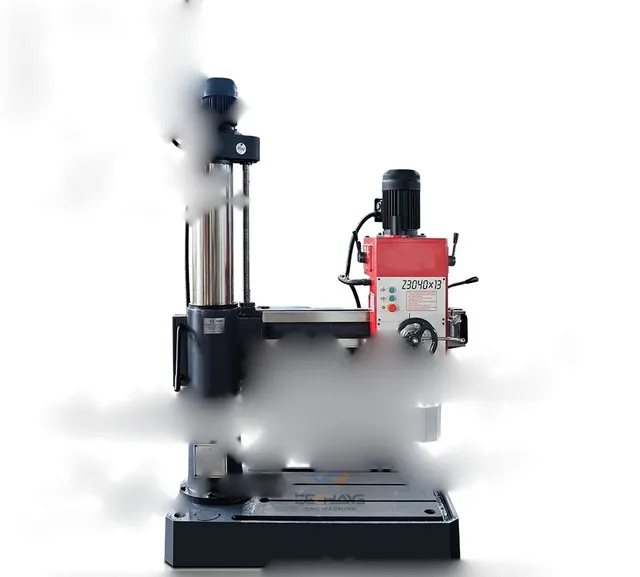
Слабые места Z3040: что проверить перед покупкой
Z3040 · Сверлильные и расточные · Редакция Промсделки · чтение 5 мин · обновлено 21.10.2026
Радиально-сверлильный станок Z3040 относится к категории сверлильных и расточных станков. По данным каталога он предназначен для сверления, рассверливания и зенкерования отверстий в различных материалах. Для таких станков характерно, что шпиндельная головка вынесена на хобот, поэтому точность работ во многом зависит от состояния подвижных соединений, а не только от прочности конструкции.
Материал подготовлен на основе отраслевых обсуждений и типичных жалоб владельцев сверлильного оборудования. Уровень источников — общий для категории, поэтому перечисленные ниже проблемы стоит рассматривать как контрольный список при осмотре, а не как гарантированные дефекты конкретного экземпляра. Чтобы разобрать это на реальном примере, возьмём один из Z3040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/radialno-sverlilnyy-stanok-z3040/. Станок находится на складе в Москве, возможна доставка; состояние и комплектация в карточке не указаны.
1. Биение шпинделя и увод сверла
В отраслевых обсуждениях чрезмерное отклонение шпинделя упоминается как одна из типичных причин неточных отверстий. Проявляется это тем, что сверло уводит в сторону даже при правильной заточке и умеренной подаче, а диаметр отверстия получается больше номинального.
При осмотре проверку можно сделать двумя способами. Первый — закрепить в шпинделе индикатор часового типа и медленно проворачивать шпиндель, фиксируя радиальное биение. Если оно выходит за паспортные значения, узел изношен. Второй — включить станок на разных частотах и послушать подшипники: посторонний гул, хруст или нагрев корпуса говорят о необходимости ремонта.
Исправление обычно сводится к замене подшипников шпинделя и регулировке натяга. Точную стоимость без дефектовки назвать нельзя — она складывается из цены подшипников нужного класса точности, слесарных работ и балансировки. При сильном износе пиноли ремонт может оказаться нецелесообразным для б/у станка, поэтому этот риск лучше заложить в бюджет до сделки.
2. Точная центровка свёрл малого диаметра
Хотя Z3040 рассчитан на серьёзные диаметры, на практике на нём сверлят и отверстия малых диаметров. Здесь типичная трудность, о которой упоминают на профильных форумах, — невозможность точно отцентровать сверло диаметром 2–3 мм в штатном патроне. Сверло смещается от оси вращения, отверстие получается смещённым относительно разметки, а само сверло быстро ломается.
Проявление проблемы заметно при пробном сверлении: отверстие уходит от накернённой точки или имеет завышенный диаметр. При осмотре стоит обратить внимание на состояние кулачков патрона — если они имеют ступенчатую выработку, центровка будет неудовлетворительной.
Исправление — замена патрона на более точный, например цанговый, либо использование переходных втулок малых диаметров. В любительской практике встречается и намотка тонкой проволоки на хвостовик с последующей пропайкой, но для производства это вынужденная мера. Такой ремонт недорог: цена качественного патрона несопоставима со стоимостью шпиндельного узла.
3. Чувствительность к выбору режимов резания
Частая причина брака и поломок инструмента — неправильный выбор подачи и скорости вращения. Эта проблема характерна для всех сверлильных станков, но на Z3040 при неаккуратной эксплуатации она усугубляется большим вылетом шпиндельной головки: вибрации и свист при резании появляются раньше, чем на более жёстких вертикальных станках.
Проявляется это в виде прижога и почернения стенок отверстия, выкрашивания режущей кромки, а в запущенных случаях — поломки сверла. При осмотре проверьте чёткость переключения частот и подачи: передачи должны включаться без самопроизвольного выбивания. Лишние люфты в механизме подачи означают, что стабильно поддерживать усилие не получится.
Исправление чаще всего режимное: подбор оборотов и подачи по справочным данным для конкретного материала и использование свежих свёрл из быстрорежущей стали. Если же механизм подачи изношен, потребуется замена втулок и элементов управления — работа средней сложности, стоимость которой определяется после разборки.
4. Поломка свёрл на выходе и повреждение стола
Типичная ошибка операторов, отмеченная в источниках, — сверление сквозных отверстий без защитных подкладных листов. Сверло, проходя заготовку насквозь, резко проваливается, нагружается на излом и часто ломается, одновременно оставляя на рабочем столе глубокие задиры.
Проверка проста: осмотрите рабочий стол под боковым светом. Концентрические риски и лунки говорят о том, что предыдущий владелец пренебрегал подкладками. Это одновременно сигнал об общей культуре эксплуатации станка.
Исправление неглубоких забоин — зачистка и шлифовка стола, что относительно недорого. При глубоких повреждениях стол восстанавливают фрезерованием, а это уже сопоставимо со стоимостью отдельных узлов. Предотвращается проблема простым использованием алюминиевых защитных листов или пластиковых подложек.
5. Сколы и трещины при обработке хрупких материалов
Отдельный пункт, который владельцы упоминают при работе с чугуном, латунью и стеклотекстолитом. На высоких оборотах без снижения подачи хрупкий материал скалывается по кромке, а в ряде случаев появляются трещины, уходящие вглубь заготовки. К самому станку это претензией не является, но влияет на качество работ.
Проверить способность станка работать на малых подачах можно во время пробного сверления: плавность ручной подачи и отсутствие рывков позволяют контролировать усилие. Также убедитесь, что переключение частот работает без заеданий, тогда можно подобрать пониженный режим для деликатного материала.
Исправление режимное: уменьшение подачи перед выходом сверла, применение правильно заточенного инструмента и защитных листов. Дополнительных вложений в станок при этом не требуется.
Выводы
Перед покупкой подержанного Z3040 в первую очередь проверяют шпиндельный узел и механизм подачи — эти узлы дают объективную картину износа. Перечень слабых мест составлен по общим для сверлильного оборудования источникам, поэтому обязательна пробная операция на конкретном станке: она покажет реальное биение шпинделя и поведение механизма подачи под нагрузкой.
Если станок продаётся в Москве с возможностью доставки, стоит заранее уточнить у продавца возможность включения, наличие патрона и вспомогательного инструмента. Полный комплект и честный ответ о состоянии станка снижают риск внезапных вложений в ремонт шпинделя или восстановление стола.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.