Обслуживание WMW HECKERT DLG 800/III: узлы, расходники и регламент
WMW HECKERT DLG 800/III · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 28.10.2026
WMW HECKERT DLG 800/III — токарно-винторезный станок с высотой центров 800 мм и межцентровым расстоянием 1600 мм. Это универсальное оборудование для обточки, расточки, подрезки торцов и нарезания резьбы. Станок такого класса работает десятилетиями, но только при условии регулярного обслуживания. Сведения ниже по открытым источникам относятся к токарно-винторезным станкам данного типа в целом — это уровень класса оборудования, а не конкретной модификации.
Узлы, требующие внимания
Долговечность и точность определяет состояние нескольких базовых узлов — шпиндельного, суппортной группы, ходового винта и системы смазки. Именно по ним чаще всего возникают вопросы при эксплуатации и покупке б/у станка.
Шпиндельный узел и передняя бабка. От состояния подшипников шпинделя зависят биение, вибрации и чистота обработанной поверхности. При износе появляются нагрев и шум. На ежесменной основе следят за уровнем масла и прогревом корпуса. Характерная ошибка — работа на холодном станке сразу после запуска, без предварительного прогрева на малых оборотах.
Коробка скоростей и коробка подач. Переключение диапазонов оборотов и подач происходит именно здесь. Типичные дефекты — износ зубчатых колёс и кулачковых муфт. Признаками служат шум при переключении, самовыключение передачи, тугое перемещение рукояток. Часто причина — несвоевременная замена масла и загрязнение маслопроводов.
Суппорт и направляющие. Люфты в клиньях и планках дают «домик» на обработанной поверхности, увод размера по диаметру. Направляющие станины со временем изнашиваются неравномерно — особенно по центру, где идёт основная работа. Поэтому при обслуживании проверяют зазоры и при необходимости подтягивают клинья.
Фартук, ходовой винт и ходовая гайка. Этот узел напрямую влияет на шаг резьбы. Люфты в передаче, износ винта и гайки — одна из причин брака резьбы: нитка «плывёт», профиль рвётся. Наиболее уязвим ходовой винт: стружка и абразив, попадающие на винт, ускоряют износ в несколько раз, поэтому его чистят и смазывают регулярно.
Задняя бабка. Проверяют совпадение оси пиноли с осью шпинделя. Смещение приводит к конусности при обработке в центрах и быстрому износу центров. В ежедневной работе следят за лёгкостью хода пиноли и отсутствием люфта.
Система смазки. На станках такого класса чаще применяется централизованная смазка направляющих и коробок. При засорении фильтров, падении давления или отказе насоса возникает сухое трение. Внешний признак — заклинивание подачи, скрип, повышенный нагрев узлов.
Регламент обслуживания
Точные интервалы устанавливает завод-изготовитель в паспорте станка. Для токарно-винторезных станков типична следующая структура работ.
Ежесменно: проверить уровень масла по маслоуказателям, смазать направляющие, протереть ходовой винт, удалить стружку, убедиться в работе насоса смазки и охлаждения. Также полезно прокрутить шпиндель на холостом ходу, чтобы прослушать подшипники.
Еженедельно: осмотреть фрикционы главного привода, проверить натяжение клиновых ремней, подтянуть клинья суппорта, смазать винты подач. Проверяют отсутствие подтеканий масла в зоне коробок.
Периодически: заменить масло в бабках и коробках, заменить фильтры, проверить геометрию станка. При плановом обслуживании проводят ревизию подшипников шпинделя и фрикционов. При покупке б/у станка сроки замены масла уточняют по паспорту, а если паспорт утрачен — ориентируются на типовую периодичность для этой размерной группы.
Расходники и материалы
Для токарно-винторезных станков типично применение индустриальных масел общего назначения: для коробок подач и направляющих — масла вязкостью И-30А или И-40А, для шпиндельного узла — веретённые или специальные шпиндельные масла, которые меньше нагревают подшипники. Открытые направляющие смазывают консистентной смазкой.
К расходным материалам относят клиновые ремни, фильтрующие элементы, фрикционные накладки. При использовании СОЖ периодически меняют эмульсию и чистят бак. Важно не путать масла разных назначений: заливка в шпиндель более вязкого масла вызывает перегрев, менее вязкого — усиливает износ и шум. Марка масла должна соответствовать указанной в паспорте или подбираться по вязкости, рекомендованной заводом.
Что можно сделать своими силами
Самостоятельно выполняют ежесменную и еженедельную работу: смазку, чистку, подтяжку клиньев, замену ремней, регулировку фрикционов, настройку люфта ходового винта. Эти операции не требуют разборки базовых узлов и специальной оснастки. При аккуратной работе и наличии слесарных навыков большинство профилактических действий реально делать силами штатного механика.
Когда нужно вызывать сервис
Сервис привлекают для ремонта коробки скоростей, замены подшипников шпинделя, шабрения направляющих, восстановления ходового винта, а также для проверки геометрии станка. Эти работы требуют разборки, измерительного оборудования и квалификации. Попытка выполнить их без опыта обычно удорожает ремонт: неправильная подтяжка подшипников шпинделя может привести к их перегреву и заклиниванию.
Ошибки, которые приводят к поломкам
- Работа изношенным режущим инструментом — растёт усилие резания, перегружаются подшипники и зубчатые передачи.
- Несвоевременная смазка — задиры направляющих, износ втулок, заклинивание подачи.
- Применение неправильного масла — перегрев шпинделя, шум, ускоренный износ.
- Слишком сильная затяжка фрикционов — перегрев и выход узла из строя.
- Оставление стружки на направляющих и ходовом винте — ускоренный износ и потеря точности.
- Работа на завышенных режимах без учёта жёсткости оснастки — вибрации, брак деталей и повреждение станка.
Сравнение типичных узлов по признакам износа
| Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Шпиндель | нагрев, шум, биение | потеря точности, авария | биение по контрольной оправке, нагрев, зазор в подшипниках |
| Суппорт | «домик» на детали, люфт | брак диаметров | зазор клиньев, качка поперечной подачи |
| Ходовой винт | «плывёт» шаг резьбы | брак резьбы | зазор гайки, состояние витков винта |
| Фрикционы | пробуксовка, нагрев | отказ подачи, авария | момент включения, зазор накладок |
| Направляющие | износ, задиры | потеря прямолинейности | щупом по зазорам, контроль по линейке |
| Система смазки | падение давления | сухое трение, заклинивание | подача масла на все точки, чистота фильтра |
Осмотр реального станка
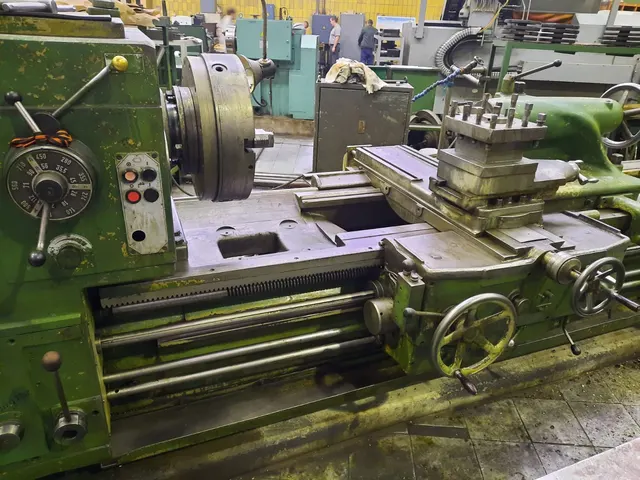
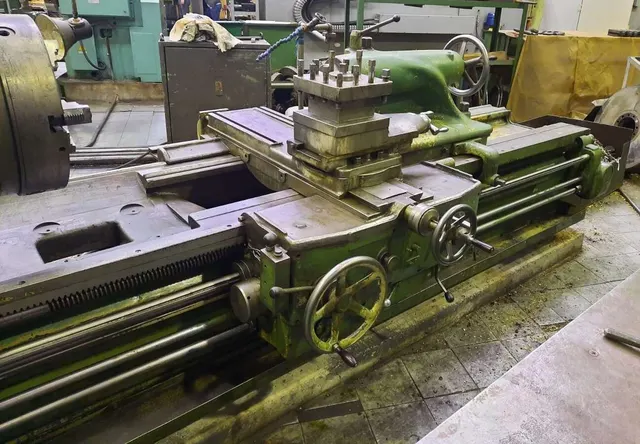
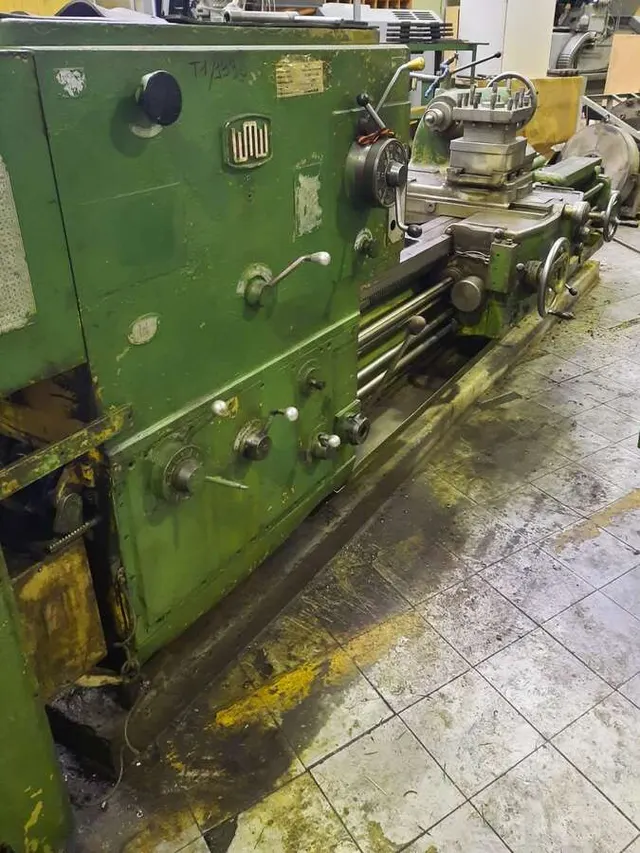
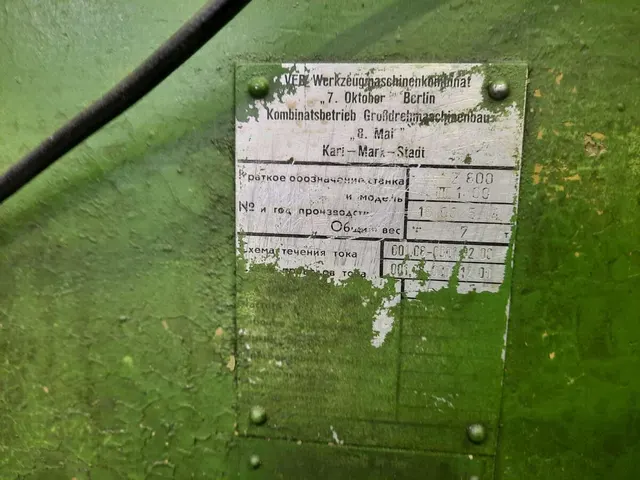
Чтобы разобрать это на реальном примере, возьмём один из WMW HECKERT DLG 800/III, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: токарно-винторезный станок WMW HECKERT DLG 800/III.
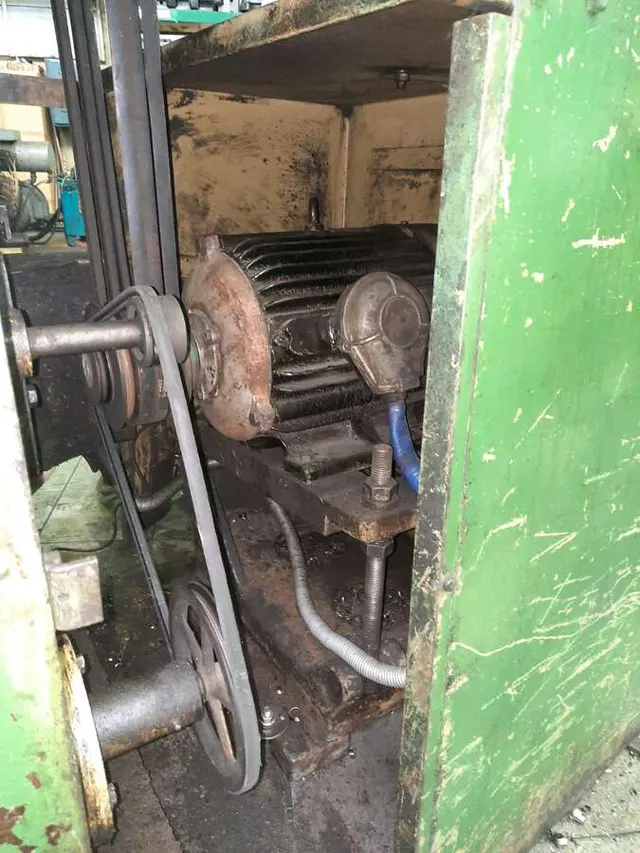
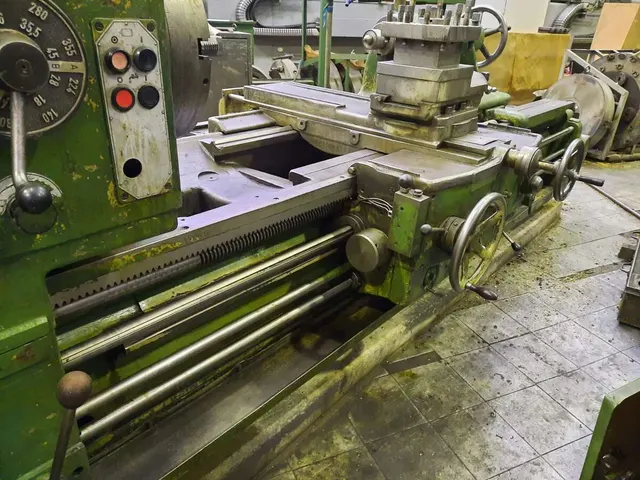
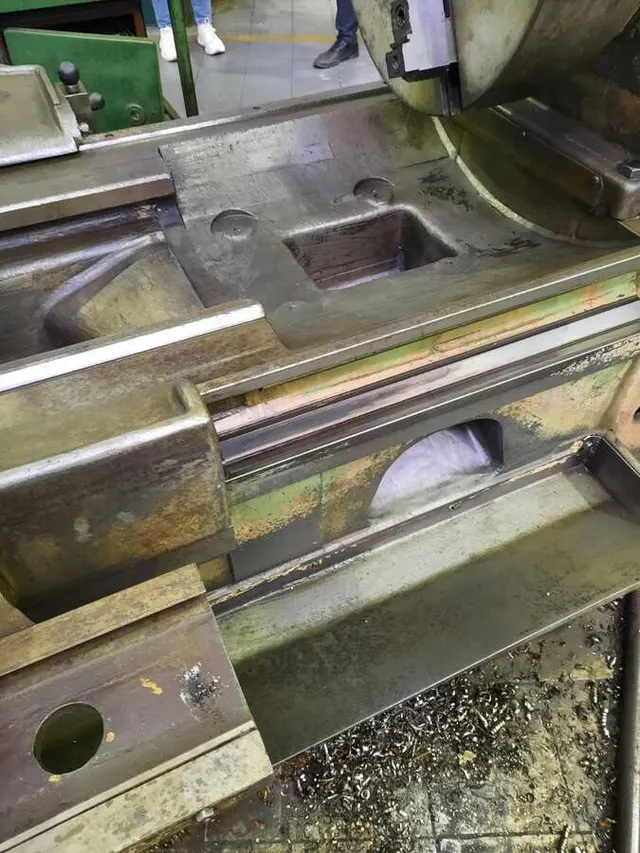
По фотографиям можно оценить общее состояние окраски, чистоту рабочих зон и отсутствие следов коррозии. Однако люфты, шум подшипников и нагрев узлов фото не показывают — эти проверки выполняются при живом запуске. По объявлению станок находится в рабочем состоянии.
Вывод
Для WMW HECKERT DLG 800/III основа обслуживания — регулярность и правильные материалы. Внимание в первую очередь требуют смазка, чистота направляющих и ходового винта, состояние фрикционов и подшипников. Перед вводом в эксплуатацию б/у станка приводят в порядок систему смазки и проверяют базовую геометрию. Это позволяет избежать большей части типичных дефектов токарной обработки и сохранить точность станка на долгие годы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге