Weida X5040: вертикально-фрезерный станок с наследием 6Р13
Weida X5040 · Фрезерные · Редакция Промсделки · чтение 5 мин · обновлено 21.10.2026
Weida X5040 — вертикальный консольно-фрезерный станок, который относится к типоразмеру, хорошо известному на постсоветских предприятиях. По конструкции и назначению он считается аналогом вертикально-фрезерных станков 6Р13 и 6Т13, поэтому в цехах, где уже работают такие станки, X5040 рассматривают как замену без переучивания операторов и без серьёзной перестройки технологических процессов. Станок предназначен для фрезерования плоскостей, пазов, уступов и прямоугольных поверхностей торцевыми, концевыми и фасонными фрезами на заготовках из стали, чугуна и цветных металлов.
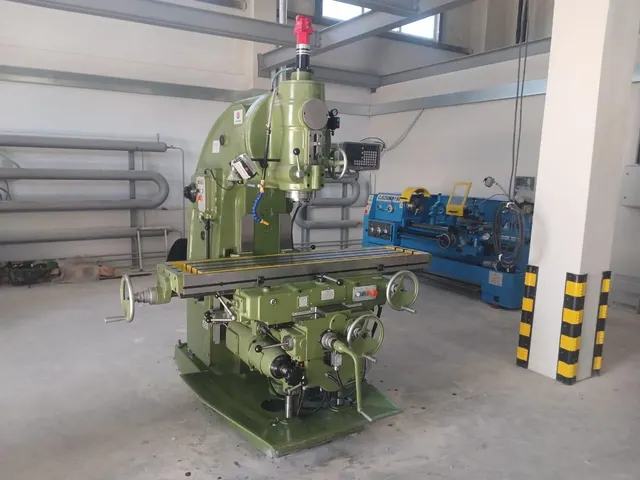
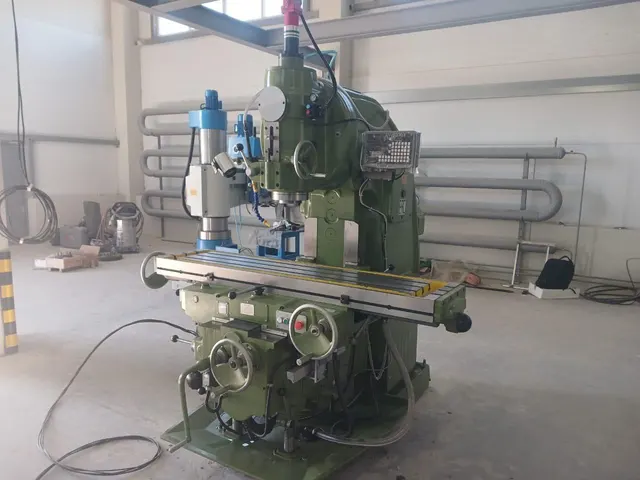
Чтобы разобрать это на реальном примере, возьмём один из Weida X5040, представленных сейчас в продаже. Исходные данные и описание находятся здесь: Weida X5040. Это новый станок, в наличии на складе в Москве. В комплектации, заявленной в карточке товара, установлены устройство цифровой индикации по трём осям и пневмозажим инструмента.
Типоразмер стола и мощность: что они дают на производстве
Рабочий стол 400×1600 мм и двигатель шпинделя 11 кВт определяют класс станка. Это не настольная модель и не обрабатывающий центр, а универсальная машина для механического участка. На столе таких габаритов можно закрепить корпусные детали, крышки, кронштейны, плиты и другие среднегабаритные заготовки, а также установить тиски, поворотный стол или специальное приспособление. Масса станка около 7 т — это не просто вес, а жёсткость станины и консоли: при тяжёлом фрезеровании вибрации гасятся массой, поэтому на X5040 рационально вести черновые проходы со снятием большого припуска.
Ограничение типоразмера в том, что длинномерные заготовки на таком столе не разместить. Для деталей длиной более двух метров нужны другие станки. Кроме того, консольная компоновка означает, что стол с заготовкой вынесен относительно направляющих станины. При смещении заготовки к краю стола жёсткость системы падает, поэтому при фрезеровании с большим усилием тяжёлую деталь лучше располагать ближе к середине стола.
Шпиндель: конус 7:24 №50 и диапазон оборотов
Шпиндель X5040 имеет конус 7:24 №50 — стандарт тяжёлых фрезерных оправок. На станок можно ставить торцевые фрезы большого диаметра, оправки под концевые фрезы и пазовые наборы, применявшиеся на 6Р13 и 6Т13. Посадочные размеры у этих станков совпадают, поэтому при переходе с советского станка менять оснастку не придётся.
Частота вращения шпинделя 30–1500 об/мин. Нижний диапазон позволяет работать по стали и чугуну с твёрдосплавными и быстрорежущими фрезами, снимать припуск за проход и не бояться перегрузки. Верхний диапазон подходит для обработки цветных металлов и стали фрезами небольшого диаметра. Но для высокоскоростной обработки алюминия мелкими фрезами оборотов не хватит: здесь нужны частотные головки или обрабатывающие центры с большей частотой вращения шпинделя.
УЦИ и пневмозажим: в чём практический смысл комплектации
Устройство цифровой индикации показывает координаты по осям и упрощает ручное позиционирование. Оператор перестаёт полагаться на лимбы, быстрее выводит стол в нужную точку и реже ошибается при установке размеров. Однако УЦИ не превращает станок в ЧПУ: движения выполняются вручную, контурная обработка в автоматическом цикле невозможна. Это помощь при измерении и позиционировании, а не система числового управления.
Пневмозажим инструмента ускоряет смену фрезы и снижает физическую нагрузку на оператора. На деталях, требующих частой смены инструмента, экономия вспомогательного времени заметна. Для производства с длительными циклами обработки одной детали пневмозажим менее критичен, но удобен при наладке.
Аналог 6Р13 и 6Т13: что это значит на практике
В техническом описании модели указано, что Weida X5040 является аналогом станков 6Р13 и 6Т13. Это важный факт для тех, кто планирует замену парка. Оснастка, выпускавшаяся для советских вертикально-фрезерных станков, — оправки, поворотные столы, тиски, крепёж — подходит к X5040. Многие ремонтные позиции, такие как подшипники, ремни и элементы электрооборудования, также заменяются стандартными аналогами, поэтому содержание станка обычно не требует эксклюзивных запчастей.
При этом не стоит считать китайский станок точной копией советского. Коробка скоростей, коробка подач, шпиндельный узел и качество сборки могут отличаться. Поэтому при заказе запчастей нужно сверять посадочные размеры и номера узлов, а при приёмке нового станка проверять геометрию, люфты и регулировку направляющих, а не полагаться только на известное название модели.
Какие задачи X5040 закрывает, а где его возможностей не хватит
Типовые работы для такого станка выглядят так:
- черновое и получистовое фрезерование плоскостей торцевыми фрезами;
- фрезерование пазов, уступов и Т-образных пазов концевыми и дисковыми фрезами;
- обработка корпусов редукторов, кронштейнов, плит и рамных конструкций;
- заготовительная обработка под последующее растачивание и шлифование;
- изготовление единичных ремонтных деталей и опытных образцов с простым контуром.
X5040 уместен там, где нужен универсальный ручной фрезерный станок с высоким съёмом металла и возможностью работать тяжёлой оснасткой. Его не стоит сравнивать с обрабатывающим центром: на нём нет автоматической смены инструмента, сложная контурная обработка в автоматическом цикле недоступна, а точность контура зависит от квалификации оператора. Для производства, ориентированного на высокоточную сложную геометрию, X5040 окажется слабым звеном.
Обслуживание и на что смотреть при приёмке
При проверке нового станка обращают внимание на геометрию стола, плавность перемещений по осям и отсутствие люфтов в винтах подач. На консольных станках со временем изнашиваются клинья консоли и направляющие, поэтому проверка регулировки клиньев сразу показывает, отрегулирован ли станок или требует наладки. Люфты в продольной и поперечной подачах легко обнаруживаются покачиванием маховичка — их наличие говорит о необходимости регулировки или ремонта ходовых винтов.
В обслуживании X5040 нет ничего специфического: контроль уровня масла в коробках скоростей и подач, своевременная смазка направляющих и проверка состояния ремней. УЦИ и пневмозажим в конкретном экземпляре упрощают работу оператора, но производительность станка по-прежнему зависит от того, насколько правильно подобраны режимы резания и насколько аккуратно ведётся эксплуатация. При разумной нагрузке и регулярном обслуживании такой станок закрывает обычную механическую номенклатуру без лишних затрат на сложное оборудование.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.