FADAL VMC 3020: что умеет вертикальный фрезерный центр и на чём его проверять
VMC 3020 · Фрезерные · Редакция Промсделки · чтение 9 мин · обновлено 12.11.2026
FADAL VMC 3020 — один из вертикальных фрезерных центров, которые в 90-е и 2000-е годы массово поставлялись на российские производства из США. Модель до сих пор встречается в продаже и на многих площадках, поэтому важно понимать, что именно она умеет и где её возможности упираются в конструктивные ограничения.
VMC — это аббревиатура от Vertical Machining Center, то есть вертикальный обрабатывающий центр. Цифры 3020 обозначают ход по осям: примерно 30 дюймов по оси X (около 760 мм) и 20 дюймов по оси Y (около 510 мм). То есть это станок среднего размера: он заметно больше настольных фрезеров типа RF-30 или CNC-3018, но меньше тяжелых обрабатывающих центров с ходом более метра по двум осям. На практике это означает, что в зону обработки помещаются корпусные детали, плиты, приспособления и партии средних кронштейнов, но не длинномерные направляющие и не крупные корпуса редукторов.
Статья составлена по данным каталога, отраслевой практике и сведениям о типовых дефектах фрезерных станков. Личного опыта эксплуатации этой конкретной модели у автора нет, поэтому все выводы о надёжности и поведении в работе опираются на общую статистику по аналогичному оборудованию.
Что значат паспортные цифры для производства
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Высокоскоростной вертикально-фрезерный центр FADAL VMC 3020. Дальше - фотографии этого экземпляра.
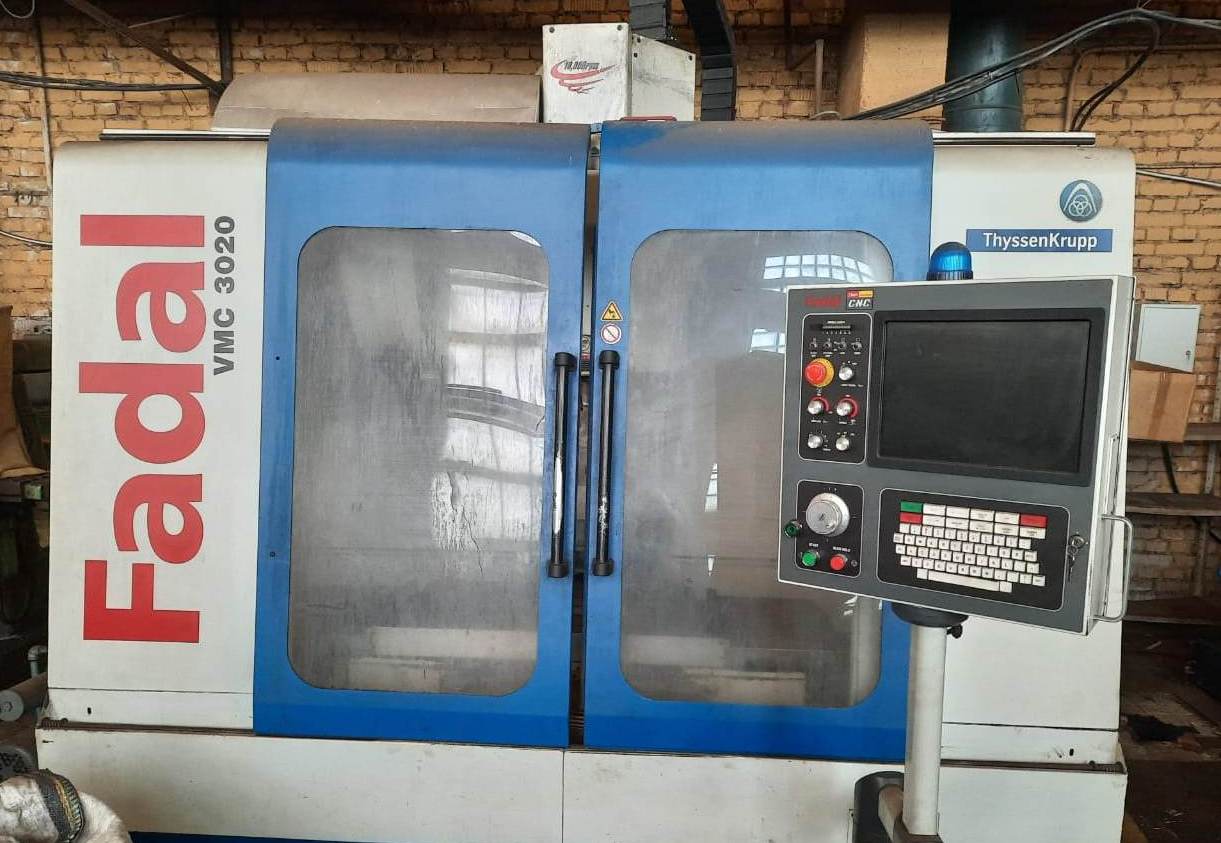
Высокоскоростной вертикально-фрезерный центр FADAL VMC 3020 - фото 1 из 1 в карточке продавца
В описании модели указан высокоскоростной вертикально-фрезерный центр. Слово «высокоскоростной» в данном контексте означает, что станок рассчитан на повышенные частоты вращения шпинделя и предназначен в первую очередь для чистовой и получистовой обработки, а не для снятия больших припусков тяжелыми фрезами. Высокие обороты позволяют работать инструментом малого диаметра с большими подачами на зуб, что критично для алюминия, латуни, пластиков и при обработке тонкостенных деталей. Владельцы подобных станков отмечают, что высокоскоростная черновая обработка сокращает цикл на 30–50 процентов, однако эти цифры сильно зависят от конкретной оснастки и материала.
Ход по осям и рабочая зона
Перемещения по осям около 760 × 510 мм — это не размер детали, который станок обработает, а максимальное перемещение шпинделя относительно стола. Реальный размер детали всегда меньше: нужно оставить запас на крепление приспособления, на размер инструмента и на безопасные подходы. Практический потолок для черновой обработки — детали габаритом примерно 600 × 400 мм, если крепить их прямо на стол. Более крупные заготовки можно ставить, но тогда часть зоны обработки будет недоступна либо потребуется переустановка детали, а это почти всегда потеря точности.
Ход по оси Z — вертикальное перемещение шпинделя. На VMC-подобных станках он обычно составляет 500–600 мм. Этого достаточно для обработки корпусов высотой до 300–350 мм с учётом длины инструмента. Если деталь выше, приходится использовать удлиненные фрезы, а это снижает жёсткость и вызывает вибрации. Опытные технологи советуют планировать заказ так, чтобы высота обрабатываемой зоны не превышала двух третей хода по Z.
Шпиндель: обороты и конус
Высокоскоростной шпиндель — это одновременно сильная и слабая сторона модели. С одной стороны, большие обороты позволяют вести чистовую обработку алюминия фрезами диаметром 6–12 мм на скоростях, недостижимых для станков с обычным шпинделем. С другой стороны, высокооборотные шпиндели капризнее: они чувствительны к вибрациям, перегреву и плохой балансировке инструмента. При осмотре обязательно проверяют биение шпинделя индикатором — даже небольшой износ подшипников моментально проявляется на качестве обработанной поверхности.
Конус шпинделя у станков серии VMC чаще всего CAT-40 (в американской классификации) или BT-40 в метрическом исполнении. С этим конусом выпускается огромное количество инструментальных оправок, цанг и фрез, поэтому проблем с оснасткой обычно нет. Однако при покупке бывшего в употреблении станка проверьте фактический конус: иногда продавцы переставляют шпиндели, и в паспорте может быть указан один тип, а на станке стоять другой.
Скорости подач
Быстрые перемещения и рабочая подача у таких центров обычно составляют 10–20 м/мин. Для механообработки это средние показатели. Станок не будет рекордсменом по съёму металла, но зато он стабилен на чистовых режимах: подача 3000–6000 мм/мин при небольших глубинах резания — рабочие значения. Модель не предназначена для тяжелого чернового фрезерования закалённых сталей, где подачи считаются десятками метров в минуту.
Какие задачи VMC 3020 закрывает, а какие нет
Прямое назначение модели — обработка алюминия, меди, латуни, пластиков и мягких сталей (до 35–40 HRC). На таких материалах станок показывает хорошую производительность и отличное качество поверхности. Типичные детали — корпуса, плиты, кронштейны, крышки, пресс-формы для литья пластмасс, формообразующие элементы. Также модель востребована в производствах, где нужно изготавливать нестандартные детали небольшими партиями от 10 до 500 штук в месяц — здесь важна быстрая переналадка, что обеспечивается системой ЧПУ.
Если же основная загрузка — это черновое фрезерование стальных заготовок глубиной резания 5–10 мм, либо обработка жаропрочных сплавов, либо высокопроизводительное серийное производство, VMC 3020 окажется слабым звеном. Высокие обороты не компенсируют ограниченную жёсткость конструкции, а крутящий момент на шпинделе на средних оборотах обычно ниже, чем у более тяжелых станков с тем же конусом шпинделя.
Система ЧПУ: что важно знать
Станки FADAL исторически комплектовались собственными системами ЧПУ, а после покупки бренда компанией GSK встречаются также китайские стойки. Первое, что нужно выяснить при покупке, — какая именно стойка стоит на конкретном станке. От этого зависит доступность запчастей, возможность загрузки управляющих программ и квалификация требуемого оператора. Многие предприятия целенаправленно ищут станки с родной FADAL-овской стойкой из-за её простоты, другие предпочитают переустановленные стойки Fanuc или Haas, потому что специалистов по ним больше.
Для работы с системой ЧПУ нужен постпроцессор, который пересчитывает траектории из CAM-системы в G-код станка. Постпроцессор под конкретную стойку придётся либо настраивать разработчику CAM-системы, либо брать готовый из библиотеки. Про S- и T-функции (обороты, смена инструмента) забывают редко, но настройка компенсаций, циклов сверления и параметров разгона — это работа на несколько дней для технолога.
Обслуживание и запчасти
Типичные неисправности фрезерных станков этой возрастной группы — износ подшипников шпинделя, люфты в ШВП (шарико-винтовых передачах), ослабление креплений направляющих, сбои электронной части. По статистике обслуживания фрезерного оборудования, самое уязвимое место — система смазки: засорение маслопроводов приводит к ускоренному износу направляющих, и в отдельных случаях это обнаруживается только при появлении характерных рисок на обработанной поверхности.
Владельцы таких станков отмечают несколько критических направлений регулярного обслуживания: контроль биения шпинделя, проверка зазоров в ШВП, очистка системы охлаждения. Если станок работал в одну смену и обслуживался по регламенту, ресурс направляющих и ШВП достигает 10–15 лет без капитального ремонта. Если же оборудование стояло в цеху с плохой вентиляцией и графитовой пылью — износ может быть в разы быстрее. Поскольку модель ставилась в том числе на небольшие производства, где смазку могли проводить раз в месяц вместо ежедневной, состояние конкретного экземпляра сильно разнится.
С запчастями ситуация двоякая. С одной стороны, стандартные комплектующие — подшипники, ремни, фильтры, муфты — есть в свободной продаже. С другой стороны, оригинальные электронные модули системы ЧПУ FADAL (платы, драйверы, блоки питания) сняты с производства, и их придётся искать через разборки или заказывать у реставраторов. Поэтому перед покупкой стоит уточнить у продавца, какая стойка установлена и нет ли у него в наличии запасных плат. Если стойка переустановлена на более распространенную (Fanuc, Haas, Siemens), риск, связанный с дефицитом электроники, ниже, но стоимость переустановки обычно превышает цену самого станка.
Что смотреть при осмотре конкретного станка
При осмотре VMC 3020 сначала проверяют шпиндель: прокручивают на холостом ходу при максимальных оборотах и слушают посторонние звуки. Спокойный ровный гул — норма, металлический вой или визг — признак изношенных подшипников. Биение инструмента не должно превышать 0,01–0,02 мм. Погрешность позиционирования осей проверяют лазерным интерферометром, но это платная процедура, поэтому на этапе предварительного осмотра смотрят на люфты: берутся за стол и пытаются сместить его руками, покачивают шпиндель в зажиме.
Обязательно запускают возврат в ноль по всем осям и гоняют быстрые перемещения с ускорениями. Стуки, рывки, зависания — причина разобраться с направляющими и ШВП. Проверяют также работу автоматической смены инструмента, если она есть: манипулятор должен чётко брать инструмент, без ударов и задержек.
Сравнение с альтернативами
VMC 3020 чаще всего сравнивают с двумя категориями станков: более тяжелыми обрабатывающими центрами корейско-германского производства и современными китайскими станками среднего класса. Прямое сравнение не всегда в пользу FADAL, но у него есть преимущества в оснащении и цене запчастей для механической части.
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| FADAL VMC 3020 | Чистовая и получистовая обработка алюминия, пластиков, мягких сталей; пресс-формы; опытный персонал по FADAL | Дефицит оригинальной электроники, возраст станка, неизвестная история наработки | Биение шпинделя, люфты ШВП, тип стойки ЧПУ, состояние смазки направляющих |
| Более свежий китайский станок (VMC-600, VMC-850 и аналоги) | Алюминий, сталь, солидный запас по жёсткости; наличие гарантии и техподдержки, расходники дешевле | Настройка постпроцессора, возможные детские болезни, цена выше | Жёсткость станины, качество отливок, фактическая точность позиционирования |
| Европейский/корейский станок б/у того же класса | Серийное производство, работа с легированными сталями, высокая культура эксплуатации на предыдущем заводе | Гораздо выше цена запчастей и сервиса; сложная электроника | Состояние термокомпенсации, точность осей, комплектность документации |
Таблица не учитывает конкретных предложений на рынке — итоговое сравнение зависит от года выпуска, состояния и цены. Но она помогает структурировать базовые критерии выбора.
Что говорят о модели в отраслевой практике
Среди владельцев станков с цанговым инструментом встречается рекомендация тщательно следить за затяжкой цанг и состоянием посадочных конусов: даже небольшой износ приводит к биению фрезы, а при высоких оборотах оно многократно усиливается на качестве поверхности. Для фрез малого диаметра (3–6 мм) используют удлинители и цанги ER11, так как патроны большого диаметра не позволяют работать на короткой длине.
Также в отзывах по фрезерной обработке в целом акцентируют важность контроля вибраций. Если станок не имеет встроенной системы мониторинга, технолог должен периодически контролировать нагрузку по амперметру или слуховым признакам. Пренебрежение этим правилом ведёт к появлению волнистости на детали, а в критических случаях — к выкрашиванию режущей кромки инструмента.
Вывод
FADAL VMC 3020 — станок, который имеет выраженную специализацию: он хорош на высокоскоростной обработке лёгких материалов и в позаказном производстве деталей среднего размера. Он не подойдёт в качестве универсального тяжелого фрезера, но если основная загрузка — комплекты плит, кронштейнов, пресс-форм и корпусов из алюминия, модель отрабатывает свою цену.
Решение о покупке должно приниматься по результатам осмотра с проверкой шпинделя, осей и электроники, поскольку возраст станков этой серии значителен. Наличие документов с историей обслуживания повышает шансы на безпроблемную эксплуатацию.
Чтобы разобрать это на реальном примере, возьмём один из VMC 3020, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: страница станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.