Обслуживание VITAP ALFA 21: узлы, расходники и регламент
VITAP ALFA 21 · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 04.10.2026
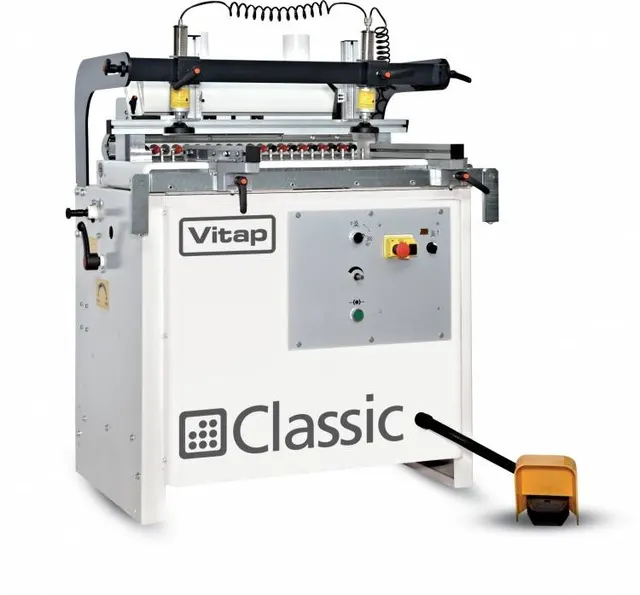
Сверлильно-присадочный станок Vitap Alfa 21 Classic — распространённая модель для мелко- и среднесерийного производства мебели. 21 шпиндель с шагом 32 мм, глубина сверления до 70 мм, пневматический привод сверлильного узла и пневмоприжимы. При грамотном обслуживании станок ходит годы, но есть узлы, требующие регулярного внимания. Ниже — что смотреть, чем смазывать, когда менять и каких ошибок избегать, опираясь на отзывы владельцев и техническую документацию.
Пневматическая система
Станок рассчитан на давление в магистрали 6–8 бар. Пневматика отвечает за подъём/опускание сверлильной головы и прижим заготовок. Первое, что проверяют при обслуживании — влагоотделитель и фильтр на входе. Если в системе есть вода, страдают пневмоцилиндры и уплотнения. Рекомендуется устанавливать дополнительный осушитель, если компрессор без ресивера или с плохим осушением.
Смазка пневматики: на линии желательно иметь маслораспылитель (лубрикатор). Некоторые владельцы пренебрегают этим, что приводит к преждевременному износу уплотнений цилиндров. Замена уплотнений — процедура нечастая, но трудоёмкая: требуется разбирать узел подъёма головы.
Проверка пневмошлангов: со временем они дубеют, появляются микротрещины. Рекомендуется осматривать их раз в полгода, особенно в местах перегибов. При замене шлангов важно использовать типоразмер, указанный в руководстве (обычно 8×6 мм).
Сверлильная головка и шпиндели
21 шпиндель вращается со скоростью 2800 об/мин. Подшипники в шпинделях — один из наиболее нагруженных узлов. При появлении стука или вибрации при холостом ходе подшипники подлежат замене. Владельцы отмечают, что шпиндели на Alfa 21 достаточно ресурсные, но требуют регулярной смазки консистентной смазкой (типа Mobilux EP2 или аналог) через пресс-маслёнки — раз в месяц или по регламенту производителя. Переборка шпинделя — работа для сервиса, если нет опыта и съёмников.
Патроны для свёрл — расходник. В отзывах упоминается, что патроны (цанговые или быстрозажимные) со временем теряют точность зажима, особенно при частой смене свёрл. Рекомендуется иметь запасные. При замене патрона важно соблюдать момент затяжки, чтобы не повредить резьбу шпинделя.
Механизм подъёма и опускания головы — «язычок»
Характерная болезнь модели, описанная владельцами на форумах, — западание язычка при опускании и подъёме сверлильной головы. Речь идёт о фиксаторе (кулачковом или роликовом механизме), который должен чётко фиксировать голову в верхнем положении. Со временем язычок залипает либо не входит в паз, из-за чего голова может самопроизвольно опускаться или не подниматься.
Причина — загрязнение направляющих, износ пружины или забоины на ответной части. Профилактика: ежемесячная чистка направляющих и смазка механизма фиксации. При появлении заедания — разборка и дефектовка узла. Владельцы рекомендуют обратить внимание на этот узел при покупке б/у станка — он один из самых проблемных. Решение: замена пружины или ремонт направляющих, что по силам механику средней квалификации.
Прижимы и направляющие
Пневматические прижимы (обычно 4–6 шт.) фиксируют заготовку на столе. Их уплотнения также изнашиваются. Первый симптом — прижим не держит давление или опускается медленно. Замена уплотнений (манжет, колец) — стандартная операция, наборы уплотнений можно заказать через поставщиков запчастей Vitap (например).
Направляющие каретки и линейка (3-метровая) требуют очистки от опилок. Многие забывают смазывать шариковые или роликовые направляющие — из-за этого ход становится тугим, появляется люфт. Достаточно наносить тонкий слой смазки на направляющие раз в неделю (при интенсивной работе).
Расходники и материалы
Из отзывов и каталогов запчастей можно выделить типовые позиции:
- Свёрла диаметром 5, 6, 8, 10 мм (наиболее ходовые).
- Патроны для свёрл (оригинальные Vitap или совместимые).
- Смазка для шпинделей (литиевая консистентная).
- Масло для пневмосистемы (ISO VG 32 или специальное).
- Фильтры и уплотнения для пневмоцилиндров.
- Ремкомплекты для прижимов и цилиндров подъёма.
Желательно иметь на складе минимальный набор, чтобы не останавливать производство из-за отказа одного прижима или залипшего шпинделя.
Регламент обслуживания: что делать своими силами, когда звать сервис?
Производитель (руководство по эксплуатации) приводит официальную периодичность операций, но в общем случае стандартная практика для данного класса станков такова:
Ежесменно: продувка пневмосистемы от конденсата, очистка стола и направляющих от опилок, визуальный контроль шлангов и прижимов.
Еженедельно: смазка направляющих каретки, проверка работы язычка фиксатора, контроль уровня масла в лубрикаторе (если установлен).
Ежемесячно: смазка подшипников шпинделей (через маслёнки), осмотр уплотнений пневмоцилиндров, проверка затяжки крепежа головы.
Раз в квартал: замена фильтра в пневмоблоке (или его очистка), проверка состояния ремней или муфты привода (если есть), ревизия электрики (контакторы, концевые выключатели).
Сложные операции — замена подшипников шпинделей, ремонт пневмоцилиндров или замена направляющих — лучше доверить сервисной службе. Своими силами выполняют чистку, смазку, замену уплотнений и патронов.
Типичные ошибки обслуживания, ведущие к поломкам
На основе отзывов владельцев и практики эксплуатации можно выделить следующие ошибки:
- Пренебрежение чисткой направляющих. Опилки и стружка набиваются в механизм фиксации головы, ускоряя износ «язычка» и направляющих.
- Работа без смазки пневматики. Маслораспылитель стоит копейки, но его отсутствие втрое сокращает ресурс уплотнений цилиндров.
- Использование свёрл с изношенными хвостовиками. Это бьёт по патронам и шпинделям, снижает точность сверления.
- Заливка неподходящего масла в лубрикатор. Использование веретёнки или моторного масла может закоксовать пневмоклапаны. Нужно специальное масло для пневмосистем.
- Перетяжка патронов. Избыточный момент на резьбе шпинделя приводит к её срыву. Допустимо затягивать только от руки с помощью ключа без рычагов.
- Несвоевременная замена подшипников. Если шпиндель начал греться или шуметь, его эксплуатируют «до последнего». В итоге разрушается посадочное место — замена становится капитальной.
Избежав этих ошибок и соблюдая элементарный регламент, можно гарантировать стабильную работу станка в течение многих лет.
Пример из текущей продажи
Чтобы разобрать это на реальном примере, возьмём один из Vitap Alfa 21, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
Конкретный экземпляр находится в Москве, цена 462 000 рублей. Состояние и наработка не указаны, поэтому при осмотре стоит обратить особое внимание на работу пневматики и состояние механизма подъёма головы (проверить «язычок»), на отсутствие люфта шпинделей и износ направляющих. Станок оборудован 3-метровой линейкой и пневмоприжимами, что соответствует стандартной комплектации модели Classic.
Фотография станка доступна по ссылке выше. Визуально корпус и стол выглядят в хорошем состоянии, но детали пневмосистемы необходимо проверить под давлением.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге