Обслуживание пресс-гранулятора UNIPELL UP 132: что нужно знать
UNIPELL UP 132 · Брикеты и пеллеты · Редакция Промсделки · чтение 4 мин · обновлено 09.10.2026
Пресс-гранулятор UNIPELL UP 132 / 1.8 — установка производительностью до 1,5 тонн пеллет в час при мощности 132 кВт, с диаметром матрицы 700 мм. Такой агрегат эксплуатируется на линиях гранулирования опила, лузги, торфа и другого биотоплива. От регулярности и качества обслуживания напрямую зависит ресурс матрицы, прессующих роликов и подшипниковых узлов. Подробных официальных регламентов для этой модели в открытом доступе нет, поэтому ниже приведены типовые рекомендации для грануляторов такого класса, основанные на отраслевой практике и упоминаниях в тематических источниках.
Основные узлы, требующие внимания
У UNIPELL UP 132, как и у любого гранулятора с кольцевой матрицей, есть несколько критических зон. Матрица — самый дорогой расходник. Её состояние оценивают по износу отверстий: если гранула становится рыхлой, растёт процент мелочи, значит, матрицу пора менять или перешлифовывать. Прессующие ролики (два или три, в зависимости от модификации) изнашиваются по бандажам. Зазор между роликами и матрицей должен выдерживаться 0,1–0,3 мм, иначе снижается производительность и растёт нагрузка на привод. Подшипниковые опоры роликов и главного вала — узлы, где при нарушении смазки возникают перегревы и заклинивания. Система подачи сырья (шнековый дозатор, смеситель) требует контроля за отсутствием посторонних предметов и забиваний. Конденсатоотводчики и система пылеподавления (упоминается в источниках как важный элемент) продлевают срок службы электроники и подшипников, поэтому их исправность проверяют регулярно.
Расходные материалы и смазки
Точный перечень смазок для UNIPELL UP 132 в открытых данных не приводится, но для большинства грануляторов этой ценовой группы применяются: консистентная смазка на литиевой основе (например, Mobil Polyrex EM или аналог) для подшипников роликов; высокотемпературная смазка для главного подшипника; редукторное масло (ISO VG 220–320) для главного редуктора. Бандажи роликов и матрицы восстанавливают наплавкой или заменяют, если толщина стенки матрицы уменьшилась более чем на 30%. Фильтры (масляный, воздушный) меняют по регламенту производителя привода — обычно раз в 500–1000 моточасов. Для системы пылеподавления может потребоваться специальная жидкость (например, хлористый кальций, который выпускает в том числе бренд UNIPELL — он упоминается среди продукции фирмы).
Периодичность обслуживания
Ежесменно оператор проверяет вибрацию, температуру подшипников (не выше 80 °C), уровень масла в редукторе, затяжку болтов крепления матрицы и роликов, отсутствие подтеканий смазки. Еженедельно очищают систему подачи, проверяют зазоры роликов, состояние бандажей, смазывают подшипники роликов через пресс-маслёнки (обычно 2–3 качка на каждый узел). Раз в месяц оценивают износ матрицы (контрольный замер отверстий), меняют масло в редукторе (если регламент не указывает другой интервал), проверяют состояние клиновых ремней привода. Раз в полгода или через 2000–3000 моточасов — капитальная проверка: разборка узла роликов, замена подшипников, ревизия главного вала, чистка масляного фильтра и замена масла. Точные интервалы лучше сверить с паспортом конкретного экземпляра, который поставляется заводом-изготовителем.
Что можно сделать своими силами, а что требует сервиса
Смена смазки, контроль зазоров, замена фильтров, мелкий ремонт системы подачи — работы, которые может выполнять обученный оператор. Замену матрицы и роликов (из-за веса, центровки и необходимости динамометрической затяжки) обычно доверяют сервисной бригаде. Особо ответственная операция — правка искривлённой матрицы или замена подшипников главного вала: здесь нужны пресс, съёмники и точный инструмент. Диагностику неисправностей линии в целом (особенно на уровне автоматики) также лучше поручать специалистам — стоимость выезда обычно окупается предотвращением дорогого ремонта.
Типичные ошибки обслуживания и их последствия
Согласно источникам, посвящённым диагностике неисправностей экструзионных линий (обобщённый опыт эксплуатации аналогичных машин), самая распространённая ошибка — несоблюдение зазора между роликом и матрицей. Слишком малый зазор приводит к перегреву и заклиниванию, большой — к падению производительности и быстрому износу матрицы. Вторая типичная проблема — использование неподходящей смазки или её избыток: подшипник перегревается, пластичная смазка вытекает, загрязняет гранулы. Третья — пренебрежение системой пылеподавления: пыль оседает на электронике, вызывает ложные срабатывания датчиков и ускоренный износ подшипников. Четвёртая — работа на изношенной матрице: операторы пытаются дожать последние тонны, в итоге происходит деформация матрицы, трещины, после чего требуется сварка или замена. Пятая — игнорирование водяного охлаждения (если предусмотрено): при перегреве подшипникового узла отказ наступает через несколько часов.
Реальный пример из каталога
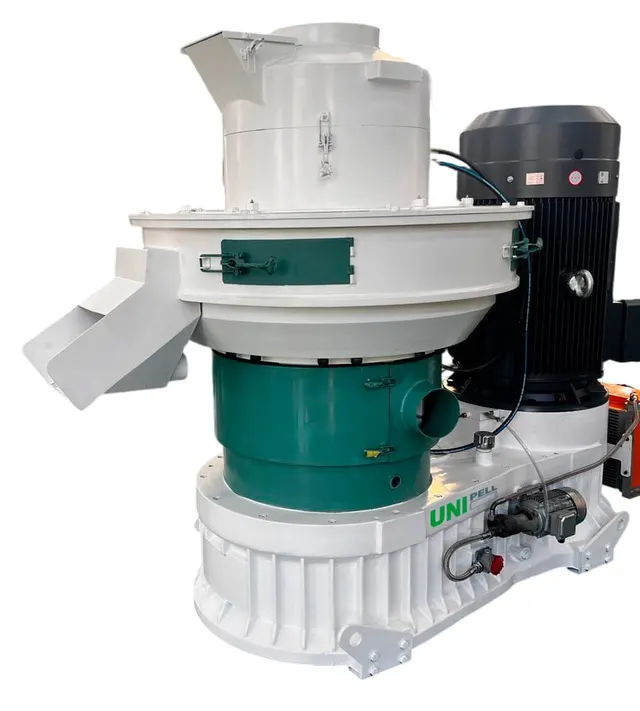
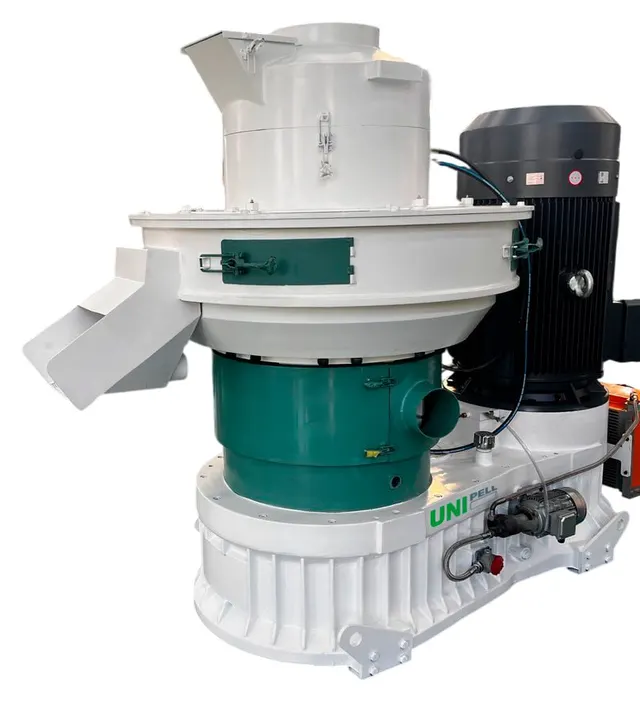
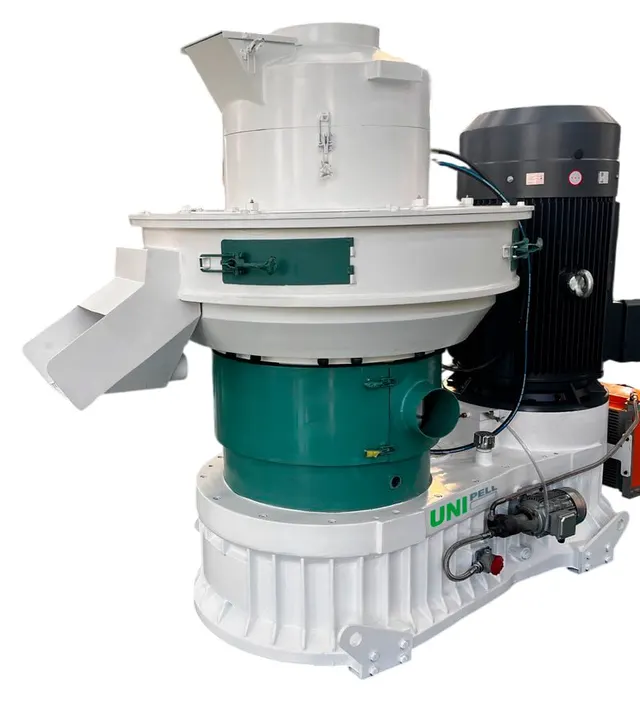
Чтобы разобрать это на реальном примере, возьмём один из UNIPELL UP 132, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/press-granulyator-unipell-132-18-up-132-18/. Экземпляр стоимостью 4 905 300 рублей, расположен в Москве. Судя по описанию, на фото представлен сам пресс-гранулятор без дополнительных опций (питатель, кондиционер). При покупке такого оборудования стоит потребовать у продавца копию паспорта с регламентом обслуживания – это единственный достоверный источник данных для вашей конкретной установки. На форумах владельцы отмечают, что для машин этой серии особенно важно сразу после пуска проверить нагрев опор роликов – если корпус греется больше 85 °C за час работы, необходима регулировка или замена подшипников.
Вывод
Обслуживание UNIPELL UP 132 не требует специальных навыков для базовых операций, но критически важным является соблюдение зазоров, применение качественной смазки и своевременная замена изношенных матрицы и роликов. Из-за отсутствия официальной сервисной документации в открытом доступе настоятельно рекомендуется руководствоваться паспортом конкретной установки и консультироваться с поставщиком по интервалам замены расходников. Предотвращение типовых ошибок, описанных выше, позволит снизить простои и продлить ресурс оборудования.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге