Слабые места TOS SN40B: что проверить перед покупкой
TOS (Товарные станкостроительные заводы, Чехословакия/Чехия) SN40B · Токарные · Редакция Промсделки · чтение 5 мин · обновлено 24.09.2026
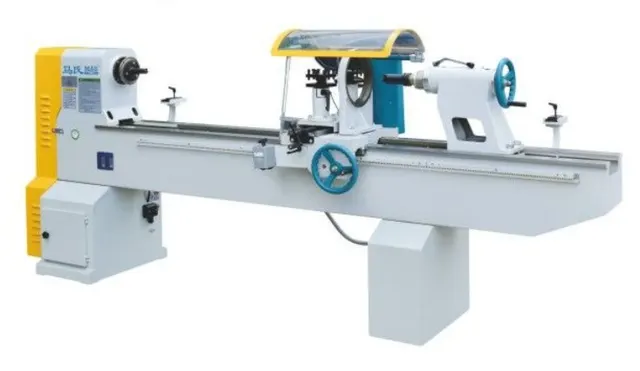
Токарные станки чешского завода TOS (Čelákovice) серии SN40B считаются надёжной рабочей лошадкой – их можно встретить как в небольших мастерских, так и на крупных производствах. Модель SN40B с диаметром обработки 400 мм и расстоянием между центрами 1000 мм выпускалась в большом количестве и до сих пор активно продаётся на вторичном рынке. Однако, как и любое оборудование с многолетней историей, эти станки имеют характерные слабые места. По информации из открытых источников (сервисные центры, отзывы владельцев), чаще всего проблемы связаны с износом направляющих, шпиндельного узла и подшипников.
Чтобы разобрать это на реальном примере, возьмём один из TOS SN40B, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок TOS SN40B на promsdelka.ru. Станок находится в Минске, цена – 495 000 рублей. Состояние в объявлении не указано, поэтому осмотр и проверка слабых мест перед покупкой особенно критичны.
Износ направляющих станины
В чём проблема. Направляющие станины – основа точности станка. У TOS SN40B они закалённые и шлифованные, но при интенсивной работе, особенно при обработке крупных деталей, износ неизбежен. Характерная особенность – неравномерный износ: передняя часть станины (возле патрона) страдает больше, потому что здесь концентрируется основная нагрузка. Владельцы отмечают, что через 10–15 лет интенсивной работы на направляющих появляются «гребешки» и выработка.
Как проявляется. При точении вала появляется конусность – диаметр от патрона к задней бабке изменяется больше, чем допустимо. При продольной подаче возможен «увод» резца, особенно на середине хода каретки. Чистота поверхности ухудшается.
Как проверить при осмотре. 1. Визуально осмотрите направляющие в районе патрона – ищите царапины, выбоины, заметную ступеньку. 2. Установите индикатор часового типа на каретку и перемещайте её вдоль оси – отклонение не должно превышать 0,02 мм на 300 мм длины (это заводской допуск). 3. Проверьте «на качку»: зажмите фланец задней бабки рукой и покачайте – даже небольшой люфт в направляющих говорит о сильном износе.
Во что обходится исправление. Шабрение направляющих – трудоёмкая операция. На станках этой модели, по опыту сервисных центров, стоимость шабрения станины с восстановлением геометрии составляет от 30 до 60 тысяч рублей в зависимости от региона и глубины износа. Если нужно фрезеровать направляющие с последующим шабрением – цена может удвоиться. При сильном износе может потребоваться замена каретки или её накладок.
Шпиндельный узел
В чём проблема. Шпиндель TOS SN40B – точный и жёсткий, установлен на подшипниках качения. С возрастом узел теряет затяжку, появляются люфты, особенно в радиальном направлении. Причина – износ переднего подшипника (роликового с коническими роликами) и заднего (шарикового). Часто страдает и посадочное место под патрон – на шейке шпинделя появляется выработка от частой смены патрона.
Как проявляется. На чистовых проходах – вибрация, риски на детали. Биение в патроне даже при затяжке новой детали. Иногда слышен гул или свист при работе на высоких оборотах. Нагрев переднего подшипника после 20–30 минут работы становится заметным на ощупь (выше 50–60 °C).
Как проверить при осмотре. 1. Проверьте радиальное биение шпинделя: зажмите в патроне гладкий пруток (лучше с цанговым зажимом), подведите индикатор к прутку в 100 мм от торца патрона, вращайте шпиндель вручную. Допускается не более 0,01–0,015 мм. Если биение более 0,03 мм – шпиндель требует ремонта. 2. Проверьте осевое биение: установите индикатор в торец шпинделя или в центр. 3. Прослушайте подшипники при работе на холостом ходу на разных оборотах – резкие гулы или стуки говорят о дефектах. 4. Проверьте нагрев после 10–15 мин работы – слишком горячий корпус шпинделя указывает на неправильную затяжку или износ.
Во что обходится исправление. Замена переднего подшипника (например, FAG 32028X) с регулировкой в сборе – около 15–20 тыс. руб. за работу плюс стоимость подшипника (8–15 тыс. руб.). Если изношена шейка шпинделя – требуется наплавка и последующая шлифовка, что может стоить 40–50 тыс. руб. Полный капитальный ремонт шпиндельного узла с заменой подшипников, шлифовкой конусов и регулировкой – от 60–80 тыс. руб.
Подшипники шпинделя и коробки скоростей
В чём проблема. Кроме шпиндельных подшипников, у TOS SN40B в коробке скоростей стоят обычные радиальные и радиально-упорные подшипники. Со временем смазка теряет свойства, подшипники изнашиваются, особенно на часто используемых передачах. В RESERCH_DATA отмечается, что выход из строя подшипников – одна из распространённых неисправностей серии SN40.
Как проявляется. Повышенный шум коробки скоростей, особенно при переключении. На некоторых режимах – вибрация, передаваемая на шпиндель. При езде на изношенных подшипниках возможен нагрев корпуса коробки.
Как проверить при осмотре. 1. Прослушайте станок на холостом ходу на каждой ступени скоростей – должны быть только ровный шелест зубчатых колёс и работа электродвигателя. Стуки, скрежет, завывание – признак износа. 2. Проверьте нагрев коробки передач после 15 мин работы – если рука не терпит (более 65 °C), это серьёзный звоночек. 3. Выключите станок и проверните шпиндель вручную – он должен вращаться равномерно, без закусываний.
Во что обходится исправление. Замена одного подшипника в коробке – 5–10 тыс. руб. с работой. Если подшипник разрушился и повредил вал или зубчатое колесо, ремонт может затянуться – до 50–70 тыс. руб. в сложных случаях. Лучше сразу оценить общее состояние: если шумят несколько подшипников – дешевле заменить их все, чем делать ремонт дважды.
Общие рекомендации по обслуживанию и калибровке
В источниках по серии SN40 подчёркивается, что регулярное техническое обслуживание и калибровка критически важны для сохранения точности. Даже купив станок в хорошем состоянии, не пренебрегайте:
- Проверкой и регулировкой зазоров в направляющих каретки и поперечных салазок (обычно через клинья).
- Смазкой всех узлов по карте – на SN40B используется централизованная смазка каретки и коробки подач.
- Периодической проверкой соосности центров (золотое правило – раз в полгода при активной работе).
- Калибровкой задней бабки – часто её направляющие изнашиваются, и она «проседает».
Не забывайте: «не указано» в объявлении о состоянии станка не означает «идеально». Обязательно выезжайте на осмотр с набором инструментов – индикатор, магнитная стойка, штангенциркуль, чистая тряпка. Слабость направляющих, шпинделя и подшипников – главные «больные места» TOS SN40B. Но если они в норме, станок может прослужить ещё не один десяток лет.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге