Как выбрать TOS SN-50B б/у: что проверить перед покупкой
TOS SN-50B · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 09.11.2026
Токарный станок TOS SN-50B — представитель чешской школы станкостроения, которую ценят за ресурс и ремонтопригодность. Модель с диаметром обработки 500 мм и расстоянием между центрами 2000 мм встречается на вторичном рынке достаточно часто. Однако покупать такой станок вслепую — рисковано: за годы эксплуатации изнашиваются направляющие, подшипники шпинделя, ходовой винт и фартук. Ниже — пошаговый план осмотра, основанный на опыте владельцев и типичных дефектах серии SN.
Что проверить в первую очередь
1. Состояние направляющих станины
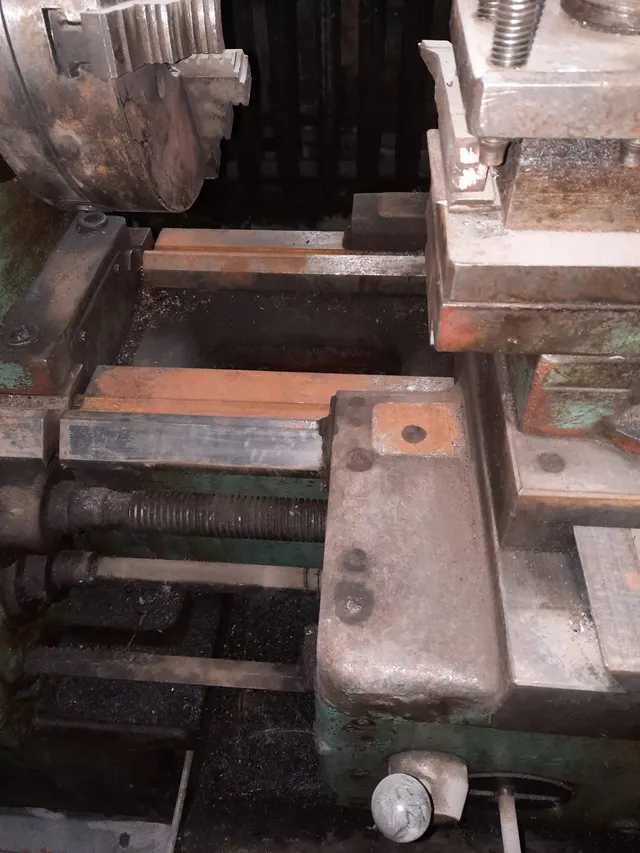
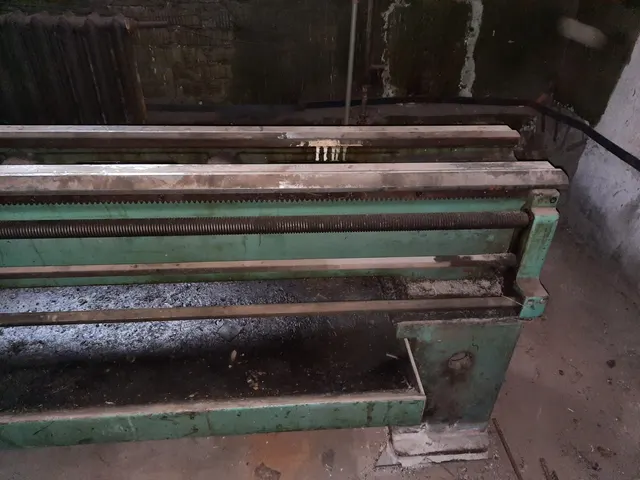
Направляющие — база точности станка. Износ в зоне максимальной работы суппорта (первые 300–400 мм от передней бабки) неизбежен, но глубина выработки не должна превышать 0,05–0,08 мм на 200 мм длины.
Как проверять: визуальный осмотр — на направляющих не должно быть задиров, царапин и следов коррозии. Проверка щупом: приложите поверочную линейку и щуп 0,04 мм — он не должен проходить под линейкой в зоне интенсивной работы. Для грубой оценки положите уровень на каретку поперечного суппорта и перемещайте продольный суппорт — изменение показаний уровня более 0,1 мм на 1000 мм хода говорит о неравномерном износе.
Что считать нормальным: равномерный матовый оттенок по всей длине, без ступенек и забоин. Допускается лёгкая выработка в зоне патрона, если она не превышает 0,03 мм.
Что должно насторожить: задиры, глубокие риски, «ступенька» на границе рабочей зоны, следы ремонта (наплавка, накладки из пластика).
Чем это грозит: невозможность получить цилиндрическую поверхность, быстрый износ резца, вибрации при обработке. Капитальный ремонт направляющих (шабрение, шлифовка) стоит от 50 до 100 тыс. руб. в зависимости от региона.
2. Подшипники шпинделя
По отзывам владельцев, износ подшипников шпинделя — одна из самых частых проблем на станках этой серии, особенно если станок работал на авиазаводах или в условиях высоких нагрузок.
Как проверять: на холодном станке возьмитесь за кулачковый патрон и покачайте его в радиальном и осевом направлениях. Люфт более 0,02 мм — повод для беспокойства. Затем включите шпиндель на средние обороты (500–800 об/мин) и послушайте: стук, вой, металлический скрежет недопустимы. После прогрева (15–20 минут работы) проверьте нагрев переднего подшипника — рука должна терпеть температуру (не более 60–70 °C).
Что считать нормальным: лёгкое равномерное гудение, отсутствие люфта, температура корпуса передней бабки не выше 50 °C после часа работы.
Что должно насторожить: люфт более 0,03 мм, стук при реверсе, нагрев выше 70 °C, следы масла на корпусе (выдавливание смазки).
Чем это грозит: потеря точности (биение в патроне до 0,1 мм и более), вибрация, разрушение подшипников. Замена комплекта радиально-упорных подшипников (оригинал или ГПЗ) с работой — от 15 до 30 тыс. руб.
3. Ходовой винт и гайка фартука
Износ ходового винта и полугайки фартука (артикул 807 189) — типичная проблема для станков с большим пробегом.
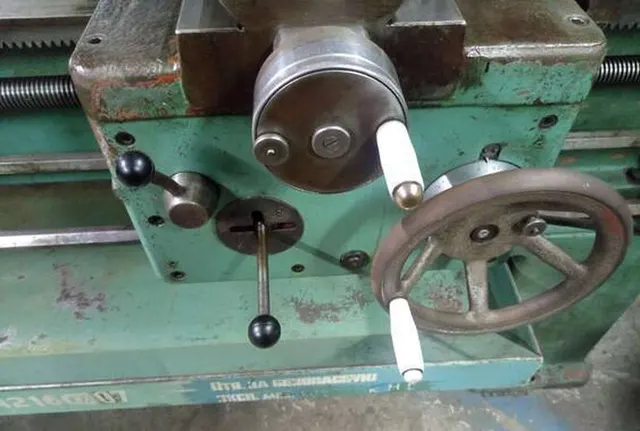
Как проверять: включите продольную подачу и переместите суппорт на всю длину хода. Обратите внимание на равномерность движения — рывки, заедания, люфт в винте недопустимы. Проверьте осевой люфт винта: возьмитесь за маховик поперечной подачи и покачайте его вдоль оси — люфт более 0,1 мм требует регулировки или замены.
Что считать нормальным: плавный ход без рывков, осевой люфт не более 0,05 мм.
Что должно насторожить: износ резьбы винта (визуально — заострённые вершины), люфт более 0,15 мм, заедание при вращении.
Чем это грозит: невозможность нарезать резьбу с требуемым шагом, быстрый износ полугайки. Замена винта и гайки — от 20 тыс. руб.
Как проверять в работе
Холостой ход
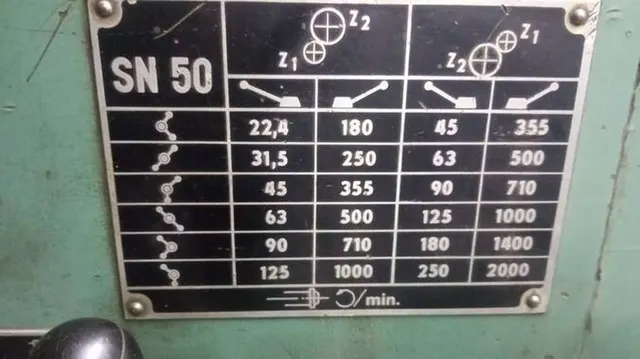
Запустите станок на всех диапазонах оборотов (от минимальных до максимальных). Прослушайте коробку скоростей — шум должен быть ровным, без стуков и воя. Проверьте работу механизма переключения скоростей — рычаги должны входить чётко, без заеданий. Убедитесь, что все рукоятки фиксируются в заданных положениях.
Работа под нагрузкой
Попросите продавца выполнить пробное точение. Заготовка — сталь диаметром 40–60 мм, длина 200–300 мм. Режимы: глубина резания 1–2 мм, подача 0,1–0,2 мм/об, скорость 100–150 м/мин. После прохода измерьте диаметр в начале и конце детали — разница не должна превышать 0,03 мм на 200 мм длины. Если станок «уводит» более 0,05 мм — это признак износа направляющих или неправильной регулировки.
Проверьте работу продольной подачи при отключенном ходовом винте (если есть реечная передача) — движение должно быть плавным, без рывков. При включении реверса шпинделя не должно быть ударов и задержек.
Проверка задней бабки
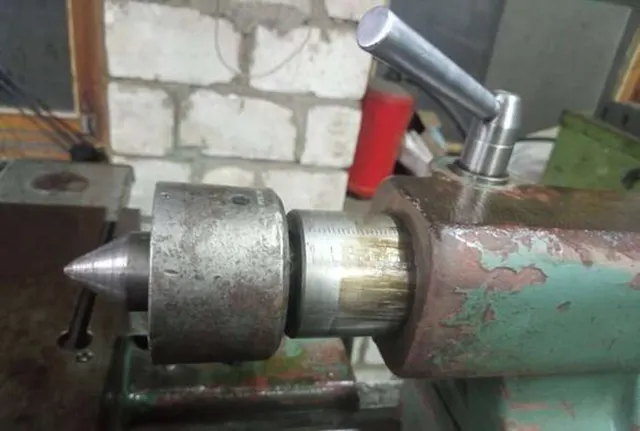
Задняя бабка должна легко перемещаться по станине и фиксироваться без перекосов. Выдвиньте пиноль на полную длину — люфт в пиноли не более 0,03 мм. Проверьте совпадение оси пиноли с осью шпинделя: зажмите в патрон центровочный стержень, подведите центр задней бабки — они должны совпадать с точностью 0,02 мм.
Какие узлы дорого обходятся в ремонте
| Узел | Типичная неисправность | Примерная стоимость ремонта (руб.) |
|---|---|---|
| Шпиндельный узел | Износ подшипников, биение | 15 000 – 30 000 |
| Направляющие станины | Износ, задиры | 50 000 – 100 000 |
| Ходовой винт + гайка | Износ резьбы, люфт | 20 000 – 40 000 |
| Фартук (полугайка, шестерни) | Износ полугайки, поломка шестерён | 10 000 – 25 000 |
| Коробка скоростей | Износ подшипников, поломка зубьев | 20 000 – 50 000 |
| Электрооборудование | Износ контакторов, обрыв обмоток | 10 000 – 30 000 |
Цены указаны с учётом работы и запчастей. Если станок требует замены двух и более узлов из списка, его ремонт может превысить рыночную стоимость.
Комплектность и допустимые недостатки
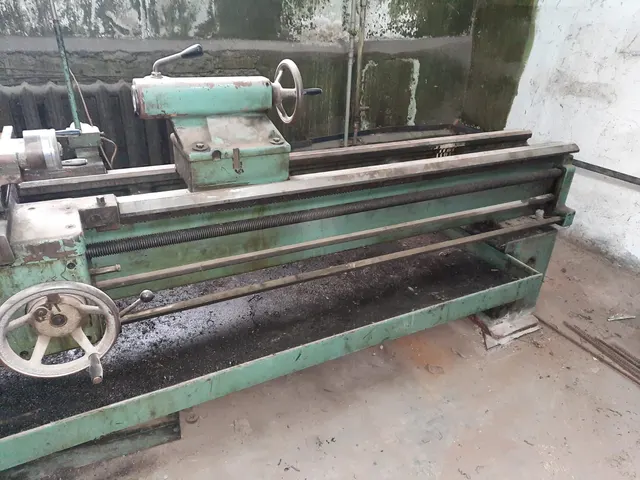
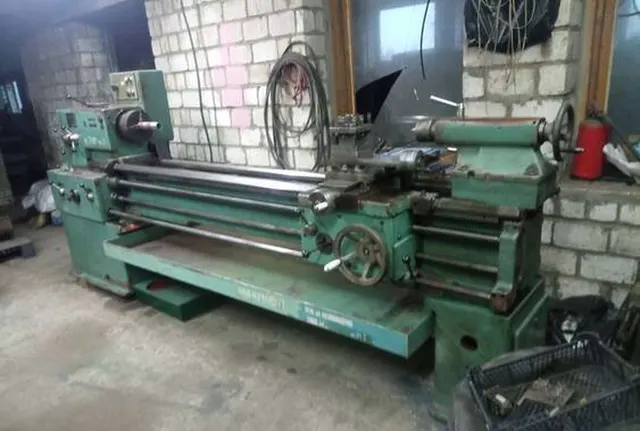
Чтобы разобрать это на реальном примере, возьмём один из TOS SN-50B, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарный станок TOS SN-50B.
В объявлении указано: «Б/у — рабочее состояние», диаметр 500 мм, РМЦ 2000 мм. Фото не приложены, поэтому оценить визуально состояние невозможно. При осмотре такого экземпляра в первую очередь проверьте наличие паспорта и руководства по эксплуатации — их отсутствие усложнит поиск запчастей и регулировок.
Что должно быть в комплекте:
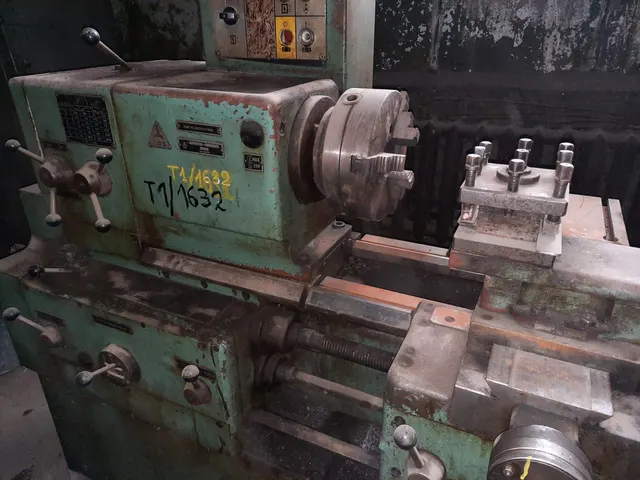
- Патрон трёхкулачковый (обычно 250–315 мм) — проверьте состояние кулачков и механизма зажима.
- Люнеты (подвижный и неподвижный) — если их нет, придётся докупать (от 5 тыс. руб. каждый).
- Резцедержатель (обычно 4-позиционный) — проверьте фиксацию и износ.
- Защитный экран (если был) — его отсутствие не критично, но может потребоваться для соблюдения техники безопасности.
- Комплект ключей и оснастки — наличие упрощает пуск.
Допустимые недостатки:
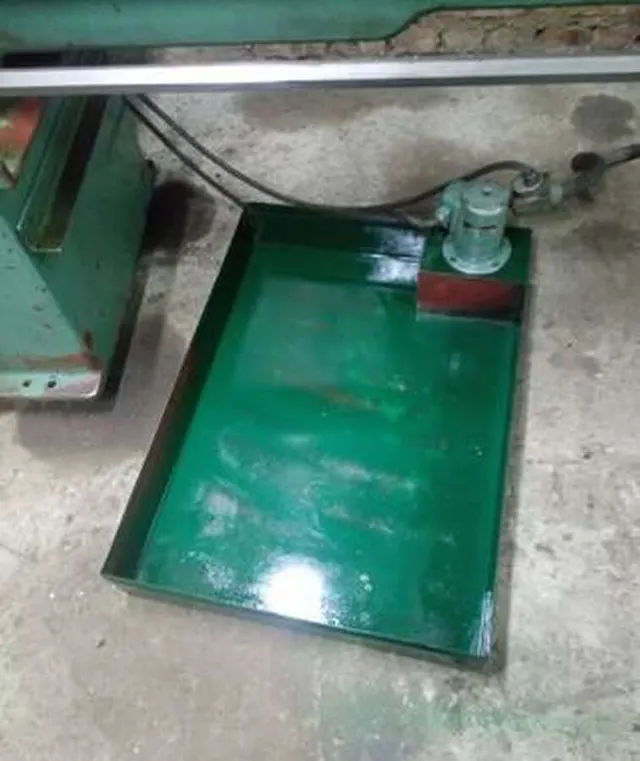
- Отсутствие защитного экрана, поддона, мелкой оснастки.
- Следы коррозии на нерабочих поверхностях (станина, корпуса).
- Износ краски — не влияет на точность.
- Небольшой износ кулачков патрона (до 0,1 мм биения) — регулируется перестановкой.
Тревожные признаки
- Люфт шпинделя более 0,05 мм — ремонт дорогой.
- Задиры на направляющих — шабрение или шлифовка обойдутся в копейку.
- Следы ремонта коробки скоростей (сварка, наплавка) — риск скорой поломки.
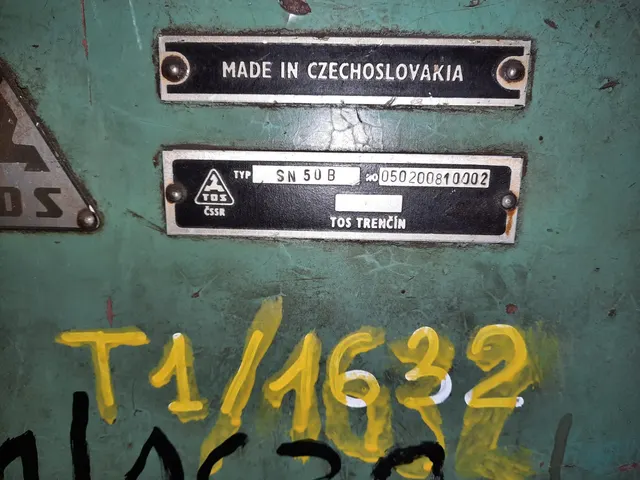
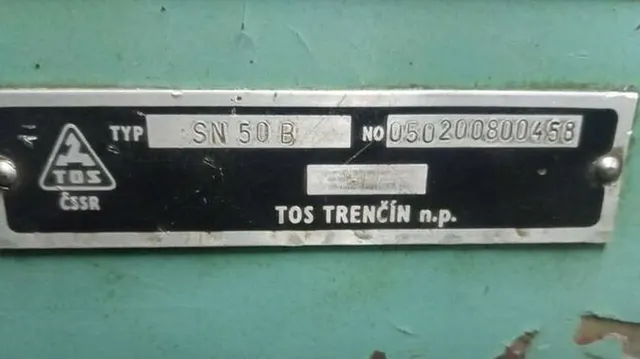
- Отсутствие таблички с моделью и заводским номером — возможно, станок собран из нескольких.
- Вырванная или перепаянная электрика — часто встречается после транспортировки, восстановление стоит 10–20 тыс. руб.
- Обломанные штурвалы и рукоятки — признак небрежной эксплуатации.
Короткий чек-лист осмотра
- Холодный станок: визуальный осмотр направляющих, шпинделя, ходового винта. Проверка люфтов.
- Запуск: прослушивание коробки скоростей на всех диапазонах, проверка работы подач.
- Прогрев (15–20 мин): контроль температуры подшипников, повторная проверка люфтов.
- Под нагрузкой: пробное точение с измерением точности, проверка задней бабки.
- Комплектность: патрон, люнеты, резцедержатель, паспорт.
- Документы: наличие паспорта, руководства, акта предыдущего ремонта (если был).
Если станок проходит все пункты — можно рассматривать к покупке. Если хотя бы по одному из критических узлов есть сомнения — лучше отказаться или торговаться с учётом стоимости ремонта.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге