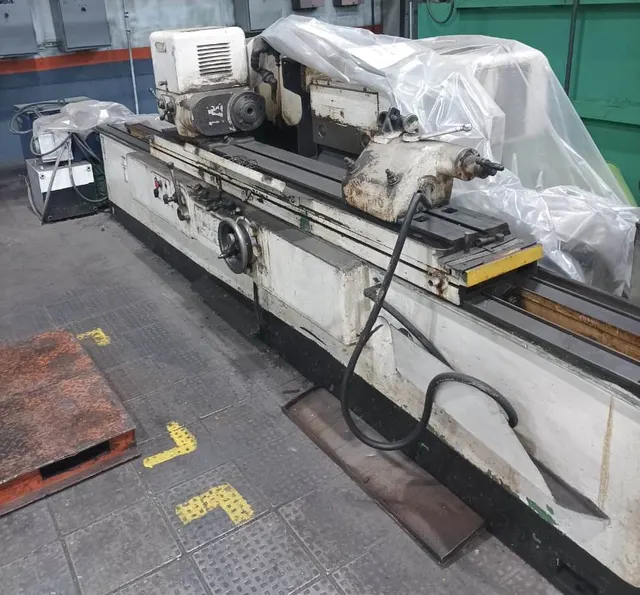
Как обслуживать SU-315: регламент по узлам
SU-315 · Шлифовальные · Редакция Промсделки · чтение 4 мин · обновлено 12.11.2026
Универсально-шлифовальный станок SU-315 производства ГДР — оборудование, которое до сих пор встречается на многих предприятиях. Несмотря на возраст (конкретный экземпляр 1972 года), при грамотном обслуживании станок способен сохранять точность. Однако в открытых источниках не опубликован подробный регламент обслуживания именно для этой модели. Ниже приведены общие рекомендации, основанные на типовой конструкции универсально-шлифовальных станков того периода. Точные данные по смазке, допускам и периодичности следует уточнять в паспорте конкретного станка.
Чтобы разобрать это на реальном примере, возьмём один из SU-315, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/universalno-shlifovalnyy-stanok-su-315/. Продавец указывает год выпуска 1972, состояние и комплектацию уточняет по запросу.
Шпиндельный узел
Шпиндель — самый ответственный узел. На SU-315, как правило, установлены прецизионные подшипники качения или гидростатические опоры. При осмотре проверяют:
- отсутствие люфта и нагрева при работе на рабочих оборотах;
- состояние смазки (масло не должно быть загрязнено абразивом);
- биение на посадочной поверхности под патрон или планшайбу (допуск обычно не более 0,005 мм).
Типичная причина износа — попадание абразивной пыли через неисправные уплотнения. Регламент замены смазки зависит от типа подшипников: для закрытых подшипников с консистентной смазкой интервал может составлять 2000–3000 часов работы, для гидростатических опор — контроль чистоты масла еженедельно.
| Вариант обслуживания | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Регулировка зазора подшипников | При появлении радиального люфта до 0,01 мм | При перетяжке — заклинивание, перегрев | Нагрев корпуса после 30 мин работы, биение |
| Замена подшипников | При износе более 0,02 мм, задирах, шуме | Нарушение посадки, потеря точности | Маркировка старых подшипников, состояние посадочных мест |
Направляющие станины и каретки
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: 3Е183А бесцентрошлифовальный станок полуавтомат. Дальше - фотографии этого экземпляра.
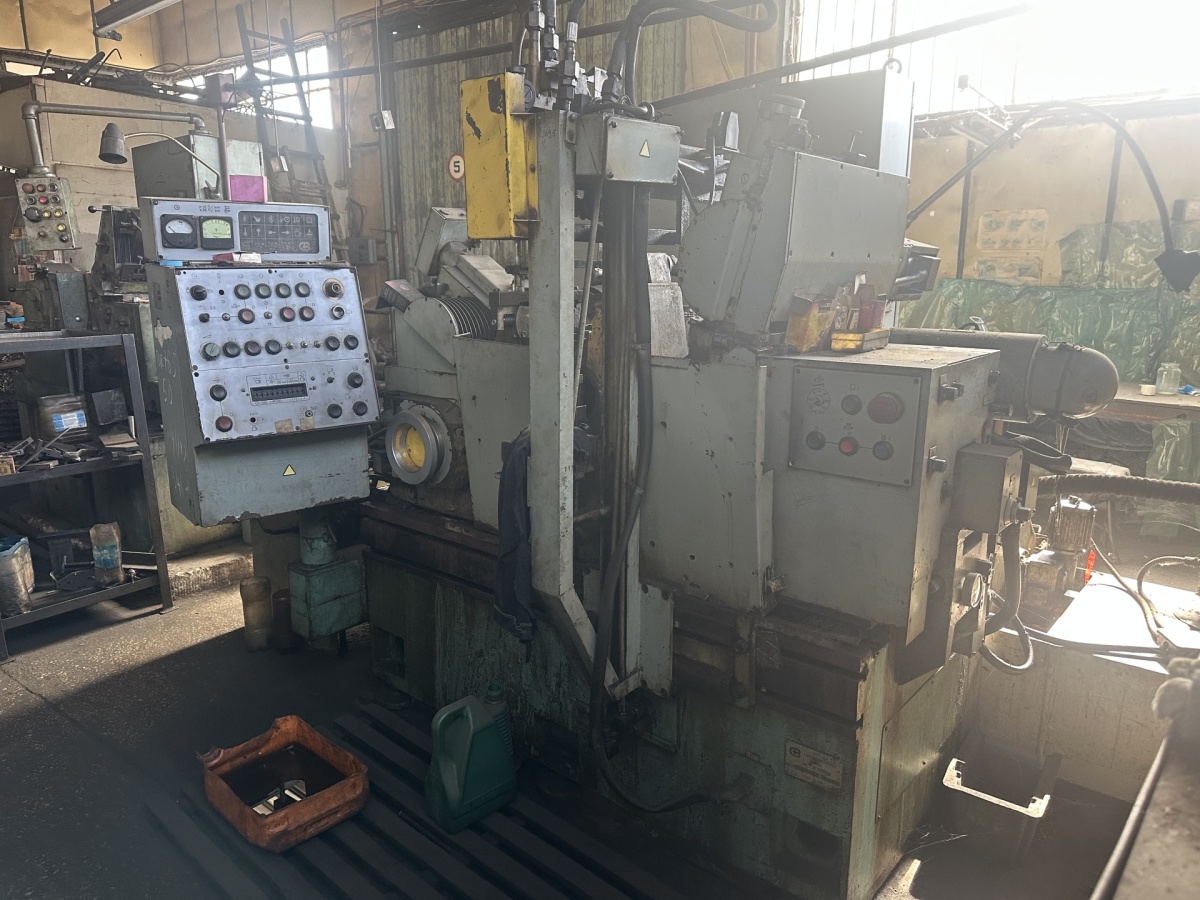
3Е183А бесцентрошлифовальный станок полуавтомат - фото 1 из 4 в карточке продавца
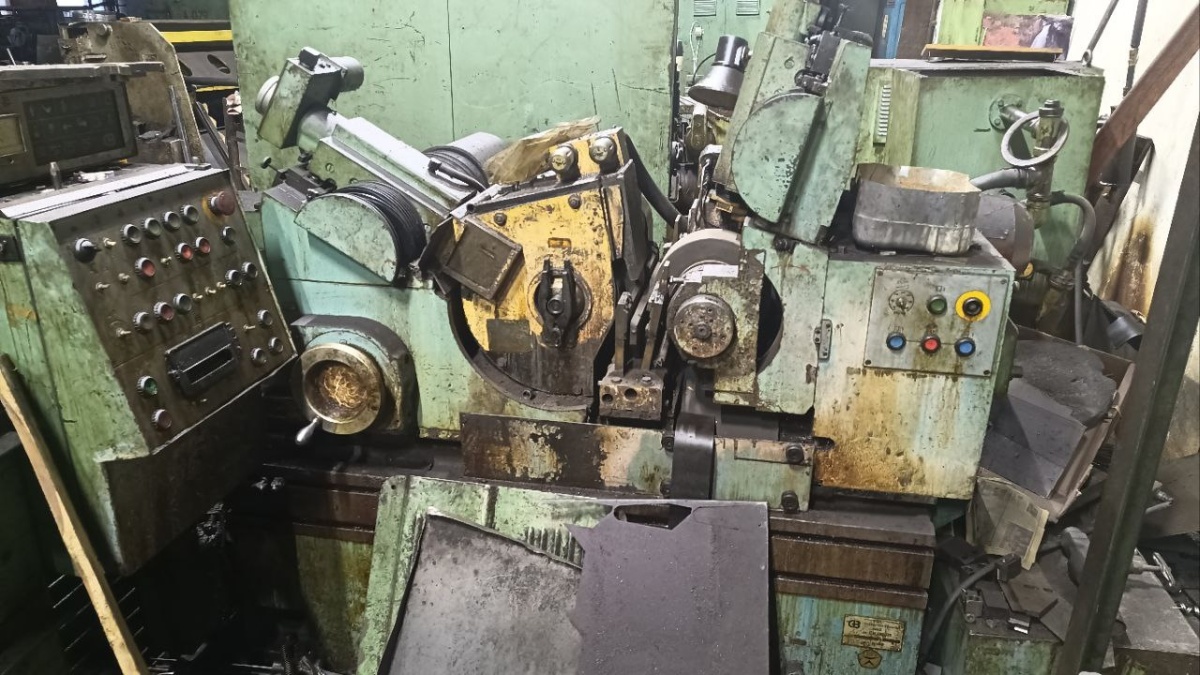
Фото 2 из 4 в карточке продавца
На SU-315 направляющие, скорее всего, закалённые и шлифованные, смазываются маслом. При осмотре смотрят на равномерность износа, отсутствие задиров и коррозии. Проверка точности выполняется индикатором: перемещение каретки не должно давать отклонений более 0,01 мм на 300 мм хода. Если станок долго стоял без консервации, на направляющих может появиться ржавчина — её удаляют только притиркой, не допуская съёма металла.
Смазка направляющих обычно автоматическая от плунжерного насоса. Важно следить за уровнем масла в бачке и чистотой фильтров. Замена масла — раз в 6–12 месяцев в зависимости от интенсивности работы.
Система смазки
На станке установлена централизованная система смазки (ручная или автоматическая). Типичные расходники:
- масло индустриальное И-20А или И-30А (по паспорту);
- фильтры сетчатые (промывка каждую смену);
- маслёнки для ручной смазки направляющих задней бабки и люнета.
Ошибка: использование густого масла зимой — насос может не прокачать, и узлы останутся без смазки. Рекомендуется применять масло с вязкостью по паспорту, с учётом температуры в цехе.
Ременная передача
Привод шпинделя осуществляется через клиновые ремни. Со временем ремни вытягиваются, проскальзывают, что снижает мощность и может вызвать вибрации. Проверяют натяжение (прогиб при нажатии 10–15 мм на ветвь), отсутствие трещин и расслоений. Замена ремней — по мере износа, но не реже одного раза в 2–3 года при регулярной эксплуатации.
При замене важно установить ремни одного комплекта (одинаковой длины) и отрегулировать соосность шкивов. Неправильное натяжение ведёт к ускоренному износу подшипников шпинделя.
Электрооборудование
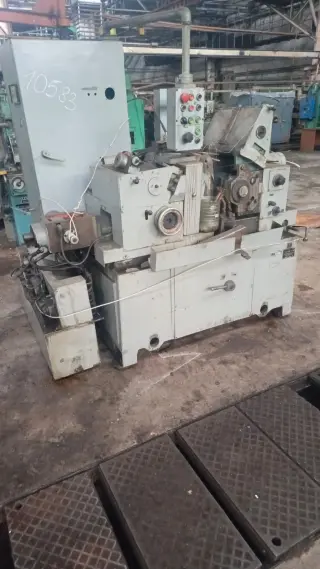
3Е183А бесцентрошлифовальный станок полуавтомат - фото 3 из 4 в карточке продавца
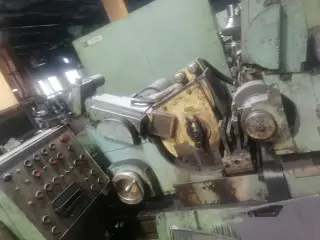
Фото 4 из 4 в карточке продавца
Станок 1972 года выпуска — проводка, контакторы и пускатели могут быть с высохшей изоляцией. Перед включением после длительного простоя измеряют сопротивление изоляции обмоток двигателей (не менее 0,5 МОм). Типичные неисправности: подгорание контактов магнитных пускателей, потеря ёмкости пусковых конденсаторов (если есть однофазное исполнение). Рекомендуется заменить все электролитические конденсаторы в цепях управления на новые.
Типичные ошибки обслуживания
- Игнорирование вибраций. Вибрация шпинделя быстро разрушает подшипники и ухудшает качество обработки. Причина часто в дисбалансе шлифовального круга или износе ремней.
- Несвоевременная замена СОЖ. Загрязнённая смазочно-охлаждающая жидкость забивает насос и форсунки, вызывает коррозию.
- Работа без прогрева. На гидростатических опорах масло должно прогреться до рабочей температуры, иначе возможен контакт металла.
- Пренебрежение проверкой точности. Даже после мелкого ремонта (замена ремня, регулировка) необходимо проверить биение шпинделя и параллельность перемещений.
Что делать, если паспорт утерян
Для SU-315 можно найти копии паспортов в интернете (например, на форумах станочников). В них указаны точные марки масел, типы подшипников, схемы смазки. Если паспорт отсутствует, рекомендуется обратиться к специалистам по ремонту станков ГДР — они знают типовые решения. Самостоятельная замена подшипников без знания класса точности и предварительного натяга может полностью испортить шпиндельный узел.
Вывод
Обслуживание SU-315 требует внимания к шпинделю, направляющим, системе смазки и электрооборудованию. Из-за возраста станка критично проверять состояние уплотнений и проводки. При отсутствии паспорта лучше привлечь сервисную службу. Регулярный контроль точности и своевременная замена расходников (масла, ремней, фильтров) позволяют продлить ресурс станка на десятилетия.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.