Обслуживание круглошлифовального станка SU-315-1500: узлы, расходники и регламент
SU-315-1500 · Шлифовальные · Редакция Промсделки · чтение 5 мин · обновлено 29.10.2026
Круглошлифовальный станок SU-315-1500 — оборудование, рассчитанное на длительную эксплуатацию при условии соблюдения регламента обслуживания. Документация на базовую модель SU-315, на которой основана модификация SU-315-1500, содержит перечень узлов и периодичность работ. Отдельного внимания требует узел внутреннего шлифования, которым может комплектоваться данная модификация. Ниже — сводка по ключевым точкам обслуживания, расходникам и типичным ошибкам, которые встречаются в практике эксплуатации станков этого класса.
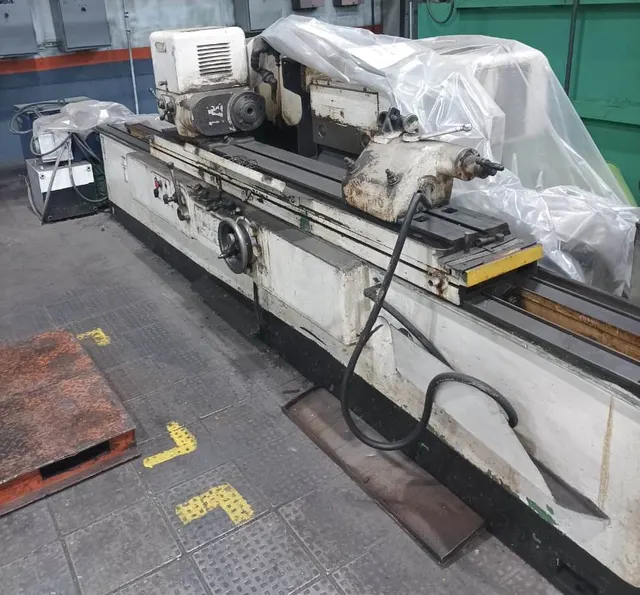
Чтобы разобрать это на реальном примере, возьмём один из SU-315-1500, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Круглошлифовальный станок SU-315-1500.
Основные узлы, требующие внимания
Шпиндельная группа (передняя и задняя бабки). Это самый нагруженный узел. Подшипники шпинделя работают в условиях абразивной пыли. Даже при наличии уплотнений пыль проникает внутрь. В паспорте станка SU-315 указаны типы подшипников и марка смазки. При осмотре конкретного экземпляра SU-315-1500 проверяют люфт и нагрев корпуса бабки после работы.
Шпиндель внутреннего шлифования. Для модификации SU-315-1500, которая может оснащаться узлом внутреннего шлифования, добавляется поворотный шпиндель для внутренних работ. Его привод (ременной или через муфту) требует отдельного контроля. Владельцы станков SU-315 отмечают, что износ ремня привода внутреннего шпинделя — одна из частых причин простоя при интенсивной работе. В паспорте SU-315 описана процедура замены ремня и регулировки натяжения.
Направляющие каретки (станина). От их состояния зависит прямолинейность хода каретки и, как следствие, геометрия обработанной детали. Для модификации SU-315-1500 с расстоянием между бабками 1500 мм износ направляющих критичен — любая «ступенька» на направляющих приводит к браку на длинных деталях. Восстановление направляющих (шабрение, шлифовка) — работа для квалифицированного сервиса.
Механизм продольной подачи. Ходовой винт или рейка с гайкой. Люфт в этом узле приводит к неравномерной подаче и «ступенькам» на детали. Регулировка зазоров и смазка — рутинная операция, которую выполняет оператор. В руководстве SU-315 описана процедура выборки люфта.
Система подачи СОЖ. Насос, форсунки, фильтры. Засорение форсунок и замена фильтров — типичная еженедельная операция. Работа без СОЖ или с грязной жидкостью ускоряет износ шлифовального круга и перегрев детали.
Расходники и материалы
Шлифовальные круги. Для SU-315-1500 используются круги диаметром до 315 мм. Посадочное отверстие и ширина круга должны соответствовать паспортным данным станка. Использование кругов с дисбалансом — прямая дорога к разрушению подшипников шпинделя.
Смазка. Для направляющих чаще всего применяют графитную смазку или специальные консистентные составы. Для подшипников шпинделя — литиевую или специальную высокотемпературную смазку, указанную в руководстве SU-315. Смешивание разных типов смазки недопустимо.
СОЖ. Обычно применяют эмульсолы или синтетические масла, разводимые водой. Концентрация — по рекомендации производителя СОЖ. Слабая концентрация — коррозия, сильная — пенообразование и перегрев.
Регламент обслуживания
Ежесменно: очистка станка от стружки и шлама, смазка направляющих каретки, проверка уровня СОЖ в баке, осмотр целостности защитного кожуха.
Еженедельно: проверка состояния щёток электродвигателя (если двигатель коллекторного типа), проверка люфта в шпинделе и каретке, замена фильтров СОЖ, проверка натяжения ремней (особенно привода внутреннего шлифования).
Ежемесячно: замена смазки в редукторе (если предусмотрено), проверка состояния подшипников ходового винта, ревизия электрооборудования (пускатели, концевые выключатели).
Ежегодно или по наработке (2000–3000 часов): капитальная ревизия шпиндельной группы с заменой подшипников, проверка геометрии станины, замена изношенных шестерён редуктора.
Что делают сами, а что зовут сервис
Своими силами: замена шлифовальных кругов, смазка направляющих, замена СОЖ, регулировка упоров и концевых выключателей, замена щёток электродвигателя, замена ремня привода внутреннего шлифования.
Сервисная бригада: замена подшипников шпинделя (требует съёмников, индикатора и опыта), ремонт или замена ходового винта, рихтовка станины, ремонт электроники (частотные преобразователи, платы управления).
Попытка заменить подшипники шпинделя без соответствующей оснастки и навыков часто приводит к перекосу и выходу станка из строя. Владельцы станков SU-315 отмечают, что экономия на вызове сервиса при ремонте шпиндельной группы оборачивается простоем в несколько недель.
Типичные ошибки обслуживания
- Экономия на смазке. Использование дешёвых смазок или работа «на сухую» приводит к ускоренному износу направляющих. Восстановление направляющих — дорогостоящая операция, часто нецелесообразная для станка данного возраста.
- Игнорирование вибрации. Вибрация при работе — признак дисбаланса круга или износа подшипников. Для SU-315-1500 вибрация особенно опасна для узла внутреннего шлифования — она быстро разрушает подшипники дополнительного шпинделя.
- Работа без защитных кожухов. Кроме очевидной опасности для оператора, это приводит к попаданию абразива на направляющие и в механизм подачи.
- Несвоевременная замена СОЖ. Закисшая или загрязнённая СОЖ вызывает коррозию станины и засорение насоса.
- Неправильная установка шлифовального круга. Неправильная затяжка гайки фланца или отсутствие балансировки круга — частая причина поломки шпинделя, особенно при работе на внутреннем шлифовании.
Сравнение узлов SU-315-1500 по критичности обслуживания
| Узел | Периодичность контроля | Признаки износа | Типичная неисправность при отсутствии обслуживания |
|---|---|---|---|
| Подшипники шпинделя | Ежемесячно | Нагрев, шум, люфт | Разрушение подшипника, заклинивание |
| Шпиндель внутреннего шлифования | Еженедельно | Люфт, износ ремня | Поломка привода, невозможность внутренней обработки |
| Направляющие каретки | Ежесменно | Задиры, износ, люфт каретки | Потеря точности, «ступенька» при шлифовании |
| Ходовой винт / рейка | Еженедельно | Износ резьбы, люфт гайки | Провалы подачи, брак на детали |
| Электродвигатель | Ежеквартально | Искрение щёток, нагрев | Выход из строя обмотки |
При осмотре конкретного станка SU-315-1500 обращают внимание на состояние направляющих, люфт шпинделя и комплектность системы СОЖ, а также на наличие и состояние узла внутреннего шлифования. Фотографии экземпляра, о котором идёт речь, доступны по ссылке в начале статьи.
Регламент, приведённый в паспорте станка SU-315, является основным документом для планирования обслуживания модификации SU-315-1500. Отклонение от него оправдано только при изменении условий эксплуатации (например, работа на сухую без СОЖ требует более частой замены подшипников).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.