Обслуживание SN402: узлы, расходники и регламент
SN402 · Токарные · Редакция Промсделки · чтение 8 мин · обновлено 12.11.2026
Токарно-винторезный станок SN402 — модель чешского производства с диаметром обработки 430 мм и расстоянием между центрами 1000 мм. Станок известен проходным отверстием шпинделя 105 мм, что делает его удобным для обработки труб. Однако, как и любая техника возрастом 30–50 лет, SN402 требует вдумчивого обслуживания. Владельцы на форумах делятся опытом: станок может работать по 12 часов в сутки после капремонта и держать точность, но без регулярного ухода быстро превращается в источник проблем. Разберём, на какие узлы обратить внимание, какие расходники использовать и как не допустить типичных ошибок.
Узлы, требующие особого внимания
По отзывам владельцев, у SN402 есть три «слабых места»: коробки передач, электромуфты и подшипник шпинделя. Остальные узлы — суппорт, задняя бабка, фартук — при своевременной смазке работают стабильно.
Коробки передач и течь масла
Самая частая жалоба — коробки «текут маслом со всех щелей». Проблема характерна для многих станков этой серии: уплотнения со временем дубеют, сальники изнашиваются, а корпуса коробок негерметичны. Владельцы отмечают, что приходится постоянно доливать масло, и это не просто неудобство — при недостатке смазки ускоряется износ шестерён и подшипников.
Что делают на практике: заменяют штатное масло на более густое — трансмиссионное ТАП-17. Оно лучше держится в узлах и медленнее вытекает через неплотности. Однако это компромисс: густое масло увеличивает сопротивление вращению и может быть причиной повышенного нагрева коробок при длительной работе на высоких оборотах. Если станок используется нечасто или на малых скоростях, ТАП-17 — разумный выбор. При интенсивной работе лучше вернуться к рекомендованной вязкости, но предварительно заменить все уплотнения.
Электромуфты — главная головная боль
Электромагнитные муфты управления подачами — конструктивно слабое место SN402. Они расположены в неудобном месте и не защищены от попадания СОЖ и стружки. Владельцы сообщают, что муфты выходят из строя регулярно, а ремонт сложен из-за труднодоступности.
Типичная последовательность отказа: сначала муфта начинает «буксовать» — станок не включает нужную подачу или делает это с задержкой. Затем происходит короткое замыкание обмотки, и муфта перестаёт работать совсем. Причина почти всегда одна — попадание электролита (СОЖ) внутрь корпуса муфты.
Решение, которое предлагают владельцы: изготовить дополнительный кожух из листового металла или пластика, который перекрывает доступ СОЖ и стружки к муфтам. Это не заводское решение, но оно радикально продлевает жизнь узла. Если муфта уже вышла из строя, её можно заменить на аналогичную — подходят муфты от станков 1К62 и других моделей с близкими параметрами, но требуется подгонка посадочных мест.
Подшипник шпинделя
Оригинальный подшипник шпинделя SN402 — дорогой узел. По данным владельцев, его цена может достигать 1500 евро. При износе подшипника теряется точность обработки: появляется биение в патроне, ухудшается чистота поверхности, возрастает вибрация.
Варианты решения: замена на китайский аналог — дешевле, но, как отмечают владельцы, точность обработки падает. Если станок используется для черновых работ или обработки труб, это может быть приемлемо. Для чистовых операций лучше искать оригинальный подшипник или качественный европейский аналог (SKF, FAG). При замене обязательно проверяют регулировку зазора — от этого зависит ресурс нового подшипника.
Расходники и материалы для обслуживания
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Токарный Винторезный станок, 16К40Ф101 РМЦ 3000 мм, 1988 г.в. Дальше - фотографии этого экземпляра.
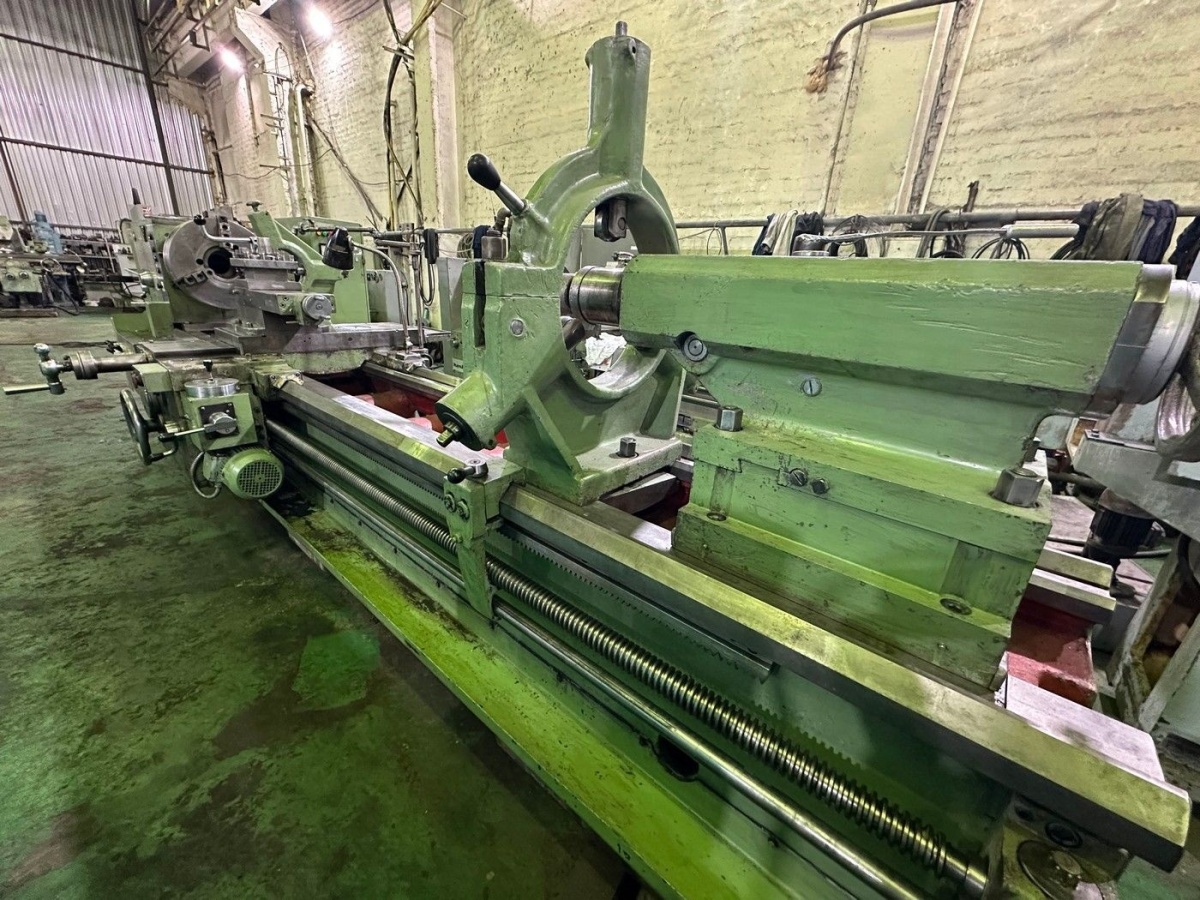
Токарный Винторезный станок, 16К40Ф101 РМЦ 3000 мм, 1988 г.в - фото 1 из 4 в карточке продавца
Фото 2 из 4 в карточке продавца
На основе опыта владельцев можно составить список того, что нужно иметь под рукой для регулярного обслуживания SN402:
- Масло для коробок скоростей и подач — трансмиссионное ТАП-17 (или аналог по вязкости SAE 90). Для тех, кто хочет снизить течь, это основной вариант. При замене уплотнений можно вернуться к индустриальному маслу И-40 или И-50.
- Масло для направляющих — вязкое, типа «Вапор» или аналог для направляющих скольжения. Обычно используют И-50 или специальное масло для направляющих (way oil).
- Смазка для пиноли задней бабки и резьб ходового винта — консистентная смазка типа Литол-24 или ЦИАТИМ-201.
- СОЖ — эмульсол или полусинтетическая жидкость. Важно следить, чтобы СОЖ не попадала на электромуфты — это главная причина их отказов.
- Уплотнения и сальники — стандартные резиновые манжеты, размеры нужно снимать по факту при разборке. Готового набора запчастей на SN402 в свободной продаже нет, подбирают по месту.
Регламент обслуживания: что и как часто делают
Чёткого заводского регламента для SN402 в открытых источниках нет, но владельцы выработали практические интервалы:
- Ежесменно — проверка уровня масла в коробках скоростей и подач. Если уровень упал — долить. Очистка зоны электромуфт от стружки и СОЖ. Смазка направляющих суппорта и задней бабки.
- Еженедельно — проверка состояния ремней привода, натяжение. Осмотр электромуфт на предмет подтеканий и загрязнений. Смазка резьб ходового винта и вала.
- Ежемесячно — замена масла в коробках, если станок работает интенсивно (более 8 часов в день). При умеренной работе — замена раз в 3–6 месяцев. Промывка масляных фильтров (если есть).
- Раз в год — полная ревизия: замена всех уплотнений, проверка подшипников шпинделя, регулировка зазоров в суппорте и задней бабке. Замена масла в коробках независимо от режима работы.
Важно: паспорт станка переведён с ошибками. Владельцы предупреждают, что указанные в нём режимы резания резьб могут быть некорректны — на оборотах выше 200 мин⁻¹ шаг резьбы сбивается. Это не дефект станка, а ошибка перевода. Ориентироваться лучше на практические данные: для резьбонарезания использовать малые обороты (до 200 мин⁻¹) и проверять шаг по эталону.
Что делают сами, а что доверяют сервису
Большинство владельцев SN402 — частные мастера или небольшие мастерские, поэтому многие работы выполняют самостоятельно:
- Самостоятельно — замена масла, смазка направляющих, регулировка зазоров в суппорте, замена ремней, изготовление кожуха для электромуфт, замена сальников коробок.
- С привлечением сервиса — замена подшипника шпинделя (требует специального инструмента и навыков регулировки), ремонт электромуфт (если нет опыта работы с электроникой), ремонт коробки скоростей при износе шестерён (нужна дефектовка и подбор запчастей).
Владельцы отмечают, что запчасти на SN402 — редкие гости на рынке. Оригинальные детали (шестерни, валы, муфты) найти сложно. Часто используют детали от станков 1К62 или SN 401 с доработкой. Это нормальная практика, но требует слесарной квалификации.
Типичные ошибки обслуживания, ведущие к поломкам
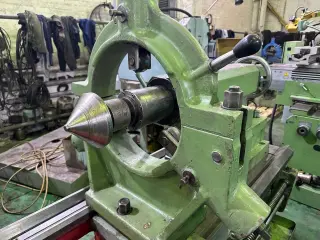
Токарный Винторезный станок, 16К40Ф101 РМЦ 3000 мм, 1988 г.в - фото 3 из 4 в карточке продавца
Фото 4 из 4 в карточке продавца
На основе отзывов можно выделить несколько ошибок, которые чаще всего приводят к дорогому ремонту:
- Игнорирование течи масла — многие просто доливают масло, не заменяя уплотнения. Со временем уровень падает критически, и коробка работает «на сухую», что ведёт к износу шестерён и подшипников.
- Отсутствие защиты электромуфт — самая распространённая причина отказа муфт. Если не сделать кожух, муфты выходят из строя раз в 1–2 года.
- Использование неподходящего масла — слишком жидкое масло (например, веретёнка) быстро вытекает, слишком густое (ТАП-17) при низких температурах затрудняет включение передач. Нужно подбирать по сезону и состоянию уплотнений.
- Работа на высоких оборотах при нарезании резьбы — из-за ошибки в паспорте владельцы пытаются резать резьбу на 400–600 об/мин, что приводит к сбою шага и браку деталей. Реальная рекомендация — не более 200 об/мин.
- Пренебрежение регулировкой подшипника шпинделя — при появлении биения некоторые продолжают работать, надеясь «само пройдёт». Это ускоряет износ подшипника и может привести к повреждению посадочных мест в шпиндельной бабке.
Сравнение подходов к обслуживанию: таблица решений
| Ситуация / Узел | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Течь масла из коробок — залить ТАП-17 | Станок работает нечасто, на малых оборотах, уплотнения изношены | Повышенный нагрев коробок на высоких оборотах, затруднённое включение передач зимой | Уровень масла еженедельно, температура коробок после 2 часов работы |
| Течь масла — замена всех уплотнений | Станок работает интенсивно, требуется точность, есть время на разборку | Высокая трудоёмкость, сложность подбора сальников | Состояние посадочных мест, размеры манжет |
| Электромуфты выходят из строя — установка кожуха | Любой режим работы, профилактика | Нет, если кожух не мешает доступу для обслуживания | Зазоры, чтобы кожух не тёр о вращающиеся части |
| Электромуфта не работает — замена на аналог от 1К62 | Оригинальной муфты нет в продаже, есть доступ к токарным работам для подгонки | Несовпадение посадочных размеров, необходимость доработки | Диаметр вала, количество шлицов, напряжение обмотки |
| Подшипник шпинделя изношен — установка китайского аналога | Черновые работы, обработка труб, низкие требования к точности | Потеря точности, повышенная вибрация | Биение в патроне после установки, нагрев подшипника |
| Подшипник шпинделя изношен — установка оригинального или SKF/FAG | Чистовые работы, высокая точность, серийное производство | Высокая стоимость (до 1500 евро), сложность регулировки | Маркировка старого подшипника, зазор после установки |
Практический пример: что смотрят при покупке б/у SN402
Чтобы разобрать это на реальном примере, возьмём один из SN402, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarno-vintoreznyy-stanok-sn402/. Станок б/у, в рабочем состоянии, диаметр/РМЦ — 430×1000 мм. При осмотре такого экземпляра в первую очередь проверяют:
- Наличие и состояние кожуха электромуфт — если его нет, это повод для торга, так как муфты могут быть уже изношены.
- Следы течи масла из коробок — если коробки «мокрые», потребуется замена уплотнений.
- Биение в патроне — устанавливают индикатор и проверяют радиальное биение. Допустимое — не более 0,02–0,03 мм на конце оправки. Если больше — подшипник шпинделя изношен.
- Работу всех подач — включают каждую подачу, слушают, нет ли посторонних шумов, проверяют, не буксуют ли муфты.
- Комплектность — наличие паспорта, ключей, люнета, патрона. Паспорт, даже с ошибками, полезен для понимания конструкции.
Владельцы отмечают, что SN402 — хороший станок для мастерской, если не гнаться за серийностью. Он позволяет делать разные детали несерийно, удобен для обработки труб. Но без внимания к обслуживанию быстро превращается в источник проблем. Регулярная замена масла, защита электромуфт и своевременная замена уплотнений — три столпа, на которых держится долгая жизнь этого станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.