Как проверить шпиндель на холодную и не пропустить скрытый дефект
Горячий коммерческий интент · Обрабатывающие центры · Редакция Промсделки · чтение 6 мин · обновлено 12.11.2026
Станок приехал на осмотр. Хозяин запускает, прогревает минут двадцать, потом даёт обороты — шпиндель гудит ровно, биения нет. Вы уже готовы договориться о цене. Но если не проверить его холодным — через месяц на первой же детали услышите металлический стук на малых оборотах. Это скрытый дефект, который прогретый шпиндель маскирует. Рассказываю, что слушать и как не попасть на замену шпиндельного узла.
Почему прогретый шпиндель — ловушка для покупателя
Подшипники шпинделя работают в зазоре. На холодном масле зазор выбирается не сразу: густая смазка не заполняет микронеровности, и шарики или ролики начинают «разговаривать». Как только масло разогревается, зазор стабилизируется, звук исчезает. Если не проверить на холодную — вы купите станок с уже начавшимся износом дорожек качения.
Почему это опасно: дефект подшипника не лечится регулировкой. В лучшем случае — замена комплекта, в худшем — восстановление посадочных мест в корпусе шпинделя. Стоимость такого ремонта сопоставима с покупкой бюджетного станка, а по срокам — простой на две-три недели. Поэтому на первичном осмотре я всегда прошу показать запуск на холодную, до прогрева.
Что слушает технолог: три характерных звука на холодную
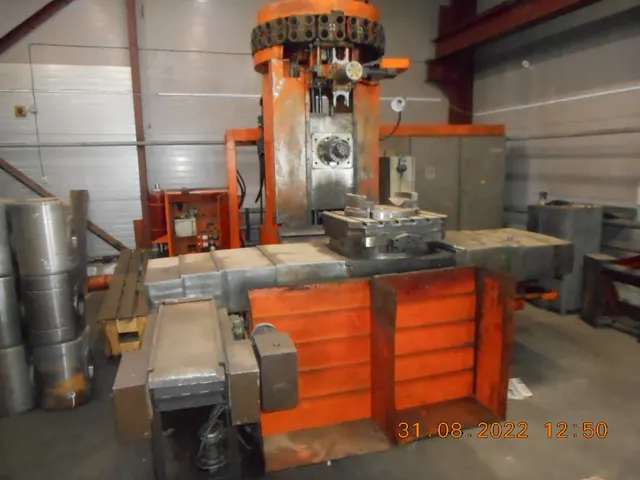
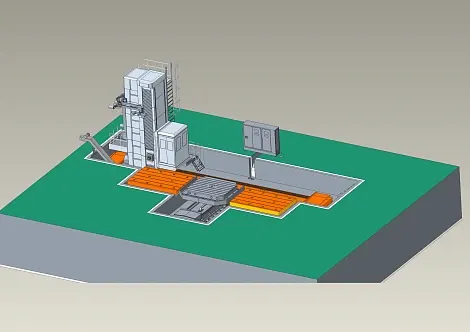
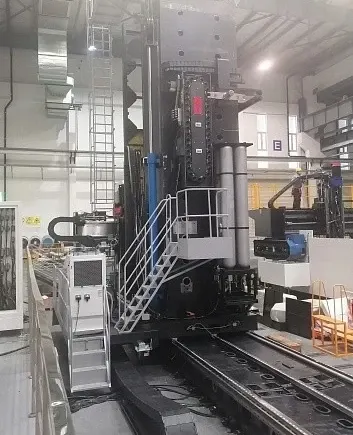
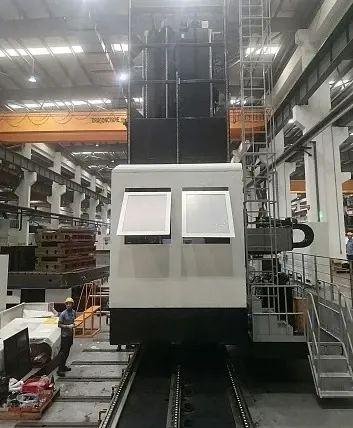
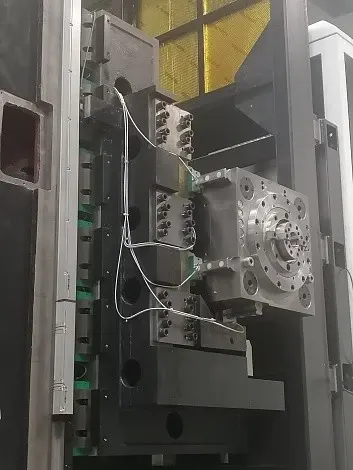
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: 4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D. Дальше - фотографии этого экземпляра.
4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D - фото 1 из 4 в карточке продавца
Фото 2 из 4 в карточке продавца
Есть три типа звуков, которые указывают на разные проблемы. Первый — металлический цокот при медленном вращении шпинделя вручную. Если вал провернуть от руки и слышен дробный стук — износ подшипников уже вышел за допустимые пределы.
Второй — визг при разгоне на холодную. Если на оборотах от 1000 до 3000 мин⁻¹ появляется высокочастотный звук, похожий на скрежет, — это верный признак недостатка смазки или загрязнения дорожек качения. После прогрева он обычно исчезает, но через несколько месяцев появится уже на горячую.
Третий — низкочастотный гул с модуляцией. Если звук не ровный, а пульсирует — это бой подшипника из-за овализации колец. Такой дефект даёт вибрацию на обработке, проявляется на чистовых проходах. На холодной он слышен особенно чётко, потому что масло ещё не демпфирует колебания.
Для проверки я всегда беру с собой металлический стержень (например, длинную отвёртку): прикладываю один конец к корпусу шпинделя, а другой — к уху. Так слышно лучше, особенно на низких оборотах. Если на ухе есть наушники-вкладыши — вообще идеально: отсекаются посторонние шумы цеха.
Как отличить износ подшипника от проблемы системы смазки
Не каждый звук на холодную — приговор. Иногда проблема не в механике, а в том, что смазка не подаётся или забиты каналы. На станках с централизованной смазкой часто забиваются распределители — тогда шпиндель гудит неравномерно. Отличие: такой гул появляется строго на определённых оборотах и исчезает, если вручную прокачать смазку шприцем. Если после ручной дозаправки звук стал ровным — достаточно почистить систему смазки.
Если звук не меняется — разбирать шпиндель. Продавец может ссылаться на густое масло и обещать замену. Это допустимо, но требуйте показать замену и повторный запуск на холодную. Если после этого звук остался — дело в подшипниках, а не в смазке. Замена масла не ударит по карману, но если дефект уже есть — вы просто замаскируете его на месяц-другой. Попросите показать акт замера вибрации на холодном шпинделе. Если акта нет — настаивайте на своём замере портативным виброметром.
Допустимые значения виброскорости: что взять за ориентир
Конкретных универсальных чисел для шпинделей б/у не существует. Допустимые значения виброскорости зависят от типа подшипников, частоты вращения, класса точности станка и даже от жёсткости станины. Ориентируйтесь на нормативную базу: для промышленного оборудования действует ГОСТ ИСО 10816-1, который устанавливает классы вибрации для разных групп машин. Для обрабатывающих центров с ЧПУ обычно применяют требования, аналогичные классам для металлорежущих станков.
Главный практический критерий — не абсолютные цифры, а динамика. Замерьте виброскорость на холодном шпинделе и после прогрева. Если разница больше, чем паспортные допуски станка (их можно запросить у производителя), — это повод углубить диагностику. Также сравнивайте со значениями на аналогичном оборудовании того же класса, если есть доступ. Если у продавца есть журнал плановых замеров — изучите, как менялись показания со временем.
Сценарий проверки: пошагово
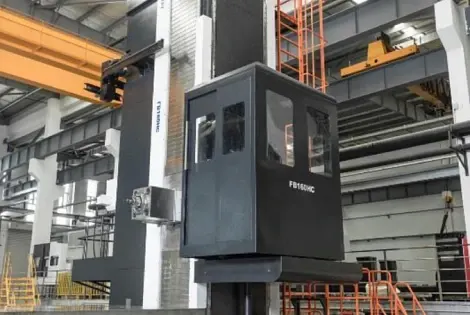
4-осевой обрабатывающий центр с подвижной колонной PRATIC PDE4D - фото 3 из 4 в карточке продавца
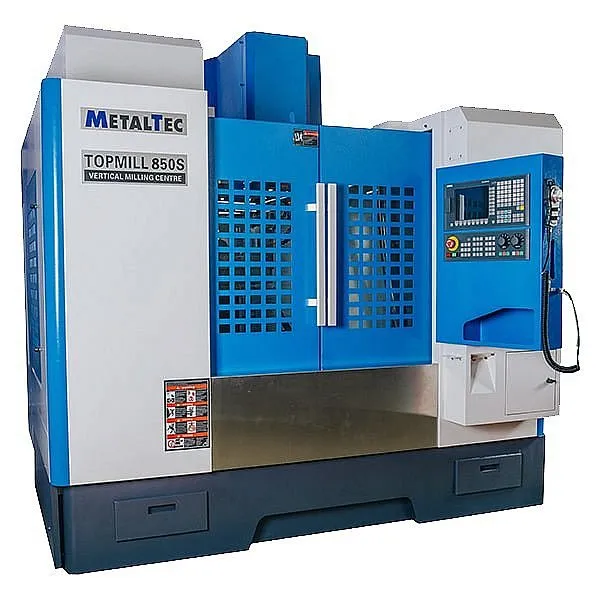
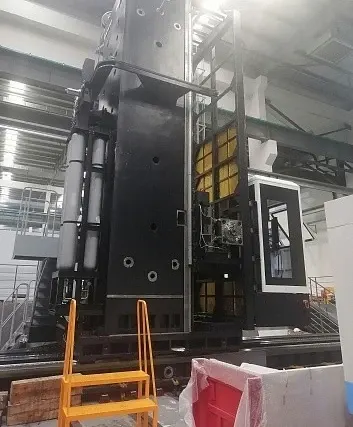
Фото 4 из 4 в карточке продавца
Допустим, вы приехали смотреть 4-осевой обрабатывающий центр с подвижной колонной. Такие модели часто продают с пробегом, и цена может быть высокой — проверка шпинделя обязательный этап, который может сэкономить миллионы. Ниже — порядок действий, который я использую на любом осмотре.
Шаг первый. Попросите не включать станок до вашего прихода. Вы должны подойти к холодному станку. Покрутите шпиндель вручную за патрон (только если нет гидравлики, которая блокирует вращение). Прислушайтесь: есть ли цокот? Если да — фиксируйте на видео и переходите к следующему пункту.
Шаг второй. Запустите шпиндель на минимальных оборотах (обычно 500–1000 мин⁻¹) и держите 2–3 минуты, не прогревая. Запишите звук на телефон. Медленно поднимайте обороты до 3000, обращая внимание на любой посторонний звук.
Шаг третий. Сделайте короткую запись звука на холостом ходу на холодную и на прогретый шпиндель. Сравните. Если звук меняется — это не просто «особенность конструкции». Это повод требовать дополнительную диагностику или снижать цену на стоимость ремонта шпинделя.
Для станков с вращением оси B и возможностью многоугольной обработки критична точность шпиндельного узла. Даже небольшой износ проявится при фрезеровании алюминия или стали. Если на холодной слышен металлический звук — готовьтесь торговаться или пройти мимо.
Скрытые расходы, если дефект пропущен
Замена подшипников шпинделя с разбором — это не только стоимость комплекта. Это работы по демонтажу, дефектовке вала, притирке посадочных мест, балансировке. Если корпус шпинделя получил задиры — его придётся растачивать и делать гильзу. Замена шпинделя в сборе на аналогичный б/у может стоить половину цены станка.
Кроме прямого ремонта есть простой. Две недели без станка — это срыв сроков по контрактам. Если вы взяли станок под конкретную деталь, то стоимость часа простоя вы считали в техпроцессе. Умножьте на 200–300 часов — получится ощутимая цифра.
Покупая станок такого уровня, вы не экономите на диагностике. Лучше заплатить за выезд специалиста с виброметром, чем потом судиться с продавцом.
Что делать после прослушивания
Если шпиндель на холодную звучит ровно — это хороший знак, но не гарантия. Дополнительно попросите показать историю замены подшипников, акты ремонтов, данные по наработке. Для обрабатывающих центров с ЧПУ нормальная практика — ведение журнала шпинделя. Если продавец ничего не может показать, воспринимайте это как риск, но не как приговор: возможно, журнал не вёл прежний собственник.
Запросите видео работы станка на холодную на разных оборотах. Если продавец отказывается — спросите причину. Иногда отказ связан с тем, что станок стоит в цеху с графиком работы, и запуск возможен только в определённые часы. Предложите приехать в удобное для продавца время. Если отказ повторяется без объяснений — это повод быть внимательнее.
Также задайте продавцу прямые вопросы: когда последний раз меняли подшипники, какие были замеры вибрации, есть ли акт последней диагностики. Технический перфекционист всегда проверяет документацию.
Подборку актуальных предложений обрабатывающих центров б/у можно посмотреть в каталоге. Станок с ровным звуком шпинделя стоит рассматривать в первую очередь — подобные экземпляры уходят быстро.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Пятиосевые станки
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.