Обслуживание круглошлифовального станка M1432B: узлы, расходники и регламент
Шанхайский станкостроительный завод №1 (Shanghai Machine Tool Works) M1432B · Шлифовальные · Редакция Промсделки · чтение 6 мин · обновлено 24.09.2026
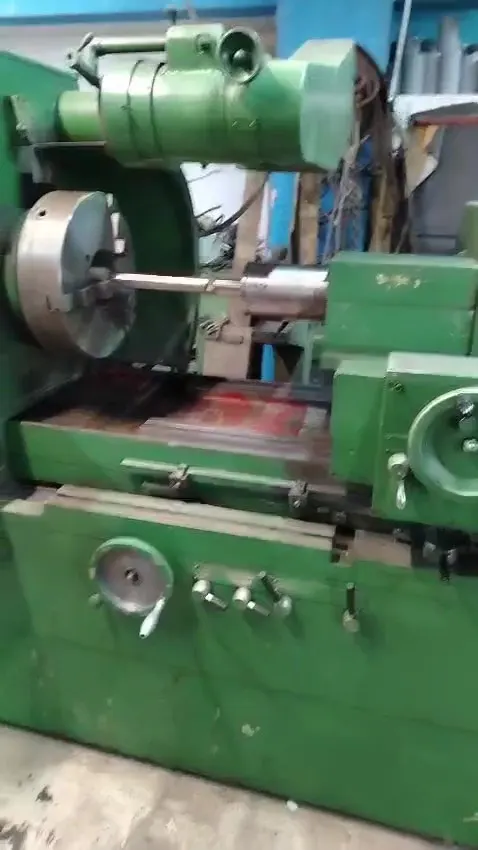
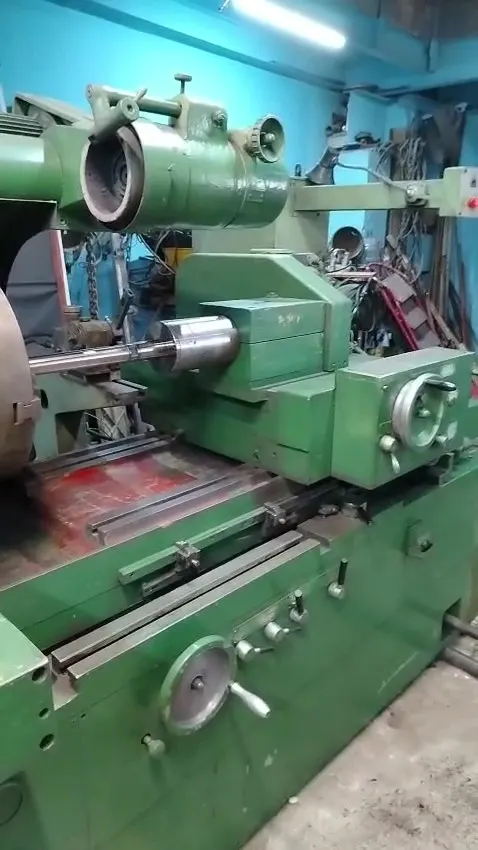
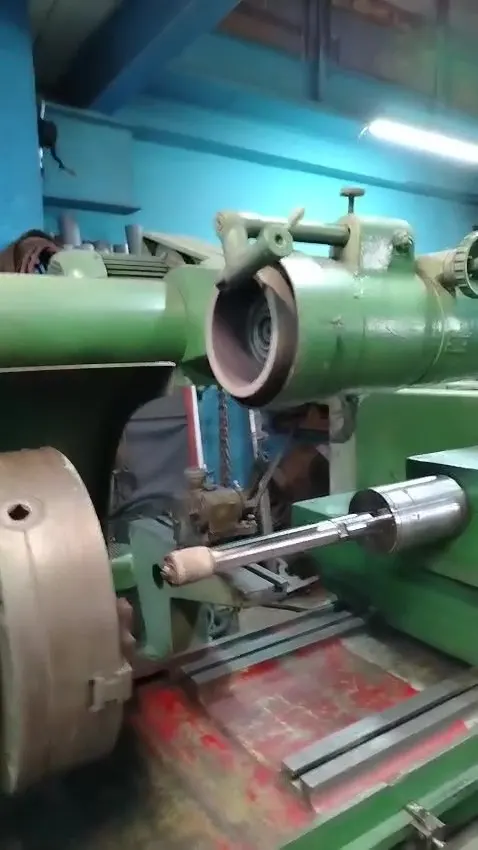
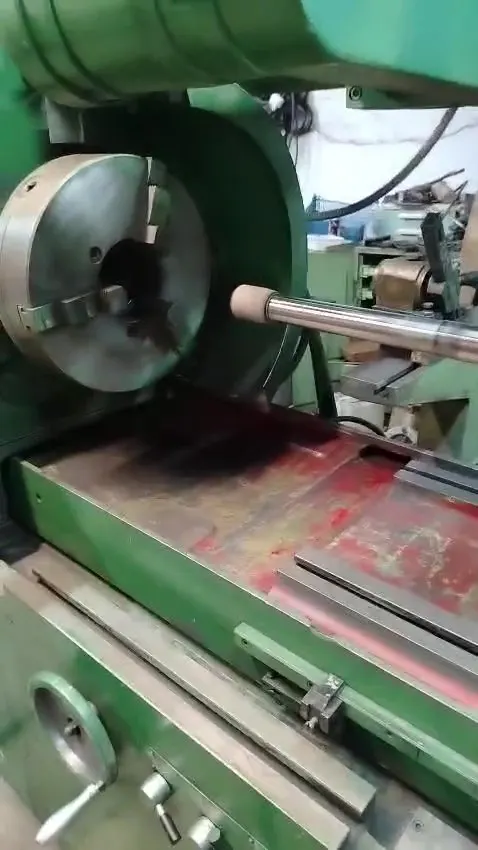
Шанхайский станкостроительный завод №1 (Shanghai Machine Tool Works) выпускает станок M1432B — универсальный круглошлифовальный станок для наружного и внутреннего шлифования цилиндрических, конических и торцевых поверхностей. Он применяется в приборостроении, автомобилестроении, подшипниковой и станкостроительной промышленности. Как и любое прецизионное оборудование, M1432B требует системного обслуживания. Ошибки в выборе расходников или пропуск регламентных работ быстро сказываются на точности и качестве обработки.
Основные узлы, требующие внимания
Шлифовальный круг и шпиндельный узел
Главный расходный элемент — абразивный круг. На M1432B устанавливаются круги для наружного и внутреннего шлифования. Ключевые параметры: зернистость, твёрдость, тип связки. Неправильный подбор абразива — частая причина дефектов. Как отмечается в отраслевых публикациях, при несоответствии зернистости обрабатываемому материалу возникают продольные и поперечные полосы, засаливание круга, перегрев заготовки. Для M1432B типична работа с твёрдыми стальными деталями (подшипниковые, инструментальные стали), поэтому рекомендованы круги на керамической связке средней твёрдости (например, 25A, 24A) зернистостью 60–80.
Шпиндельный узел станка — высокоточный. Его состояние проверяют по биению на посадочных поверхностях под круг и патрон. Допуск биения по паспорту — не более 0,005 мм. При появлении вибрации на заготовке или характерного гула необходима замена подшипников шпинделя. Эта операция требует квалификации: разбирать узел, проверять натяг, выверять соосность. Обычно её доверяют сервисной службе.
Направляющие и механизмы подач
На станках серии M1432B применяются комбинированные направляющие (сталь-чугун с антифрикционным покрытием) и гидростатические направляющие стола. Износ приводит к потере плавности хода, появлению «ступеньки» при реверсе, ухудшению шероховатости. Ежемесячно проверяют состояние направляющих по индикатору: отклонение от прямолинейности не должно превышать 0,01–0,02 мм на 1000 мм. Смазка направляющих — маслами марок И-20А, И-30А с добавлением противоизносных присадок. В заводской документации указана периодичность смазки: каждые 8 часов работы (при двухсменном режиме — ежедневно).
Механизмы ручных и автоматических подач (поперечная, продольная, врезная) требуют регулировки зазоров в винтовых парах и направляющих качения. Износ ходового винта — одна из типичных причин неточности размеров. Проверяют люфт раз в квартал; при появлении более 0,03 мм на длине 100 мм необходима регулировка или замена.
Система охлаждения и фильтрации СОЖ
Станок M1432B оснащён насосом для подачи смазочно-охлаждающей жидкости (СОЖ) в зону шлифования. Загрязнённая СОЖ — источник царапин на заготовке и преждевременного износа круга. В отдельных отзывах владельцев станков данного класса упоминается, что пренебрежение заменой жидкости и очисткой бака приводит к появлению рисок на шлифованной поверхности. Рекомендуется сливать и заправлять свежую СОЖ не реже одного раза в 2–3 месяца, а также регулярно очищать магнитные сепараторы и бумажные фильтры (если установлены).
Расходники и материалы для обслуживания
Перечень типовых расходников для M1432B:
- Абразивные круги — несколько типоразмеров под разные операции: для наружного шлифования (например, 500×50×203 мм) и внутреннего (например, 25×13×6 мм). Выбор по зернистости и твёрдости в зависимости от материала детали.
- Правящие инструменты — алмазные карандаши, ролики или шарошки для восстановления геометрии круга. Без своевременной правки круг теряет режущие свойства, возникает прижог и деформация заготовки.
- Смазочно-охлаждающая жидкость — на водной основе (эмульсия) или масляная. Состав подбирается под обрабатываемый материал. Наиболее распространены универсальные эмульсии типа 5-процентного раствора эмульсола.
- Фильтры для СОЖ — сменные картриджи или элементы магнитной сепарации.
- Смазочные масла — для направляющих, подшипников, гидравлики. Марки: И-20А, И-30А, И-40А (для гидросистемы), Литол-24 (для зубчатых передач).
Регламент обслуживания M1432B
Ниже приведены типовые сроки и операции, основанные на паспортных данных станков аналогичного класса и отраслевой практике. Уточнённые интервалы следует сверять с руководством по эксплуатации конкретного экземпляра.
Ежесменное обслуживание (8 часов работы)
- Визуальный осмотр шлифовального круга на наличие трещин, сколов. Проверка крепления фланцев.
- Контроль уровня СОЖ в баке, долив при необходимости.
- Смазка направляющих стола и суппорта маслёнками (2–3 хода шприцем).
- Проверка исправности гидронасосов и системы реверса стола.
- Очистка рабочей зоны от шлама и стружки.
Еженедельное обслуживание
- Правка круга алмазным карандашом с подачей охлаждения.
- Проверка биения на шпинделе (индикатором), запись в журнал.
- Слив отстоя из водосборников СОЖ, промывка фильтров грубой очистки.
- Осмотр ремённых передач (натяжение, износ).
Ежемесячное обслуживание
- Полная замена СОЖ и очистка бака от шлама.
- Проверка состояния направляющих по индикатору (износ, задиры).
- Регулировка зазоров в механизмах поперечной и продольной подач.
- Балансировка шлифовального круга. Как отмечается в отраслевых статьях, дисбаланс вызывает вибрации и следы на заготовке. Балансировку выполняют на специальном стенде или непосредственно на станке с помощью балансировочного устройства.
Ежегодное обслуживание (или после 2000 часов наработки)
- Замена масла в гидросистеме и смазочных резервуарах.
- Проверка и при необходимости замена подшипников шпинделя.
- Ревизия зажимных патронов и люнетов.
- Проверка геометрической точности станка (плоскостность стола, параллельность оси шпинделя направлению продольной подачи).
- При наличии ЧПУ (у модификаций) — диагностика электроники и датчиков.
Типичные ошибки обслуживания, ведущие к поломкам
- Неправильный выбор абразивного круга. Использование слишком твёрдого или мягкого круга приводит к засаливанию, прижогам, деформации заготовки. Критично для твёрдых сталей.
- Пропуск правки круга. Затупившийся круг перегружает шпиндель, вызывает вибрацию и микротрещины в корпусе. Правку выполняют после каждых 10–15 минут работы или по снижению качества поверхности.
- Игнорирование балансировки. Дисбаланс — основная причина повышенного износа подшипников шпинделя и биения. В отдельных отзывах упоминается, что при сильном дисбалансе разрушается корпус круга, что опасно.
- Работа с загрязнённой СОЖ. Шлам и абразивная пыль в жидкости забивают каналы подачи, царапают поверхность, ускоряют износ уплотнений гидроцилиндров.
- Нарушение смазки направляющих. Работа «на сухую» — прямой путь к задирам и потере точности. Неправильное масло (например, слишком вязкое) нарушает плавность хода.
Что делать своими силами, а когда вызывать сервис
Своими силами (наличие слесаря-инструментальщика или оператора с квалификацией):
- Ежесменное обслуживание, правка круга, замена СОЖ, замена стандартных расходников (резинки, фильтры, масло).
- Регулировка зазоров в механических подачах (винт-гайка, направляющие качения).
- Выявление и устранение небольших течей гидравлики (замена уплотнений).
- Балансировка круга (при наличии оборудования).
Требуется сервисная служба (инженер-наладчик или механотроник):
- Пусконаладочные работы (ПНР) при установке станка. В описании конретного экземпляра M1432B указано, что он продаётся без ПНР и доставки. Поэтому монтаж и наладку придётся заказывать отдельно.
- Замена подшипников шпиндельного узла с последующей выверкой.
- Ремонт гидросистемы (замена насосов, распределителей, цилиндров).
- Ремонт системы ЧПУ (если есть), замена сервоприводов, энкодеров.
- Восстановление геометрической точности (шабрение направляющих, замена ходовых винтов).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге