Обслуживание автоматического торцовочного станка SDC HC5000: что, как и когда проверять
SDC HC5000 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
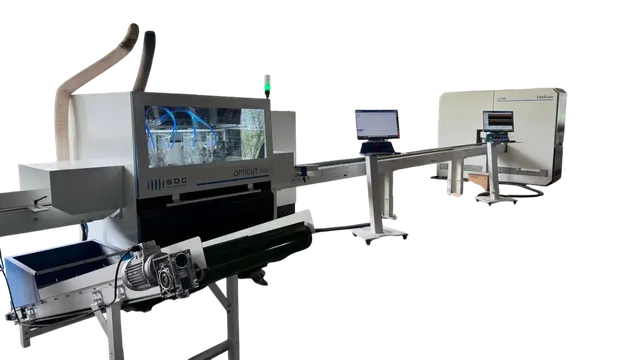
Автоматический торцовочный станок SDC HIGHCUT 5000 (модель HC5000) предназначен для торцевания пиломатериалов с вырезкой дефектов и работой по мельку. Оборудование этого класса работает в высоком темпе: скорость подачи до 160 м/мин, цикл реза 0,3 секунды. Чтобы станок выдавал стабильное качество реза и не простаивал из-за внезапных отказов, обслуживание нужно строить вокруг шести ключевых узлов.
Пильный узел: пила, подшипники, ремень
Основной режущий инструмент — пила диаметром 500 мм с частотой вращения 4350 мин-1 и приводом 5,5 кВт. При такой мощности и высокой линейной скорости реза пила испытывает значительные механические и тепловые нагрузки. Владельцы отмечают, что пильный вал требует регулярной проверки на биение. Допустимое радиальное биение посадочного места — не более 0,02 мм. Если биение превышает норму, появляется вибрация, падает чистота реза, ускоряется износ подшипников двигателя и режущей кромки. Рекомендуется проверять пильный вал после каждой замены пилы или при появлении характерного гула.
Подшипниковые узлы двигателя и шпинделя — закрытого типа. Производитель не указывает интервал замены смазки, но на практике смазку меняют при капитальном ремонте или после 3000–4000 моточасов работы. В станке используется сервопривод INOVANCE; его подшипники требуют контроля температуры (в паспорте сервопривода указаны пределы). Перегрев ротора — типичная причина выхода из строя сервопривода. Поэтому при каждом техническом обслуживании следует продувать радиаторы охлаждения двигателя сжатым воздухом.
Ремень передачи (клиновой или поликлиновой) — расходник. На HC5000 он обеспечивает передачу от двигателя к шпинделю. Осматривают его визуально при каждой замене пилы: трещины, расслоение, следы масла — повод для замены. Натяжение ремня проверяют по прогибу: для данной мощности усилие нажатия — около 4–5 кг на середину ветви. Слабое натяжение ведёт к проскальзыванию и падению частоты вращения, излишнее — к перегрузке подшипников.
Система подачи: конвейерная лента и ролики
Подающий транспортёр состоит из конвейерной ленты шириной 250 мм и 12 роликов (6+6). Лента движется с высокой скоростью, поэтому её состояние критично для точности позиционирования заготовки. Износ ленты проявляется в виде местных вырывов, трещин и потери натяжения. Нормальный ресурс ленты — около 1,5–2 лет при двухсменной работе. Замену ленты проводят при появлении проскальзывания (заготовка не доходит до упора) или когда ширина ленты уменьшается на 5 % от номинала.
Ролики подачи изготовлены из износостойкого полиуретана. Со временем обрезинивание истирается, особенно в зоне действия первой пары роликов (наибольший контакт с заготовкой). Признак износа — заготовка начинает «гулять» по ширине ленты. Ролики заменяют не по одному, а парами, чтобы сохранить одинаковый диаметр. Смазка подшипников роликов — двухконсистентная, интервал — раз в полгода. Используют смазку литиевую общего назначения (например, Литол-24) или аналог с рабочей температурой до -30 °C, если станок работает в неотапливаемом цехе.
На HC5000 минимальная длина подачи — 130 мм, максимальная — 6500 мм. Точные упоры и линейные направляющие каретки смазывают по картам смазки производителя — обычно раз в месяц смазкой SKF LGEP 2. Недостаток смазки в направляющих вызывает рывки при торцевании и ускоренный износ шарико-винтовой пары.
Пневматические сбрасыватели (система CAMOZZI)
В базе HC5000 установлено пять пневматических сбрасывателей итальянской марки CAMOZZI. Они работают от сжатого воздуха с давлением 5–6 атм. Основные требования к пневмосистеме: осушенный и отфильтрованный воздух. Пренебрежение подготовкой воздуха — самая частая причина отказа пневматики: влага забивает дроссели, разрушает уплотнения цилиндров. Владельцы рекомендуют установить фильтр-влагоотделитель перед входом в станок и менять фильтрующий элемент раз в полгода.
Цилиндры сбрасывателей — двустороннего действия, частота срабатывания достигает 3–4 циклов в секунду. При такой динамике изнашиваются манжеты поршней. Симптомы: сбрасыватель не возвращается, заедает или «плавает» при срабатывании. Смазку цилиндров выполняют только через лубрикатор на блоке подготовки воздуха, заливают масло ISO VG 32 (например, Mobil Vactra 2). Вручную смазывать цилиндры нельзя — это нарушает герметизацию уплотнений.
Система сдува отходов и аспирация
Сдув отходов организован для удаления стружки с конвейера и пильного узла. В станке предусмотрены два аспирационных патрубка диаметром 125 мм каждый. Расчётный объём воздушного потока — 260 м³/ч. Если аспирация работает некорректно, стружка накапливается на направляющих, попадает в подшипники и замедляет работу. Проверяют фильтры аспирационной системы (обычно рукавные или циклонные) не реже одного раза в неделю. Замена фильтрующих элементов — по инструкции, но не реже одного раза в год.
Конструкция сдува включает сопла, направленные на пилу и конвейер. Они забиваются пылью и смолой — их прочищают металлической щёткой или продувают сжатым воздухом. Забитые сопла — типичная причина перегрева пилы и дымления. При осмотре обращают внимание на целостность воздуховодов и хомутов: подсос воздуха снижает эффективность сдува.
Электрика, управление и интерфейсы
HC5000 оснащён сенсорным экраном 16 дюймов, системой удалённого заказа (MES), интерфейсом Ethernet и возможностью импорта/экспорта Excel. Электрическая часть включает сервопривод INOVANCE, частотный преобразователь и блоки питания. Пыль — главный враг электроники. Рекомендуется раз в месяц продувать шкаф управления сжатым воздухом с пониженным давлением (не более 2 атм). Кабельные каналы проверяют на наличие повреждений изоляции — это предотвращает короткие замыкания.
Отдельного внимания требует подключение сканера дефектов древесины (опция). Сканер может работать через Ethernet или USB. При нестабильной работе станка после подключения сканера проверяют питание по линии: импульсные помехи могут сбивать тактовый генератор. Владельцы отмечали случаи сбоя оптимизации из-за рассинхронизации сканера и энкодеров; решается экранированием сигнальных линий.
Регламент и типичные ошибки обслуживания
Точного регламента обслуживания HC5000 в открытых источниках нет, поэтому опираются на общие правила для двухпильных торцовочных станков. На практике выделяют три уровня обслуживания:
- Ежесменное (5–10 мин): визуальный осмотр пилы, очистка конвейера и сдува, проверка давления воздуха, осмотр ленты.
- Еженедельное (30 мин): проверка натяжения ремней и ленты, смазка направляющих, продувка шкафа управления, проверка фильтров аспирации.
- Ежемесячное/квартальное (2–4 часа): проверка биения пильного вала, замена фильтра подготовки воздуха, смазка подшипников роликов, осмотр пневмоцилиндров, проверка соединений аспирации.
Типичные ошибки, которые приводят к поломкам: использование неоригинальных пил с неправильной посадкой (повреждение шпинделя), работа без аспирации (стружка забивает подшипники), затягивание с заменой ленты (разрыв и удар по роликам), несвоевременная замена манжет пневматики (шток цилиндра царапается и выходит из строя).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге