Обслуживание SDC CUT 6000: узлы, расходники и регламент
SDC CUT 6000 · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 05.10.2026
SDC CUT 6000 — торцовочный станок с толкателем для распиловки заготовок длиной до 6 м. Скорость подачи 60 м/мин, пила диаметром 500 мм на 4000 об/мин, мощность привода пилы 5,5 кВт, двигатель подачи 2,1 кВт. Точность реза заявлена ±0,5 мм, в гидросистеме рабочее давление 0,6 МПа. Аспирация — два патрубка Ø125 мм. Ниже — практические рекомендации по обслуживанию, собранные из паспортных данных и типовой сервисной практики для оборудования этой категории.
Основные узлы, требующие внимания
Пильный узел. Шпиндель на подшипниках рассчитан на 4000 об/мин и мощность 5,5 кВт. При работе с твёрдыми породами древесины или при затупленном диске нагрузка на подшипники возрастает. Характерные признаки износа — повышенная вибрация при холостом ходе, появление биения пилы, ухудшение чистоты пропила.
Система подачи. Толкатель перемещается по направляющим с приводом от двигателя 2,1 кВт. Скорость 60 м/мин выше, чем у многих торцовочных станков, поэтому износ направляющих и передачи (как правило, ременной или зубчатой) происходит быстрее. Важно контролировать люфт толкателя — он прямо влияет на точность ±0,5 мм.
Гидросистема. Давление 0,6 МПа указывает на наличие гидроцилиндров (подъём пилы, фиксаторы). Утечки масла, падение давления или загрязнение клапанов ведут к неполному подъёму пилы и ошибкам позиционирования.
Аспирация. Два патрубка 125 мм — достаточный объём для станка с такой производительностью. Забитые рукава или неисправный циклон (внешний) резко снижают качество удаления стружки, что приводит к перегреву пилы и износу уплотнений.
Расходные материалы и их замена
Пильные диски. Диаметр 500 мм, посадочное отверстие — 30 мм (типично для европейских производителей). Для чистового реза рекомендованы диски с твёрдосплавными напайками. Замену выполняют при появлении прижогов, снижении скорости или по результатам измерения развода зуба (через каждые 10–15 часов интенсивной работы).
Подшипники шпинделя. Ресурс в условиях двухсменной работы — 2500–3000 моточасов. При замене выставляют зазор по инструкции производителя.
Гидравлическое масло. Тип — ISO VG 32 или аналог. Объём системы уточняется по паспорту. Замена масла и фильтра — раз в 500 моточасов. При загрязнении стружкой — раньше.
Смазочные материалы. Направляющие толкателя смазывают консистентной смазкой (например, Litoplex 2) каждую смену. Для рельсовых направляющих используют аэрозольные смазки на силиконовой основе — они меньше притягивают пыль.
Ремни (привода подачи и шпинделя). Замена по визуальному износу — трещины, растяжение, оплавление. Типовой интервал — 1500–2000 моточасов.
Регламент обслуживания
Ежесменно:
- Визуальный осмотр зоны реза — удаление скоплений стружки, проверка уровня гидравлического масла.
- Смазка направляющих толкателя.
- Проверка работы аспирации — засор рукавов не допускается.
- Контроль затяжки болтов крепления пилы и упоров.
Еженедельно:
- Очистка и продувка панели управления и электрошкафа сжатым воздухом.
- Проверка натяжения ремней привода подачи.
- Осмотр гидравлических шлангов на предмет потёртостей и микротрещин.
Ежемесячно:
- Замена гидравлического фильтра.
- Проверка подшипников шпинделя — при появлении люфта или гула внеплановая замена.
- Проверка тормозных колодок (если предусмотрены) — износ не более 50% толщины.
Раз в полгода или 1000 моточасов:
- Замена масла в гидросистеме.
- Замена смазки в редукторах привода подачи (если есть).
- Полная протяжка всех резьбовых соединений.
- Калибровка датчиков позиционирования толкателя.
Самому или сервис?
Самостоятельно можно выполнять ежесменные и еженедельные операции, замену пилы, очистку аспирации, смазку, замену фильтров и масла (если есть опыт работы с гидравликой). Для этого достаточно штатного набора инструмента (ключи, отвёртки, динамометрический ключ).
Привлекать сервис стоит для капитального ремонта подшипников шпинделя, замены редукторов, настройки гидравлических клапанов, прошивки контроллера. Типичные признаки необходимости сервиса: потеря точности (более ±0,8 мм), гидравлические утечки, нестабильная скорость подачи.
Типичные ошибки обслуживания
Работа тупым диском. Владельцы нередко эксплуатируют диск, пока не начнутся прижоги. Это ведёт к перегрузке двигателя пилы (5,5 кВт может работать на максимуме часами), разбиванию подшипников и потере геометрии реза.
Пропуск смазки направляющих. При скорости 60 м/мин сухая направляющая изнашивается в разы быстрее. Появляются задиры, люфт ухудшает точность, а замена направляющих — дорогостоящий ремонт.
Неконтролируемый уровень масла. Гидросистема с давлением 0,6 МПа критична к уровню. При «сухом» всасе насос выходит из строя за минуты. Проверку уровня включают в ежесменный чек-лист.
Экономия на фильтрах. Удешевлённые фильтры тонкой очистки быстро забиваются, масло теряет смазывающие свойства, клапана подклинивают. Ресурс насоса падает до 500–800 часов вместо заявленных 2000.
Игнорирование аспирации. Забитый патрубок 125 мм увеличивает сопротивление вентилятора, что может привести к перегреву двигателя аспирации и, что скрытее, к оседанию пыли на контроллере — причина сбоев электроники.
Реальный станок в продаже
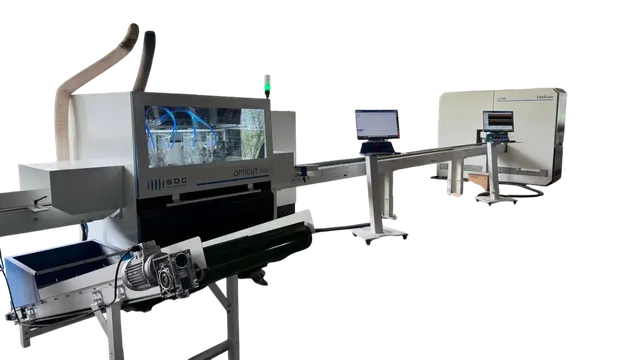
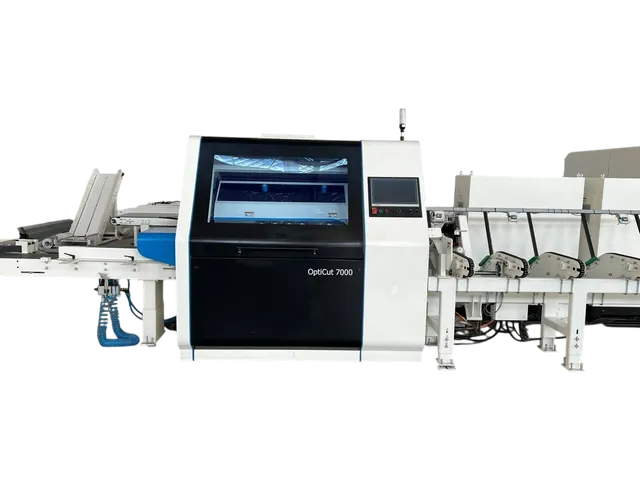
Чтобы разобрать это на реальном примере, возьмём один из SDC CUT 6000, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: SDC PUSH CUT 6000 на Promsdelka.ru. Станок предлагается за 3 572 100 ₽, местонахождение — Москва. В комплекте два аспирационных патрубка, гидросистема с давлением 0,6 МПа, пила 500 мм. На фотографиях видно состояние боковых упоров и панели — без деформаций, что указывает на своевременное обслуживание.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге