Что нужно SDC CUT 3000 для долгой работы - обслуживание и расходники
SDC CUT 3000 · Торцовка и оптимизация · Редакция Промсделки · чтение 7 мин · обновлено 04.11.2026
SDC CUT 3000 — торцовочный станок с толкателем для заготовок длиной до 3000 мм. Паспортные параметры: пила диаметром 500 мм с частотой вращения 4000 об/мин, двигатель пилы 5,5 кВт, двигатель подачи 2,1 кВт, скорость подачи до 60 м/мин, 2–4 реза в секунду, сечение заготовки до 300×100 мм (в отдельных режимах 200×120 мм), толщина 10–120 мм, ширина 20–300 мм, точность реза ±0,5 мм, рабочее давление в гидросистеме 0,6 МПа, два аспирационных патрубка диаметром 125 мм.
Для механика из этих цифр следует главное: станок работает в высоком темпе, а точность ±0,5 мм держится не «сама по себе», а одновременным состоянием пильного узла, привода подачи, гидравлики и аспирации. Обслуживание здесь — не разовая чистка, а удержание стабильности нескольких систем. Ниже — разбор по узлам, честная оговорка о том, что удалось найти в открытых источниках, и порядок работ.
Узлы, которые определяют состояние станка
Пильный узел. Диск 500 мм на 4000 об/мин — самый нагруженный элемент. При осмотре смотрят состояние диска (трещины, износ зубьев, сколы), посадку на шпинделе, затяжку крепежа и целостность ограждения. Диск с износом или нарушенной геометрией на такой частоте даёт вибрацию, которая уходит в подшипники шпинделя и в точность реза — то есть в брак по торцу.
Привод подачи и толкатель. Подача до 60 м/мин при 2–4 резах в секунду означает высокую частоту циклов. Проверяют направляющие, состояние ремня или цепи привода, люфты в соединениях толкателя, работу датчиков положения и упоров. Люфт в толкателе несовместим с заявленными ±0,5 мм: размер начинает «плавать» задолго до явного отказа.
Гидросистема. Рабочее давление 0,6 МПа. Контролируют фактическое давление, подтёки, состояние рукавов высокого давления и уплотнений, чистоту рабочей жидкости и фильтров. Падение давления ослабляет зажим заготовки — растёт риск смещения детали в цикле, а это уже не только брак, но и вопрос безопасности оператора.
Аспирация. Два патрубка по 125 мм рассчитаны на интенсивный отвод стружки при нескольких резах в секунду. Забитый рукав или потеря тяги означают стружку в зоне реза: перегрев, ускоренный износ диска, заклинивание и останов цикла. Тягу и герметичность соединений проверяют регулярно, а не по факту остановки.
Электрика и управление. Концевые выключатели, аварийный останов, состояние кабельных вводов и запылённость шкафа. Ложные срабатывания датчиков часто выглядят как «механика», хотя причина — пыль и ослабший контакт.
Что дают открытые источники, а что — нет
Собранные по теме открытые материалы описывают не SDC CUT 3000, а пильное оборудование другого класса — бензопилы. Уровень этих сведений — «тип оборудования», поэтому переносить их на станок напрямую нельзя: у бензопилы есть карбюратор, топливная система и цилиндр с компрессией, у торцовочного станка таких узлов нет. Прямых данных по регламенту обслуживания именно CUT 3000 в открытых источниках не встретилось: интервалы и перечень работ берут из паспорта и инструкции завода, а не из форумов.
Что из найденного переносится как общий принцип. Загрязнение фильтров и каналов ухудшает работу оборудования — для воздушного и топливного фильтров это отмечено как установленный факт. Износ сальников и уплотнений приводит к подсосу и потерям — тоже отмечено как факт. Часть неисправностей требует специального оборудования и навыков, а самостоятельный ремонт на гарантии, по отзывам владельцев, лишает гарантийных обязательств. В применении к станку это читается так: чистота рабочих жидкостей и воздуха, состояние уплотнений и аккуратность с гарантийным вмешательством — базовые правила, а не мелочи.
Расходники и материалы
Паспортного перечня расходников по CUT 3000 в предоставленных данных нет, поэтому ниже — типовой набор для машин этого класса; конкретные позиции и артикулы сверяют с инструкцией и спецификацией поставщика.
- Пильные диски 500 мм, рассчитанные на 4000 об/мин — основной расходник, определяющий и качество реза, и нагрузку на шпиндель.
- Крепёж и элементы крепления диска: затяжка проверяется при каждой смене.
- Рабочая жидкость гидросистемы и фильтроэлементы — под давление 0,6 МПа и реальный режим работы.
- Рукава высокого давления, уплотнения и манжеты гидравлики.
- Ремень или цепь привода подачи, смазка направляющих толкателя.
- Рукава и хомуты аспирации диаметром 125 мм, прокладки.
- Концевые выключатели и датчики положения — как складской резерв на случай простоя.
Регламент: что делают сами, что отдают сервису
Своими силами закрывают ежесменный уровень: осмотр диска и ограждения, проверка тяги аспирации и очистка рукавов, контроль подтёков гидравлики, состояние упоров и датчиков, уборка стружки из зоны реза. Это работы, не требующие разборки узлов и последующей юстировки.
К работам по наработке относят замену расходников, контроль давления в гидросистеме, проверку люфтов толкателя и состояния привода подачи, ревизию электрики. Периодичность привязывают к паспорту и фактической загрузке: станок с 2–4 резами в секунду расходует ресурс узлов быстрее, чем машина с редким циклом, поэтому календарный график без учёта наработки почти всегда ошибается.
Сервису отдают всё, что связано с разборкой шпиндельного узла, ремонтом гидросистемы под давлением, заменой подшипников, юстировкой геометрии после вмешательства, гарантийными работами и электроникой управления. Правило простое: если после работы нужна повторная выставка точности ±0,5 мм, это зона сервиса, а не «сделаем в пересменку».
Ошибки обслуживания, которые приводят к поломкам
- Работа «до отказа»: изношенный диск и забитая аспирация добивают шпиндель раньше, чем это заметят по качеству реза.
- Смазка и жидкости «на глаз»: несоответствие рабочей жидкости гидросистемы требованиям инструкции — типичная причина отказов, которую списывают на «плохой станок».
- Игнорирование мелких подтёков: на 0,6 МПа слабое уплотнение быстро превращается в течь и падение давления зажима.
- Самостоятельный ремонт на гарантии: по отзывам владельцев, это лишает гарантийных обязательств, а часть неисправностей всё равно требует специального оборудования и навыков.
- Отсутствие журнала: без записи наработки и замен регламент превращается в импровизацию, а ресурс узлов прогнозировать невозможно.
Сводная таблица проверок по узлам
| Узел | Когда подходит проверка | Риск, если пропустить | Что проверить |
|---|---|---|---|
| Пильный узел, диск 500 мм, 4000 об/мин | При каждой смене диска, при вибрации и уходе точности | Разрушение диска, износ подшипников шпинделя, брак по торцу | Трещины и износ зубьев, посадка, затяжка крепежа, биение, ограждение |
| Привод подачи и толкатель, 2,1 кВт, до 60 м/мин | При рывках подачи и уходе размера | Люфт, срыв темпа, брак по длине заготовки | Люфты, направляющие, ремень или цепь, датчики положения, упоры |
| Гидросистема, 0,6 МПа | При падении давления и первых подтёках | Слабый зажим, смещение заготовки, травма | Давление, утечки, РВД, уплотнения, чистота жидкости, фильтр |
| Аспирация, 2 патрубка по 125 мм | При заполнении стружкой зоны реза | Перегрев, заклинивание, ускоренный износ диска | Тяга, герметичность рукавов, засорение, состояние хомутов |
| Электрика и управление | Перед сменой и после любого вмешательства | Отказ аварийного останова, ложные срабатывания | Концевые выключатели, аварийный останов, пыль в шкафу, кабельные вводы |
Разбор на реальном примере
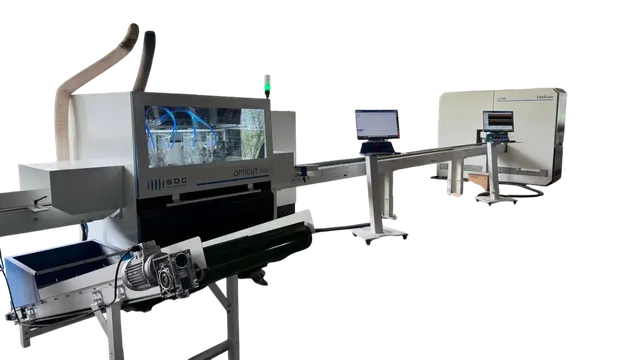
Чтобы разобрать это на реальном примере, возьмём один из SDC CUT 3000, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: карточка станка.
В карточке оборудование названо как торцовочный станок с толкателем SDC PUSH CUT 3000, цена — 2 993 200 ₽, город — Москва. Год выпуска и состояние в данных не указаны, комплектность не описана, фотография одна. То есть по карточке можно сверить класс машины и заявленные параметры, но нельзя судить об износе узлов. При осмотре такого экземпляра в первую очередь смотрят то, что не видно на общем снимке: состояние диска и посадочного места, люфт толкателя, подтёки гидравлики, тягу аспирации и наличие журнала обслуживания.
Что уточнить до постановки станка на обслуживание
Запросить у поставщика паспорт с перечнем точек смазки, марок рабочих жидкостей и интервалов по наработке, а не по календарю; спецификацию расходников с артикулами; условия гарантии и перечень работ, которые её сохраняют. Отдельно фиксируют, кто и как выставляет точность ±0,5 мм после ремонта и каким инструментом это проверяется. Без этих документов любой регламент остаётся набором общих правил, а не рабочим документом для механика.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге