Обслуживание SAWLINE SL 500: узлы, расходники и регламент
SAWLINE SL 500 · Горбыльные и делительные · Редакция Промсделки · чтение 5 мин · обновлено 24.09.2026
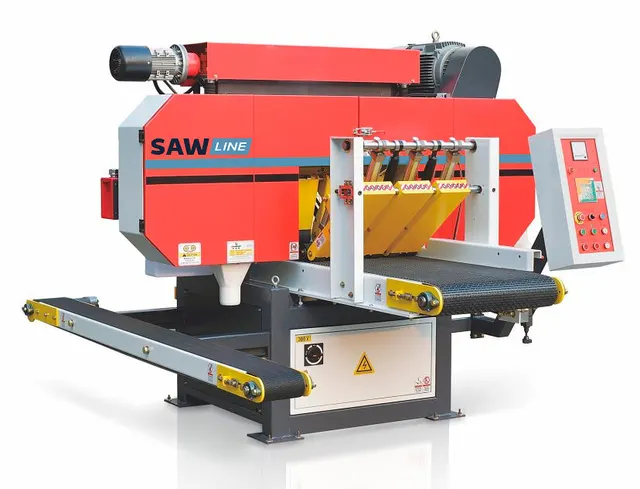
Ленточно-делительный однопильный станок SAWLINE SL 500 heavy duty предназначен для продольного пиления мебельного щита и аналогичных заготовок. В паспорте указана мощность основного двигателя 22 кВт (в некоторых версиях 18,5 кВт), гидравлическая подача с инверторным регулированием 0–15 м/мин, пневматический прижим и гидравлическое натяжение полотна. Конструкция включает шкивы диаметром 711 мм, конвейерную ленту 5535×495 мм и пильное полотно 5200×50×1,6 мм. При эксплуатации этого станка важнее всего своевременное обслуживание нескольких ключевых узлов. Ниже — практический разбор по узлам, типовой регламент и частые ошибки, которые приводят к поломкам.
Чтобы разобрать это на реальном примере, возьмём один из SAWLINE SL 500, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: страница станка.
Пильное полотно и шкивы
Полотно размером 5200×50×1,6 мм — быстросменный расходник, от состояния которого зависит точность и чистота реза. Владельцы отмечают, что ресурс полотна сильно варьируется в зависимости от породы древесины и режима подачи. Средний срок службы до переточки — 6–10 часов непрерывной работы при пилении щита средней твёрдости. После 2–3 переточек полотно обычно заменяют новым, так как ширина уменьшается, и страдает геометрия. При осмотре обращают внимание на трещины на впадинах зубьев и вырывы. Шкивы диаметром 711 мм должны быть очищены от смолы и пыли – налипшие отложения вызывают вибрацию и проскальзывание. При каждом снятии полотна проверяют состояние резиновых ободьев шкивов: износ или отслоение резины ведут к потере натяжения и уводу реза. Замена ободьев — стандартная процедура, выполняемая через каждые 2–3 сезона интенсивной работы.
Гидравлическая система и натяжение полотна
Натяжение ленточного полотна на SAWLINE SL 500 гидравлическое. Это снижает риск обрыва при пуске, но требует контроля уровня масла и состояния уплотнений. В паспорте станка указано гидравлическое масло вязкостью ISO VG 32 или 46. Рекомендуемая замена масла — раз в 2000 моточасов или ежегодно. Фильтр гидравлической системы (всасывающий или сливной) меняют одновременно. Типичная неисправность, связанная с падением давления натяжения — утечки через манжету цилиндра натяжения. Утечка масла видна на шкиве или полу; её устраняют заменой уплотнений. При осмотре смотрят на манометр: натяжение должно быть в пределах, указанных в инструкции (обычно 6–8 МПа для такого полотна). Повышенное давление сокращает жизнь полотну, пониженное — вызывает извилистый рез и соскальзывание. Также важно проверять шланги высокого давления на истирание — особенно в местах перегибов.
Пневматический прижим заготовки
Станок оснащён пневматическим прижимом — цилиндры удерживают щит от подъёма в зоне реза. Рабочее давление пневмолинии — 4–6 бар (зависит от настройки регулятора). Перед началом смены проверяют наличие конденсата в фильтре-влагоотделителе: вода в системе приводит к коррозии цилиндров и сбоям в работе клапанов. Фильтр чистят или заменяют картридж раз в 2–4 недели. Также регулярно смазывают уплотнения штоков цилиндров силиконовой смазкой – каждые 500 часов работы. Изношенные манжеты дают утечку воздуха, падение усилия прижима и, как следствие, брак (поднятие щита, сколы). При ремонте пневматики проще всего купить ремкомплект цилиндра по маркировке на корпусе.
Конвейерная лента и механизм подачи
Конвейерная лента 5535×495 мм испытывает высокие нагрузки, особенно при подаче тяжёлых щитов. Износ проявляется в трещинах по краям, расслоении и выкрашивании резинового покрытия. Периодичность замены — 1–2 раза в год при двухсменной работе, но точнее определяют по состоянию. Ежедневно ленту очищают от смолы и опилок, иначе налипания вызывают биение и преждевременный износ шкивов. Натяжение ленты регулируется винтами на конце подающего стола: при осмотре проверяют, чтобы лента не буксовала на приводном барабане и не уходила вбок. Ролики поддерживающего стола смазывают Литол-24 раз в месяц. Отсутствие смазки приводит к заклиниванию роликов и появлению продольных рисок на нижней плоскости заготовки.
Электрооборудование и система управления
Основной двигатель 22 кВт (или 18,5 кВт) подключается через инвертор (частотный преобразователь). Инвертор задаёт скорость подачи и управляет разгоном/торможением конвейера. Раз в месяц продувают радиаторы инвертора от пыли – перегрев силовых модулей — одна из самых частых поломок. Также проверяют контакты силовых клемм: ослабление вызывает искрение и подгорание. В блоке управления (программатор) могут сбрасываться настройки из-за разряда батарейки памяти — её замена предусмотрена раз в 2–3 года. На пульте обращают внимание на состояние кнопок и концевых выключателей защиты кожухов. Грязь и опилки на концевых выключателях приводят к ложным остановам или, наоборот, к работе с открытым кожухом – это опасно.
Примерный регламент обслуживания
Ежесменно
- Осмотр пильного полотна: трещины, вырывы зубьев, натяжение (по манометру).
- Очистка шкивов и конвейерной ленты от смолы и опилок.
- Слив конденсата из пневмофильтра.
- Визуальный контроль утечек масла из гидравлики.
Еженедельно
- Проверка уровня масла в гидробаке и его состояния (вода, помутнение).
- Смазка роликов поддерживающего стола.
- Очистка радиаторов инвертора и электрошкафа.
Ежемесячно
- Замена картриджа пневмофильтра (при сильном загрязнении — чаще).
- Проверка контактных соединений в силовой цепи.
- Осмотр резиновых ободьев шкивов.
Ежегодно или каждые 2000 моточасов
- Замена гидравлического масла и фильтра.
- Замена пильного полотна (если исчерпан ресурс переточек).
- Ревизия гидроцилиндра натяжения и замена уплотнений.
- Замена батарейки в программаторе.
Типичные ошибки и их последствия
Пренебрежение очисткой шкивов. Опилки и смола на шкивах — причина вибраций, которые быстро убивают подшипники шкивов (стоят около 10 000 руб. за комплект). Замена подшипников — дорогостоящая операция из-за необходимости демонтажа вала.
Избыточное натяжение полотна. Стремление «усилить» натяжение, чтобы полотно не соскальзывало, ведёт к трещинам и обрыву, а также к перегреву шкивов. Придерживайтесь паспортного давления.
Работа с затупленным полотном. Увеличение подачи или прижима не компенсирует тупой инструмент — страдает качество реза, перегружается двигатель, возможен выброс заготовки. Сигнал к переточке — появление прижогов и увеличение потребляемого тока (на инверторе видно по нагрузке).
Несвоевременная смазка пневматики. Отсутствие смазки штоков приводит к заеданию цилиндров, утечкам воздуха, в итоге — к подъёму детали и аварии. Смазывать силиконовой смазкой каждые 500 часов.
Игнорирование утечек в гидравлике. Даже небольшая капельная утечка масла со временем приводит к падению давления натяжения, извилистому резу и выходу полотна из строя. Проще вовремя заменить уплотнение, чем менять полотно каждую смену.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге