Обслуживание SAWLINE HVL-1200: узлы, расходники и регламент
SAWLINE HVL-1200 · Пилорамы · Редакция Промсделки · чтение 5 мин · обновлено 04.11.2026
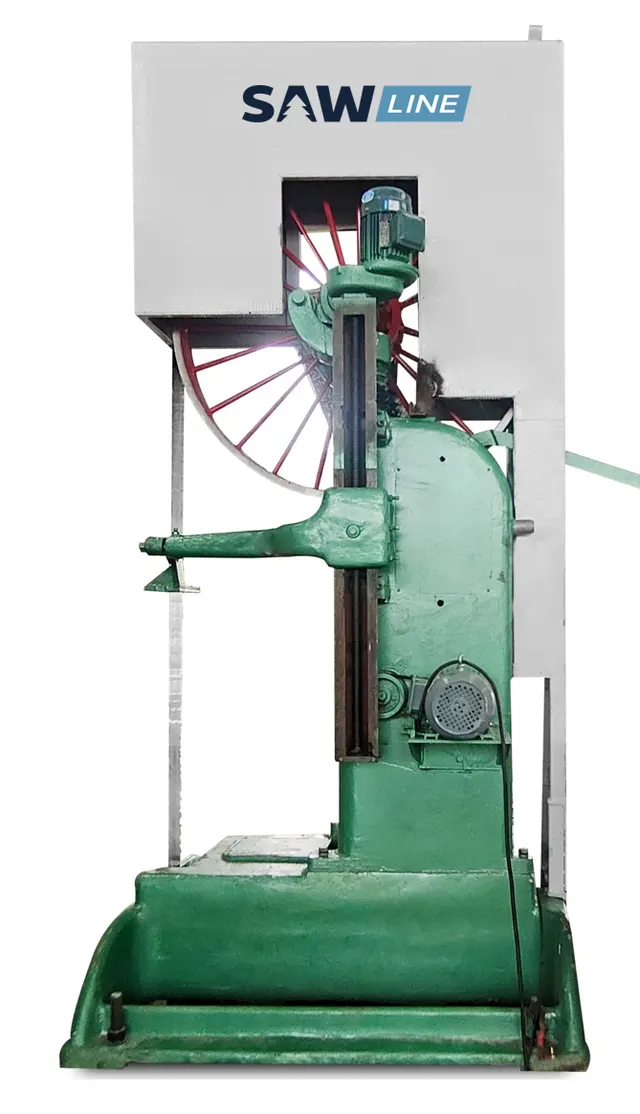
Вертикальная широколенточная пилорама SAWLINE HVL-1200 рассчитана на распиловку брёвен диаметром до 1000 мм с производительностью до 80 м³ в смену. Конструкция станка — гидравлическое натяжение пильной ленты, шкивы диаметром 1200 мм, полотно длиной 8300 мм, шириной 150 мм и толщиной 1 мм. От этих параметров зависит и подход к обслуживанию: здесь не те же расходники, что на узколенточных станках, и регламент жёстче. Ниже — по узлам, расходникам и типичным ошибкам, которые встречаются в эксплуатации.
Основные узлы, требующие внимания
Пильная лента
Лента 8300×150×1 мм — самый быстроизнашиваемый элемент. Ресурс зависит от породы древесины, скорости подачи (15 м/мин) и частоты хода (650 об/мин). Владельцы отмечают, что при работе с сырой сосной лента тупится быстрее, чем с сухой берёзой. Заточку и разводку лучше доверять специализированному оборудованию — ручная правка на станке часто приводит к неравномерному натяжению и уводу реза. Признаки износа: увеличение шума, вибрация, грязный пропил, перегрузка двигателя.
Шкивы (диаметр 1200 мм)
Шкивы — массивные узлы, их подшипники испытывают высокие радиальные нагрузки. Типичная неисправность — износ обрезиненного покрытия (проскальзывание ленты) и люфт подшипников. При осмотре смотрят на отсутствие биения, нагрев корпусов после работы и следы смазки. Замена подшипников — операция, требующая съёмников и пресса, её обычно доверяют сервису. Балансировку шкивов после ремонта проверяют на стенде.
Гидравлическая система натяжения
Гидроцилиндр поддерживает постоянное натяжение ленты. В системе — масло, фильтр, манжеты цилиндра. Если масло не менять, загрязнение приводит к заеданию клапана и падению давления. Результат — ослабление ленты, её проскальзывание и разрыв. В инструкции по эксплуатации указан тип масла (обычно веретённое или гидравлическое ISO VG 32–46) и периодичность замены — не реже одного раза в год или после 2000 моточасов. Фильтр меняют при каждой замене масла.
Направляющие ленты
Роликовые или башмачные направляющие удерживают ленту в зоне реза. Износ направляющих — одна из причин увода ленты и волнистого распила. Проверяют зазор между направляющей и лентой (не более 0,1–0,2 мм), состояние подшипников роликов. Смазывают направляющие консистентной смазкой каждую смену, если они не оснащены системой автоматической подачи.
Механизм подачи
Цепная или реечная подача тележки с бревном. Смазка цепи, состояние звёздочек и натяжение — стандартные процедуры. При работе в сырых условиях цепь ржавеет быстрее, поэтому её чистят и смазывают ежедневно. Редуктор подачи проверяют на уровень масла (обычно трансмиссионное GL-4 или GL-5) — доливка и замена по регламенту производителя.
Расходники и материалы
| Узел | Расходник / материал | Примечание |
|---|---|---|
| Пильная лента | 8300×150×1 мм, шаг зуба 25–50 мм (под породу) | Заточка после 2–4 часов работы, ресурс 20–40 м³ |
| Гидравлика | Масло ISO VG 32 или 46, фильтр гидравлический | Замена раз в год или 2000 моточасов |
| Подшипники шкивов | Закрытые радиальные (тип по каталогу SAWLINE) | Замена при появлении люфта или шума |
| Направляющие | Смазка литиевая (Литол-24) или аналог | Ежесменная смазка |
| Цепь подачи | Смазка для цепей (аэрозоль или масло) | Ежедневно |
| Щётки очистки ленты | Капроновые или металлические (под тип ленты) | Замена по износу |
Регламент обслуживания
Точные интервалы указаны в инструкции по эксплуатации SAWLINE HVL-1200. Ниже — обобщённые рекомендации, основанные на типовой практике для станков этого класса.
- Ежесменно: визуальный осмотр ленты (трещины, износ зубьев), проверка натяжения, очистка шкивов и направляющих от опилок, контроль уровня масла в гидробаке, смазка направляющих и цепи подачи.
- Еженедельно: проверка состояния обрезинки шкивов, нагрев подшипников (рукой), затяжка крепежа, очистка масляного фильтра гидравлики (если не заменный).
- Ежемесячно: замена масла в редукторе подачи (первый раз после обкатки), проверка состояния электродвигателей (очистка вентиляционных решёток, измерение тока).
- Раз в полгода – год: замена гидравлического масла и фильтра, замена подшипников шкивов (при необходимости), балансировка шкивов, ревизия гидроцилиндра (манжеты).
Типичные ошибки обслуживания
- Неправильное натяжение ленты. Слабое натяжение — проскальзывание, быстрый износ обрезинки шкивов. Сильное — разрыв ленты, перегрузка подшипников. Давление в гидросистеме должно соответствовать паспорту (обычно 80–100 бар).
- Работа тупой лентой. Увеличивается сила резания, растёт температура, лента теряет закалку. Владельцы отмечают, что после 3–4 заточек без снятия напряжений лента начинает «гулять» — лучше иметь две ленты в обороте.
- Игнорирование вибрации. Если станок вибрирует, первым делом проверяют балансировку шкивов и состояние подшипников. Продолжение работы ведёт к разрушению посадочных мест.
- Загрязнение гидравлики. Вода и опилки в масле — причина отказа натяжения. Менять масло нужно строго по регламенту, не дожидаясь помутнения.
- Экономия на фильтрах. Дешёвые фильтры быстро забиваются, давление падает. Лучше использовать оригинальные или проверенные аналоги.
Что можно сделать своими силами, а когда вызывать сервис
| Операция | Самостоятельно | Требуется сервис | Риск при самостоятельном выполнении |
|---|---|---|---|
| Замена пильной ленты | Да | — | Неправильная установка — увод ленты |
| Заточка ленты | Только при наличии станка и опыта | Рекомендуется | Неравномерный зуб — вибрация, разрыв |
| Замена масла в гидравлике | Да (при наличии инструкции) | — | Завоздушивание системы |
| Замена подшипников шкивов | — | Да | Повреждение посадочных мест, нарушение балансировки |
| Регулировка направляющих | Да | — | Перекос — увод ленты |
| Балансировка шкивов | — | Да | Вибрация, разрушение подшипников |
Пример из практики: что смотреть на конкретном станке
Чтобы разобрать это на реальном примере, возьмём один из SAWLINE HVL-1200, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: SAWLINE HVL-1200 на площадке.
Экземпляр находится в Москве, цена 2 115 000 руб. Состояние не указано, но по фото можно оценить внешний вид шкивов, направляющих и гидростанции. При осмотре такого станка стоит проверить: отсутствие коррозии на шкивах, состояние обрезинки (нет ли трещин), уровень масла в гидробаке (через щуп), люфт подшипников (покачать шкивы рукой), наличие инструкции и паспорта. Если документации нет — лучше запросить у продавца копию, иначе регламент придётся восстанавливать по общим данным.
Вывод
SAWLINE HVL-1200 — станок с высокой производительностью, но и с высокой нагрузкой на узлы. Основные риски связаны с гидравликой и подшипниками шкивов. Соблюдение регламента замены масла, своевременная заточка ленты и контроль натяжения позволяют избежать дорогих ремонтов. Инструкцию по эксплуатации стоит изучить до начала работы — в ней указаны точные интервалы и допуски.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге