Обслуживание SAWLINE CUT 6000: узлы, расходники и регламент
SAWLINE CUT 6000 · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 17.10.2026
Пакетная торцовка SAWLINE CUT 6000 (в каталоге может обозначаться как P-CUT 6000) предназначена для двустороннего торцевания пакетов пиломатериала сечением до 1500×1500 мм и длиной до 6000 мм. Станок оснащён двумя пильными узлами с дисками диаметром 800 мм (частота вращения 1600 об/мин), гидравлической подачей и общей мощностью 67 кВт. В открытых источниках практически нет отзывов владельцев или сервисных отчётов именно по этой модели, поэтому приведённые ниже рекомендации основаны на типовой практике обслуживания аналогичных пакетных торцовок и паспортных данных станка.
Пильный узел
Основной расходник — пильные диски диаметром 800 мм. Для двустороннего распила используются два диска, установленных на валах двигателей мощностью 2×22 (30) кВт. Ресурс диска зависит от породы древесины, влажности и скорости подачи. Признаки затупления: повышенная нагрузка на двигатели, вибрация, ухудшение качества пропила (сколы, рваные края).
Заточку дисков выполняют на специализированном оборудовании. Важно соблюдать профиль зуба и угол заточки, указанные производителем пилы. После нескольких переточек диск теряет диаметр — предельный износ обычно составляет 10–15 % от исходного диаметра. Дальнейшая эксплуатация недопустима из-за риска разрушения сегмента.
Подшипники пильного вала — ещё один узел, требующий контроля. При появлении люфта или шума подшипники заменяют. Смазку подшипников выполняют по регламенту (обычно каждые 500–1000 моточасов, но точный интервал указан в паспорте станка).
Гидравлическая система
Подача пакета в зону пиления осуществляется гидравликой. Гидростанция оснащена двигателем мощностью 4 кВт. Основные элементы: насос, распределители, цилиндры, фильтры, бак с маслом. От состояния гидравлики напрямую зависит плавность подачи и точность распила.
Масло в гидросистеме меняют по графику производителя (обычно раз в год или после 2000–3000 моточасов). Используют гидравлические масла вязкостью ISO VG 46 или 68 — конкретная марка указана в паспорте. Замена масла сопровождается промывкой бака и заменой фильтров (всасывающего и сливного). Забитые фильтры — частая причина перегрева масла и снижения давления.
Уплотнения гидроцилиндров со временем теряют эластичность. Течь масла по штоку — сигнал к замене манжет. При длительном простое (более месяца) рекомендуется законсервировать гидросистему: снять нагрузку с цилиндров, закрыть распределители.
Электрика и двигатели
Станок оснащён несколькими электродвигателями: два основных (22/30 кВт), двигатель гидростанции (4 кВт), двигатель подачи (2,2 кВт) и два двигателя перемещения пильных узлов (2×0,75 кВт). Общая мощность 67 кВт. Электрооборудование требует регулярной проверки контактов, состояния кабелей и защиты от перегрузок.
Типичная неисправность — выход из строя пускателей или частотных преобразователей (если установлены) из-за скачков напряжения. Рекомендуется установка стабилизатора или реле контроля фаз. Двигатели основных пил работают в режиме высоких нагрузок — перегрев обмоток возможен при работе с тупыми дисками или превышении скорости подачи.
Подшипники электродвигателей смазывают по регламенту (обычно каждые 2000 моточасов). При появлении гула или вибрации подшипники заменяют. Дисбаланс ротора двигателя может быть следствием износа подшипников или загрязнения крыльчатки вентилятора.
Система подачи и перемещения
Подача пакета в зону пиления — гидравлическая, с усилием, обеспечивающим время цикла 90 секунд. Направляющие и ролики конвейера изнашиваются под воздействием опилок и влаги. Регулярная очистка и смазка направляющих (например, консистентной смазкой) продлевает их ресурс. Износ роликов проявляется в рывках при подаче — требуется замена.
Перемещение пильных узлов вдоль станины осуществляется двумя двигателями по 0,75 кВт через реечную или винтовую передачу (в зависимости от модификации). Зазоры в передаче приводят к потере точности позиционирования. Проверку и регулировку зазоров выполняют при каждом плановом обслуживании.
Типичные ошибки обслуживания
По опыту эксплуатации аналогичных станков, наиболее частые ошибки:
- Работа с затупленными дисками — перегружает двигатели и гидравлику, снижает точность распила.
- Пропуск сроков замены гидравлического масла и фильтров — ведёт к износу насоса и цилиндров.
- Игнорирование вибрации пильного узла — может привести к разрушению диска или подшипникового узла.
- Несвоевременная очистка станка от опилок — опилки попадают в направляющие, подшипники, электрошкаф, вызывая перегрев и заклинивание.
- Работа без защитных кожухов или с неисправными блокировками — риск травмы.
Регламент обслуживания
Точный регламент должен быть указан в паспорте станка. Ниже приведён типовой график для пакетных торцовок с гидроподачей:
- Ежесменно: визуальный осмотр пильных дисков, проверка уровня масла в гидробаке, очистка направляющих и зоны реза от опилок, контроль работы блокировок.
- Еженедельно: проверка натяжения ремней (если есть), состояния фильтров гидросистемы, смазка направляющих.
- Ежемесячно: проверка зазоров в передаче перемещения пильных узлов, состояния подшипников двигателей (нагрев, шум), замена фильтров гидросистемы (если не установлены с индикатором).
- Раз в полгода или 1000 моточасов: замена гидравлического масла, промывка бака, замена уплотнений цилиндров при необходимости.
- Раз в год: ревизия электрооборудования (контакторы, реле, кабели), замена подшипников двигателей (по состоянию), проверка геометрии станины.
Все работы с гидравликой и электрикой должны выполняться квалифицированным персоналом. Самостоятельная замена пильных дисков и очистка станка допускается при соблюдении инструкции по эксплуатации.
Реальный экземпляр на рынке
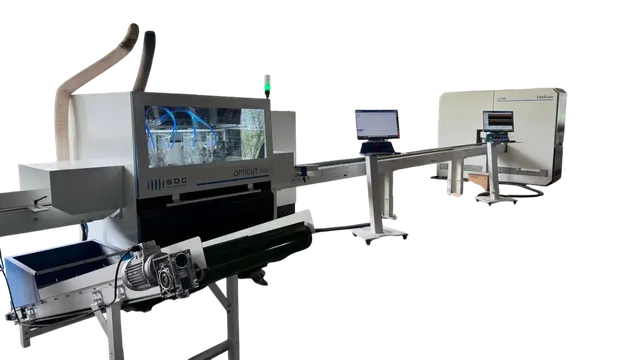
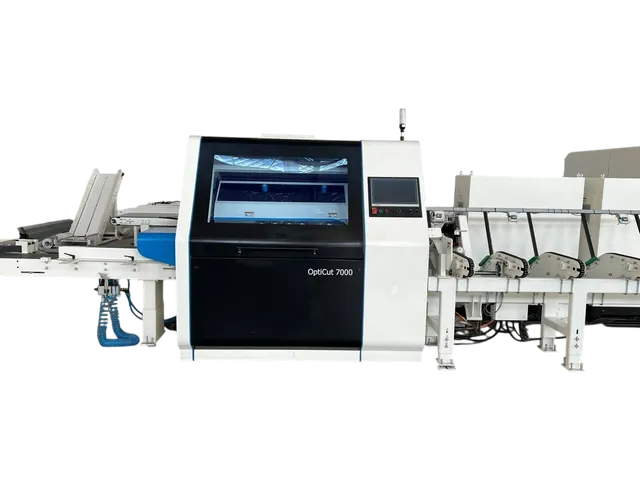
Чтобы разобрать это на реальном примере, возьмём один из SAWLINE CUT 6000, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: SAWLINE P-CUT 6000 на площадке. Станок 2026 года (точный год выпуска не указан), цена 2 772 200 рублей, расположен в Москве. На фото видна общая компоновка: два пильных узла, гидростанция, пульт управления. Состояние не указано, поэтому перед покупкой рекомендуется провести осмотр по описанным выше узлам.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге