Обслуживание SAIFAN SF6060: узлы, расходники и регламент
SAIFAN SF6060 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
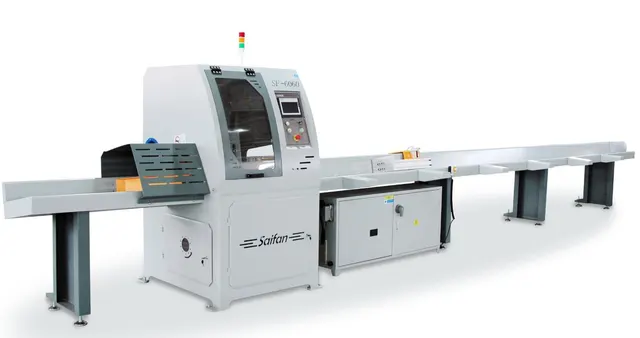
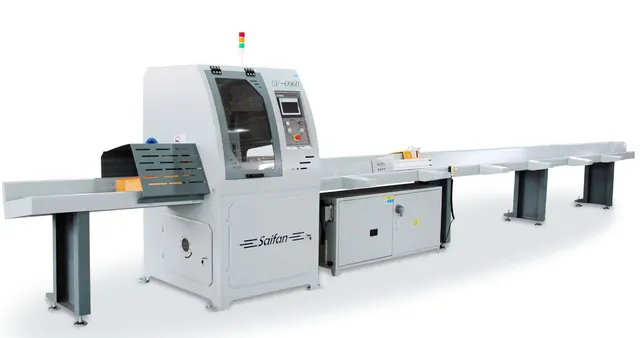
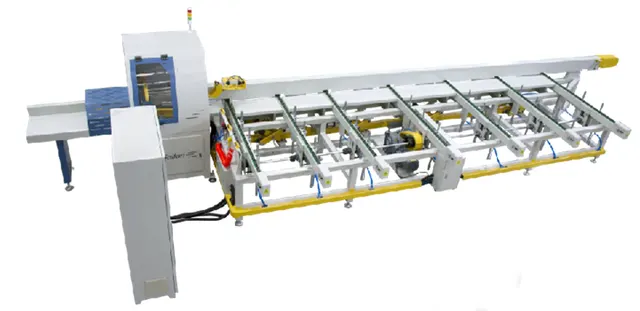
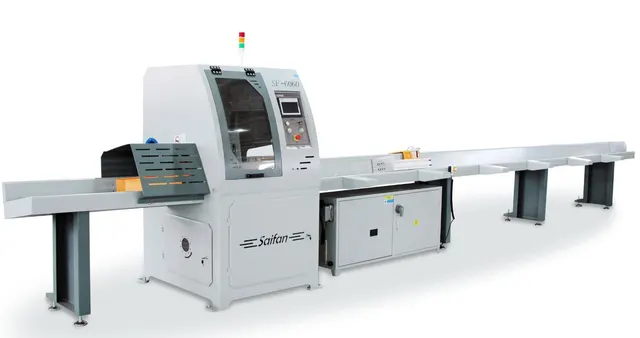
Автоматический торцовочный станок SAIFAN SF6060 с толкателем предназначен для высокоточной резки длинномерных заготовок длиной до 6 метров и сечением до 280×150 мм. Производительность – до 40 резов в минуту, точность позиционирования – ±1 мм. Станок оснащён пильным узлом мощностью 11 кВт с диском 600 мм (3150 об/мин) и пневмосистемой с рабочим давлением 0,5–0,7 МПа. Такая нагрузка требует чёткого регламента обслуживания. В открытых источниках описаны два ключевых узла, на которые обращают внимание при эксплуатации: направляющие рейки и поликлиновой ремень привода пилы. Ниже – что о них известно, какие ещё элементы нуждаются в контроле и какие ошибки приводят к поломкам.
Основные узлы, требующие внимания
Направляющие рейки – это элемент, по которому перемещается толкатель и пильный суппорт. При длине станины 6 метров и скорости подачи до 40 резов в минуту трение в направляющих значительно. Производитель рекомендует смазывать направляющие рейки один раз за смену. Чаще всего используют консистентную смазку (например, литиевую) – наносится тонким слоем на всю длину рейки. Пропуск этой операции ведёт к быстрому износу направляющих, появлению люфта и снижению точности реза.
Поликлиновой ремень передаёт вращение от двигателя (11 кВт) на пильный вал. Частота вращения пилы – 3150 об/мин, нагрузка пульсирующая. Владельцы отмечают, что ремень – расходный материал, его состояние нужно проверять не реже одного раза в неделю, а при появлении трещин, расслоений или ослабления натяжения – немедленно заменять. Заводская документация рекомендует использовать только оригинальные поликлиновые ремни, что подтверждено практикой: заменитель часто не выдерживает рабочего цикла и рвётся, повреждая приводной шкив.
Пневмосистема станка работает в диапазоне 0,5–0,7 МПа. Влажность и загрязнение воздуха – типичная причина нестабильной работы цилиндров прижима и толкателя. На входе обязателен фильтр-влагоотделитель с регулярной заменой картриджа (периодичность зависит от запылённости помещения, но не реже одного раза в три месяца). Падение давления ниже 0,5 МПа приводит к недожиму заготовки и снижению точности до ±2 мм и более.
Пильный диск диаметром 600 мм – ещё один расходный элемент. Стойкость между переточками зависит от породы древесины и режима распила, но при появлении вибрации, увода реза или повышенного нагрева диск нужно затачивать или заменять. Контроль состояния диска должен входить в ежедневный осмотр.
Регламент обслуживания
На основе имеющихся данных и отраслевой практики для SAIFAN SF6060 можно предложить следующий график:
- Каждая смена: очистка рабочей зоны от опилок, визуальный осмотр направляющих реек, смазка реек, проверка давления в пневмосети, осмотр пильного диска на наличие сколов и трещин.
- Еженедельно: проверка натяжения и состояния поликлинового ремня, осмотр пневматических шлангов и цилиндров на утечки, смазка резьбовых соединений толкателя.
- Ежемесячно: замена фильтра-влагоотделителя пневмосистемы (если не требуется раньше), проверка зазоров в направляющих, контроль точности реза по эталонной заготовке.
- По мере износа: замена поликлинового ремня, замена/переточка пильного диска, замена уплотнений пневмоцилиндров.
Весь регламент подробно описан в официальной инструкции (PDF-файл). Рекомендуется иметь её в бумажном виде у станка и фиксировать даты проведённых операций в журнале обслуживания.
Расходные материалы
Основные позиции, которые должны быть в запасе на производстве:
- Поликлиновые ремни – оригинал (по каталогу производителя).
- Смазка для направляющих реек – термостойкая, безкислотная (например, SKF LGMT 3 или аналог).
- Пильные диски диаметром 600 мм с посадочным отверстием, соответствующим валу станка.
- Фильтрующие элементы для пневмофильтра (картриджи 5–10 мкм).
- Запасные уплотнения для поршней пневмоцилиндров (артикулы уточняются по паспорту).
Что можно сделать своими силами, а когда звать сервис
Оператор или механик участка может выполнять ежесменную и еженедельную профилактику: смазку, замену фильтра, замену ремня, чистку. Эти операции не требуют разборки сложных узлов и специального инструмента. Замена пильного диска – также стандартная операция, но требует осторожности и точной балансировки.
Вызов сервисной службы обычно нужен при:
- износе направляющих (потеря точности после регулировки), требуется шлифовка или замена рельс;
- выходе из строя двигателя пилы или частотного преобразователя;
- повреждении пневматической или электрической системы на уровне контроллера;
- настройке ПО после замены датчиков или перепрошивке.
В официальной документации производитель даёт контакты авторизованных сервисных центров. Самостоятельное вмешательство в эти узлы без квалификации и схем часто ведёт к сбоям в работе автоматики.
Типичные ошибки обслуживания, ведущие к поломкам
В отзывах владельцев и на форумах (в том числе на сайте) выделяют несколько повторяющихся ошибок:
- Игнорирование смазки направляющих реек. Трение без смазки в течение нескольких смен приводит к выработке рельса, появлению рисок и ступенек. Толкатель начинает вибрировать, рез становится неровным.
- Экономия на ремне. Установка дешёвого аналога вместо оригинального поликлинового ремня – причина обрыва ремня во время работы. В лучшем случае – остановка линии, в худшем – повреждение подшипников вала или корпуса.
- Неправильная настройка пневматического давления. Завышенное давление (более 0,7 МПа) ускоряет износ уплотнений цилиндров. Заниженное – не обеспечивает надёжный прижим заготовки, особенно при раскрое пакетов.
- Несвоевременная замена фильтра пневмосистемы. Влага и грязь попадают в цилиндры, вызывают коррозию и заклинивание толкателя. Ремонт обходится значительно дороже своевременной замены.
- Пропуск проверки натяжения ремня. Слабый ремень соскальзывает, перегревается и трескается. Сильное натяжение «выдавливает» смазку из подшипников двигателя.
Многие из этих ошибок описаны в инструкции по эксплуатации, которую производитель вкладывает в комплект поставки. Наличие инструкции у станка – обязательное условие для любого оператора.
Практический пример: станок SAIFAN SF6060 в продаже
Чтобы разобрать это на реальном примере, возьмём один из SAIFAN SF6060, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. На фото видно общую компоновку станка, пильный узел, толкатель, пневмопанель. По данным продавца, станок находится в Москве, цена 2 658 300 рублей, состояние не указано. Комплектация – согласно заводской, в том числе система русифицированного ПО. Перед покупкой такого оборудования обязательно запросите документацию по обслуживанию – именно она станет основой вашего регламента.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге