Sahinler PK 35: типичные неисправности и как их проверить
Sahinler PK 35 · Вальцы и профилегибы · Редакция Промсделки · чтение 5 мин · обновлено 06.11.2026
У профилегиба Sahinler PK 35 нет открытой статистики по механическим поломкам именно этой модели. Собранные материалы относятся к типу «гибка листа» и описывают не столько дефекты станков, сколько типичные технологические ограничения. Это практично: большинство отказов начинается с попытки гнуть заготовку за пределами возможностей оборудования. Владельцы отмечают, что гибка листа быстрее сварки и не даёт деформаций, но только для деталей, которые можно развернуть в плоскость. Ниже — пять слабых мест процесса, которые следует проверить до покупки.
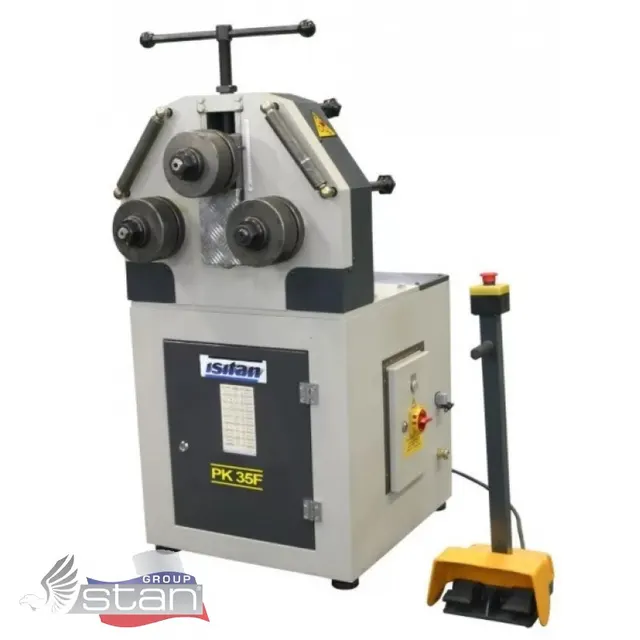
Чтобы разобрать это на реальном примере, возьмём один из Sahinler PK 35, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Sahinler PK 35. В карточке не указаны год выпуска, состояние, комплектация; цену и наличие продавец не подтверждает. Поэтому выводы о конкретном экземпляре можно делать только после проверки на месте, а не по названию модели.
Пружинение металла
Пружинение — главная причина неточных углов. В источниках указано: угол после гибки получается меньше запрограммированного из-за упругой деформации металла. На станках с ЧПУ это компенсируется автоматически; на ручном профилегибе компенсацию набирают перегибом.
Как проявляется
Готовая деталь вместо 90° имеет, например, 85°. Если пружинение не учесть, даже исправный станок даёт негодную деталь.
Как проверить при осмотре
Попросить продавца прогнуть тестовый образец из той же марки и толщины металла, которую планируете использовать. Угол проверить угломером. Если продавец отказывается выполнить пробную гибку, точность станка считается неподтверждённой.
Во что обходится исправление
Несколько пробных гибов, переналадка роликов, иногда правка детали. При серии ошибка угла превращается в брак всей партии.
Минимальный радиус гибки
Минимальный радиус гибки зависит от толщины и марки металла. В рекомендациях по типу оборудования указано: для твёрдых сплавов радиус должен быть в 2–3 раза больше толщины. Это ограничение важно для профилегиба, потому что попытка получить слишком острый гиб перегружает валки.
Как проявляется
На малом радиусе в месте гиба появляются трещины, разрывы и заломы металла. Внешняя сторона гиба теряет прочность, деталь идёт в брак.
Как проверить при осмотре
Прогнуть образец с радиусом, близким к минимальному для вашего материала, и осмотреть внешнюю сторону гиба. На кромке не должно быть микротрещин. Если продавец не знает минимальный радиус станка, лучше провести тест самостоятельно.
Во что обходится исправление
Увеличение радиуса, замена оправки или ролика, выбраковка треснувших деталей. При перегрузке валков возможен их изгиб — это уже ремонт, а не настройка.
Заусенцы после лазерной резки
В отдельных отзывах встречается мнение, что заусенцы после лазерной резки могут вызвать микротрещины при гибке. Это не поломка станка, но причина брака, которую легко не заметить до покупки.
Как проявляется
Трещины возникают не сразу, а через несколько дней после гибки, особенно на толстом металле. Линия гиба получается рваной.
Как проверить при осмотре
Осмотреть кромки заготовок перед гибкой: заусенец цепляется за ветошь или царапает ноготь. Особое внимание — внутренней стороне гиба, куда приходится наибольшая деформация.
Во что обходится исправление
Дополнительная операция по зачистке кромки: механическая, дробеструйная или химическая. Если трещина уже появилась, деталь подлежит выбраковке.
К-фактор и развёртка заготовки
При расчёте развёртки используют К-фактор. В источниках по гибке листа назван диапазон 0,3–0,5. Если его не учитывать, готовая деталь уходит от чертежа на 1–3 мм.
Как проявляется
Размеры после гибки не сходятся с чертежом, хотя станок исправен. Отклонение небольшое, но при сборке узлов деталь не становится на место.
Как проверить при осмотре
Согнуть образец и сравнить фактический размер с расчётной развёрткой. Если расхождение в пределах 1–3 мм — К-фактор принят неверно. Хорошо, если у продавца есть калькулятор развёртки или симулятор процесса.
Во что обходится исправление
Пересчёт развёртки, повторная резка заготовок, подгонка деталей на месте. Для мелкой серии это время, для крупной — деньги на новый раскрой.
Ограничение по толщине металла
В источниках отмечено: листогибочные инструменты до 2 мм для металла 5 мм не подходят, нужен мощный пресс. Для профилегиба это означает узкую зону по толщине и прочности материала.
Как проявляется
При попытке гнуть лист толще расчётного станок начинает «плыть»: валки прогибаются, линия гиба искривляется, привод проскальзывает. На заготовке остаются следы навалов и задиров.
Как проверить при осмотре
Уточнить у продавца, какой максимальный металл реально гнул данный экземпляр, и попросить продемонстрировать гибку на образце такой толщины. Если паспорт станка отсутствует, на слова полагаться нельзя.
Во что обходится исправление
Либо отказ от толстого листа на этом станке, либо заказ гибки на стороне. Ремонт погнутого вала и замена привода значительно дороже, чем правильный выбор оборудования на старте.
Сравнение вариантов: что выбрать
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Ручной профилегиб / листогиб класса Sahinler PK 35 | Детали до 2 мм, разворачиваемые в плоскость; быстрее сварки и без деформаций | Пружинение, малый радиус, попытка гнуть 5 мм ломает инструмент | Тестовая гибка образца, замер угла, состояние кромки |
| Гидравлический листогибочный пресс с ЧПУ | Толстый металл от 5 мм, серийные детали, автоматическая компенсация пружинения | Высокая цена, сложная настройка, требует квалифицированного оператора | Угол после пробной гибки, повторяемость, усилие по паспорту |
| Программный калькулятор развёртки | Расчёт до гибки, подбор К-фактора, сокращение брака | Без поправки на конкретный станок ошибка 1–3 мм | Согнуть образец, сравнить с расчётом |
| Гибка на стороне | Разовые детали, отсутствие подходящего оборудования | Транспортные расходы, ожидание, неизвестная настройка чужого станка | Уточнить минимальный радиус и материал, качество кромки |
Выводы
Перед покупкой Sahinler PK 35 важно не только состояние корпуса, но и то, как станок гнёт конкретный материал. По открытым данным, определяющие параметры — пружинение, минимальный радиус, состояние кромки заготовки, К-фактор и толщина листа. Каждый из них проверяется пробной гибкой образца. Если продавец не позволяет её сделать, остальные документы не гарантируют, что станок подойдёт под ваши детали.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.